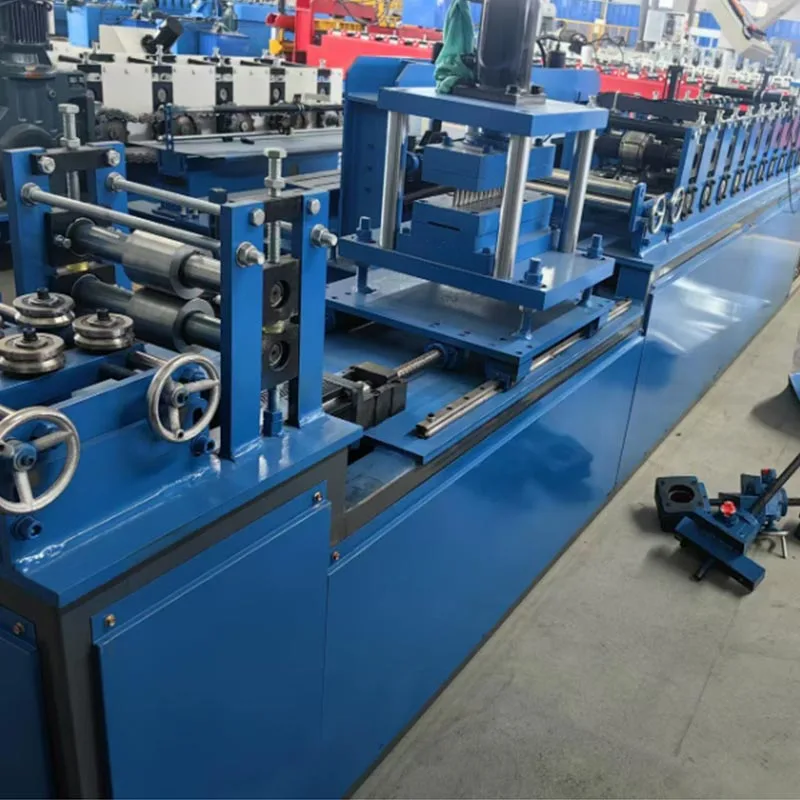
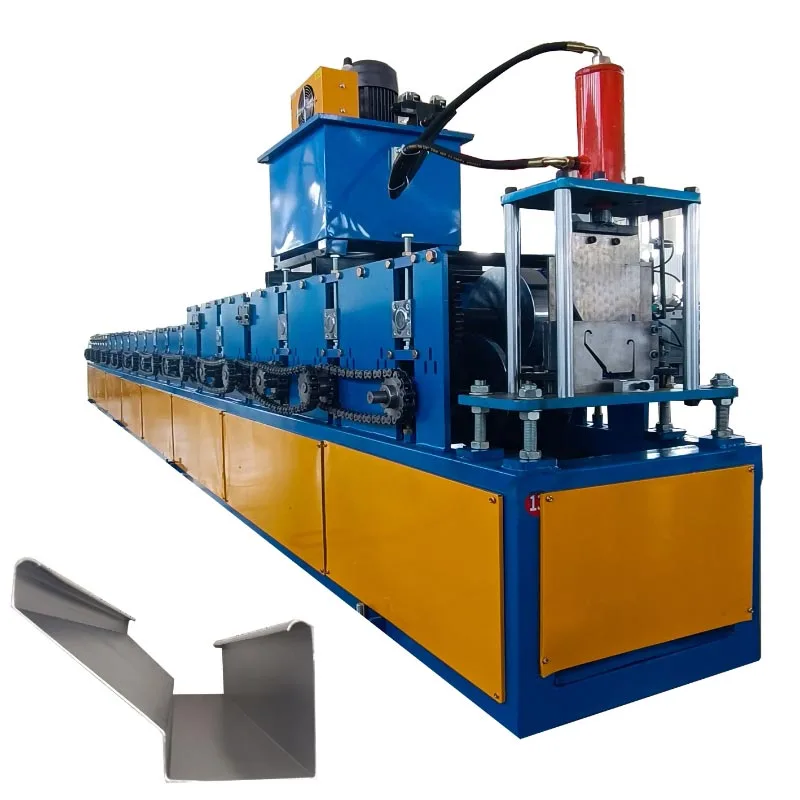
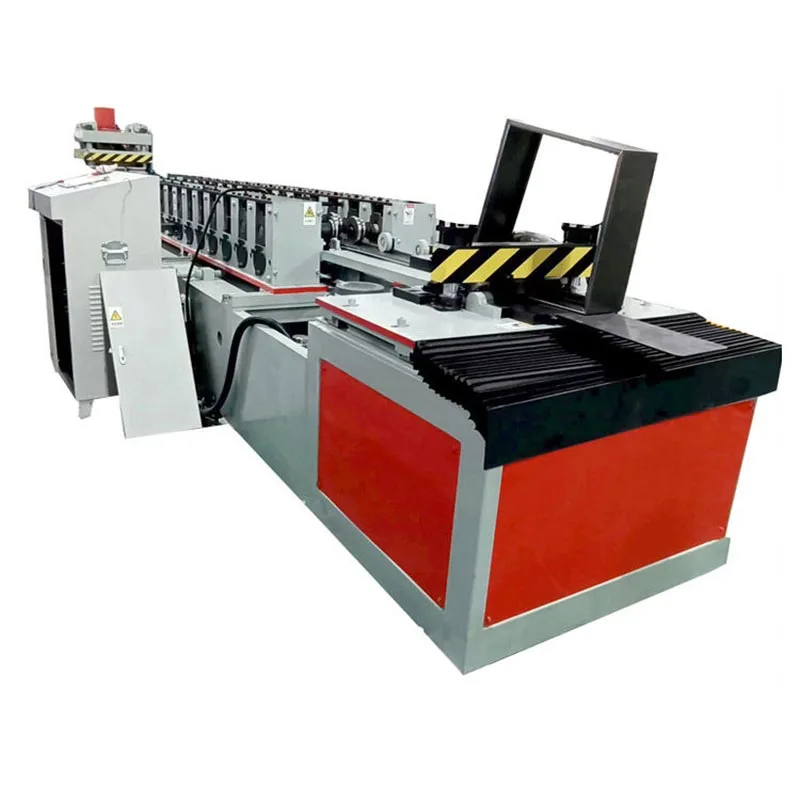
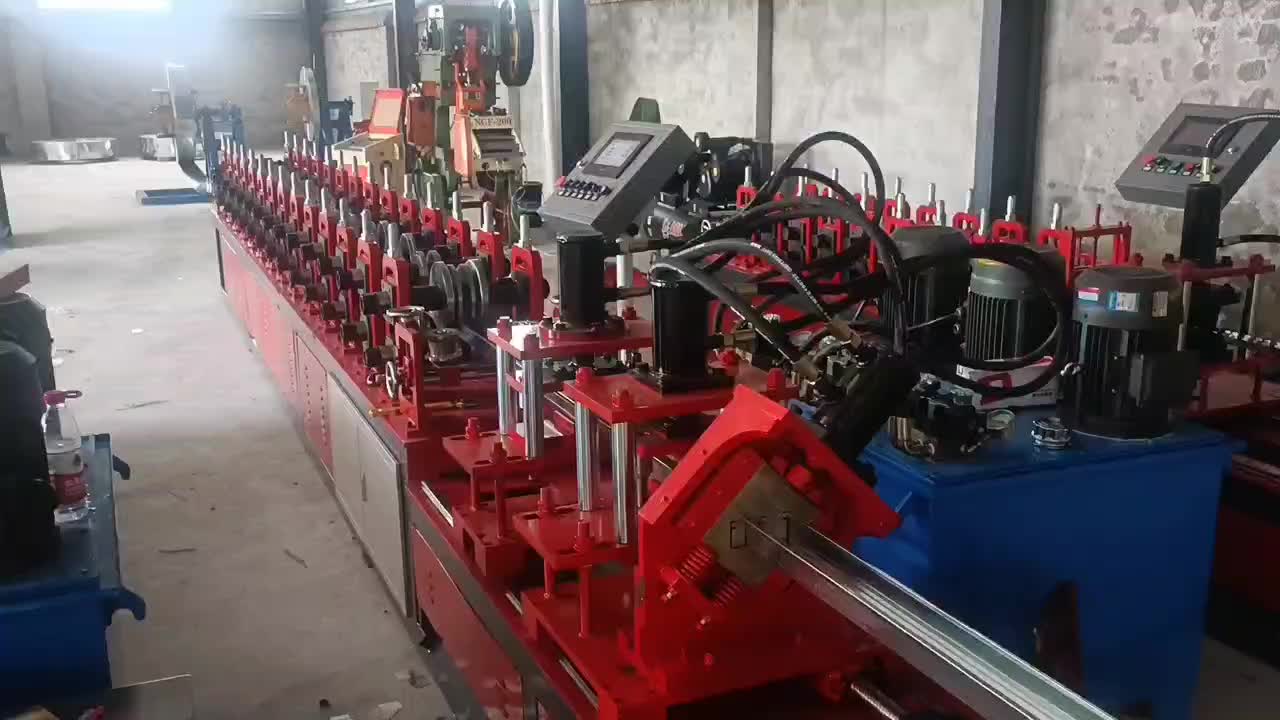
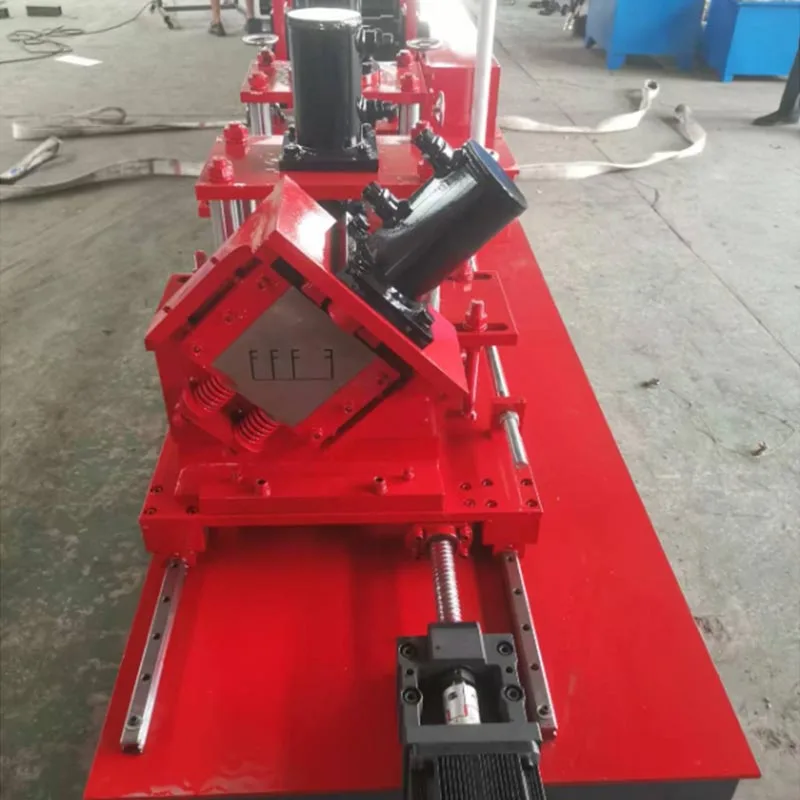
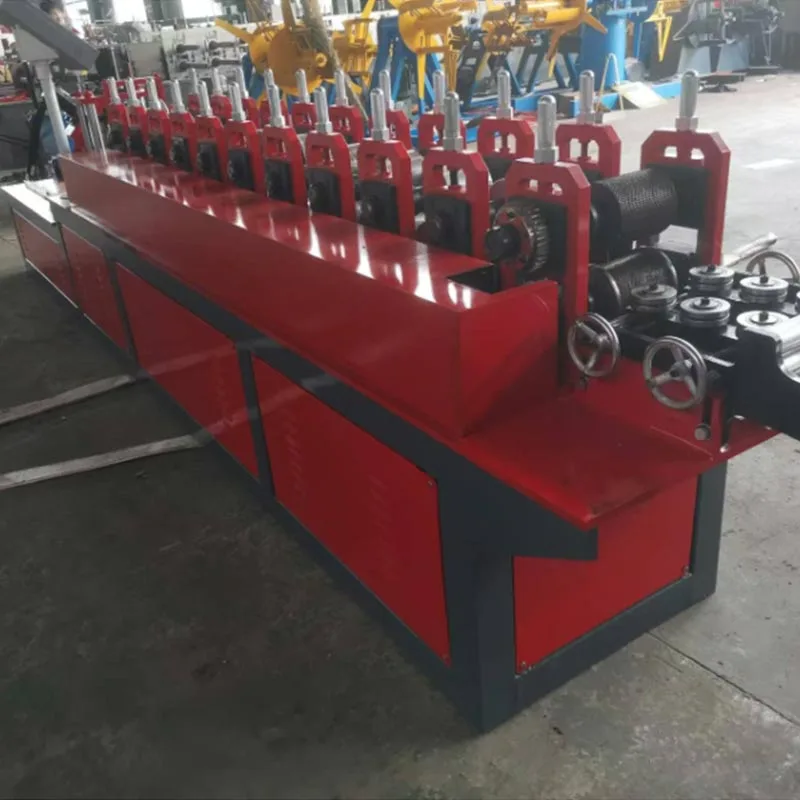
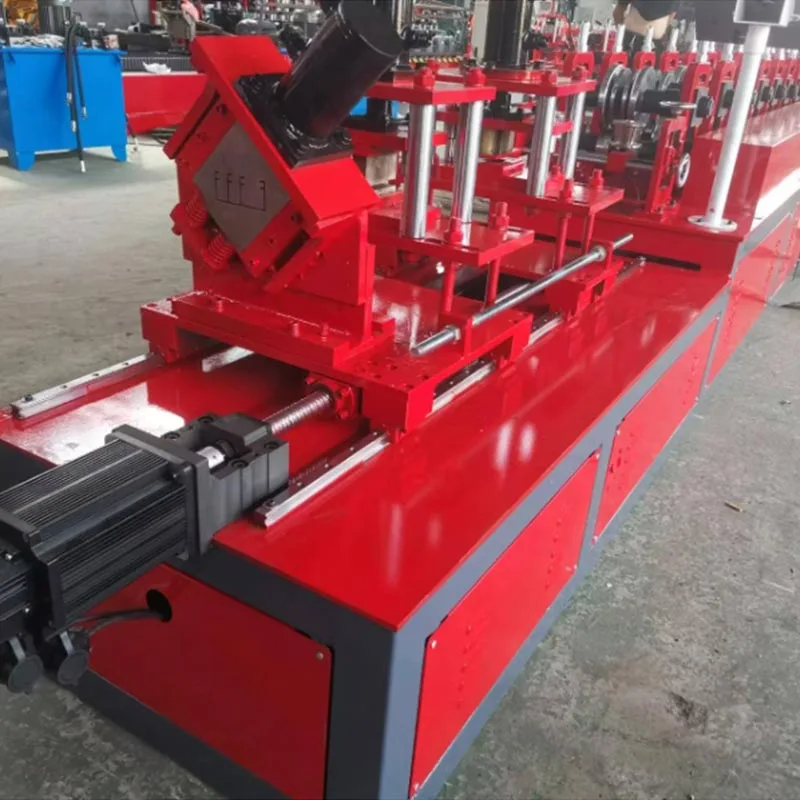
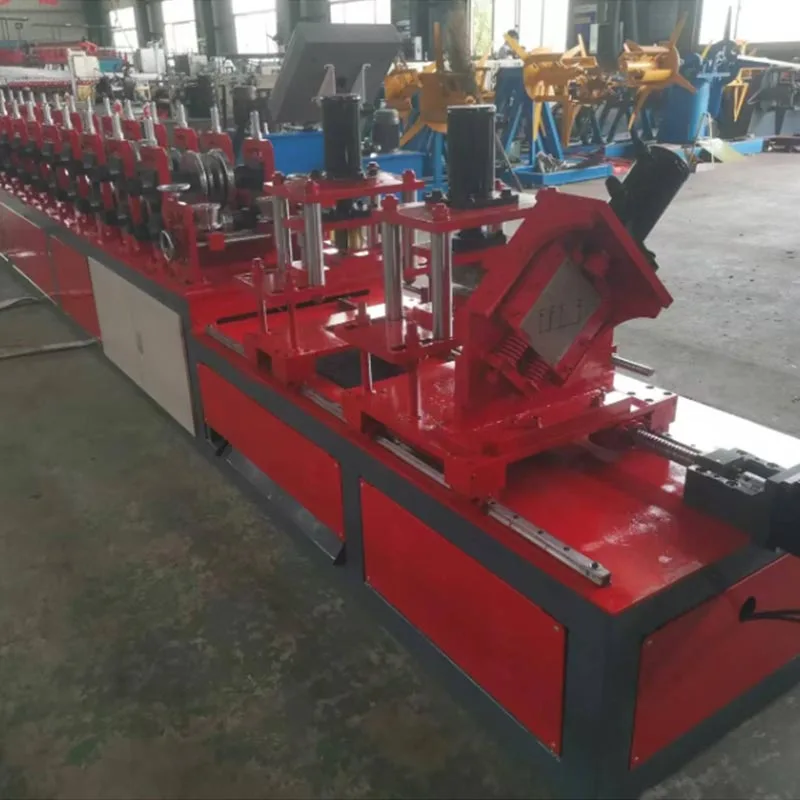
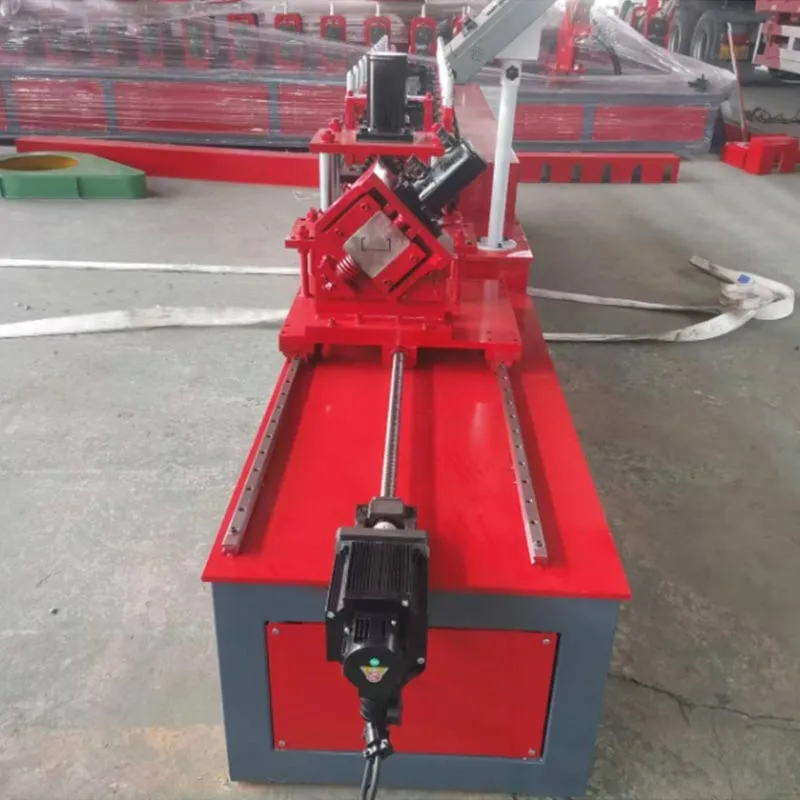
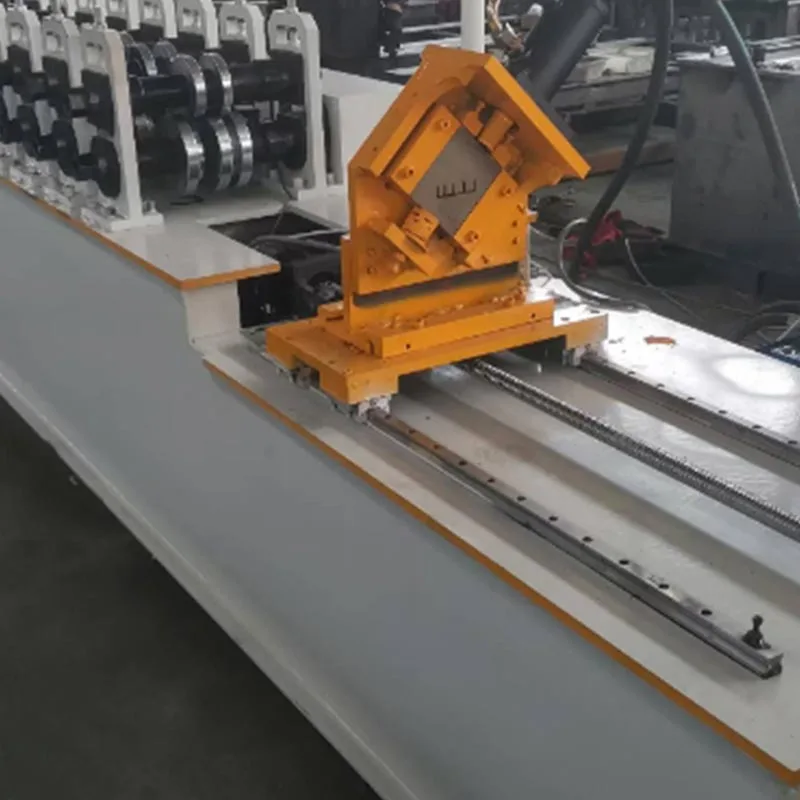
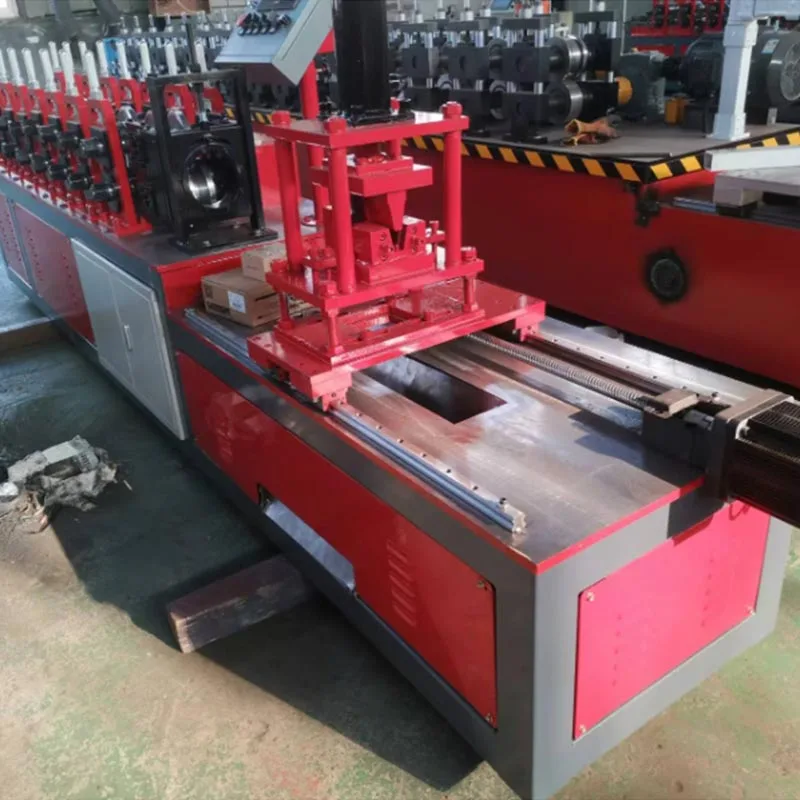
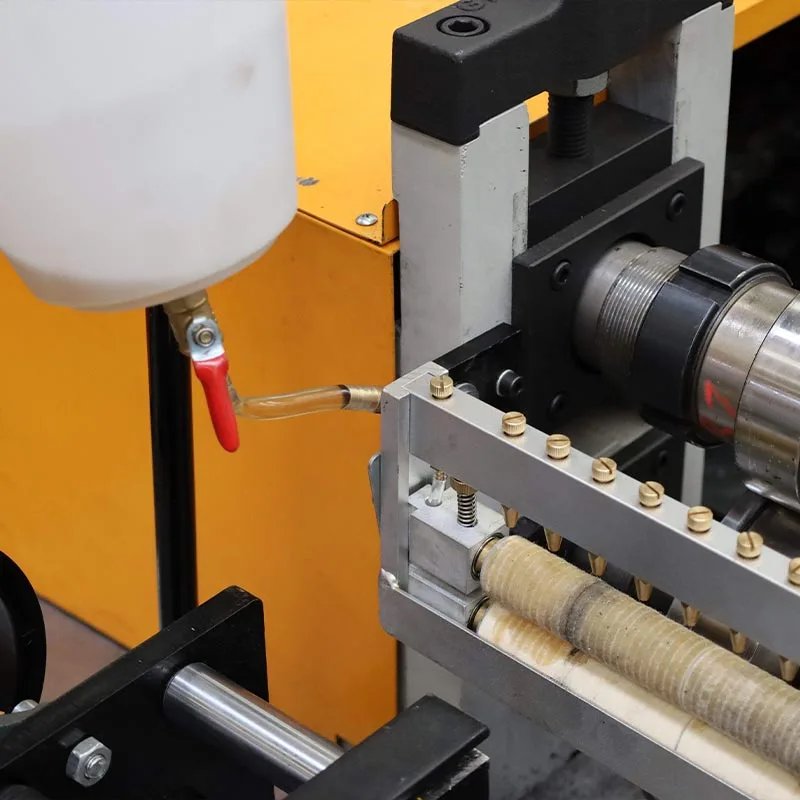
Lekka stalowa maszyna do stępki Maszyna „dwa w jednym”.
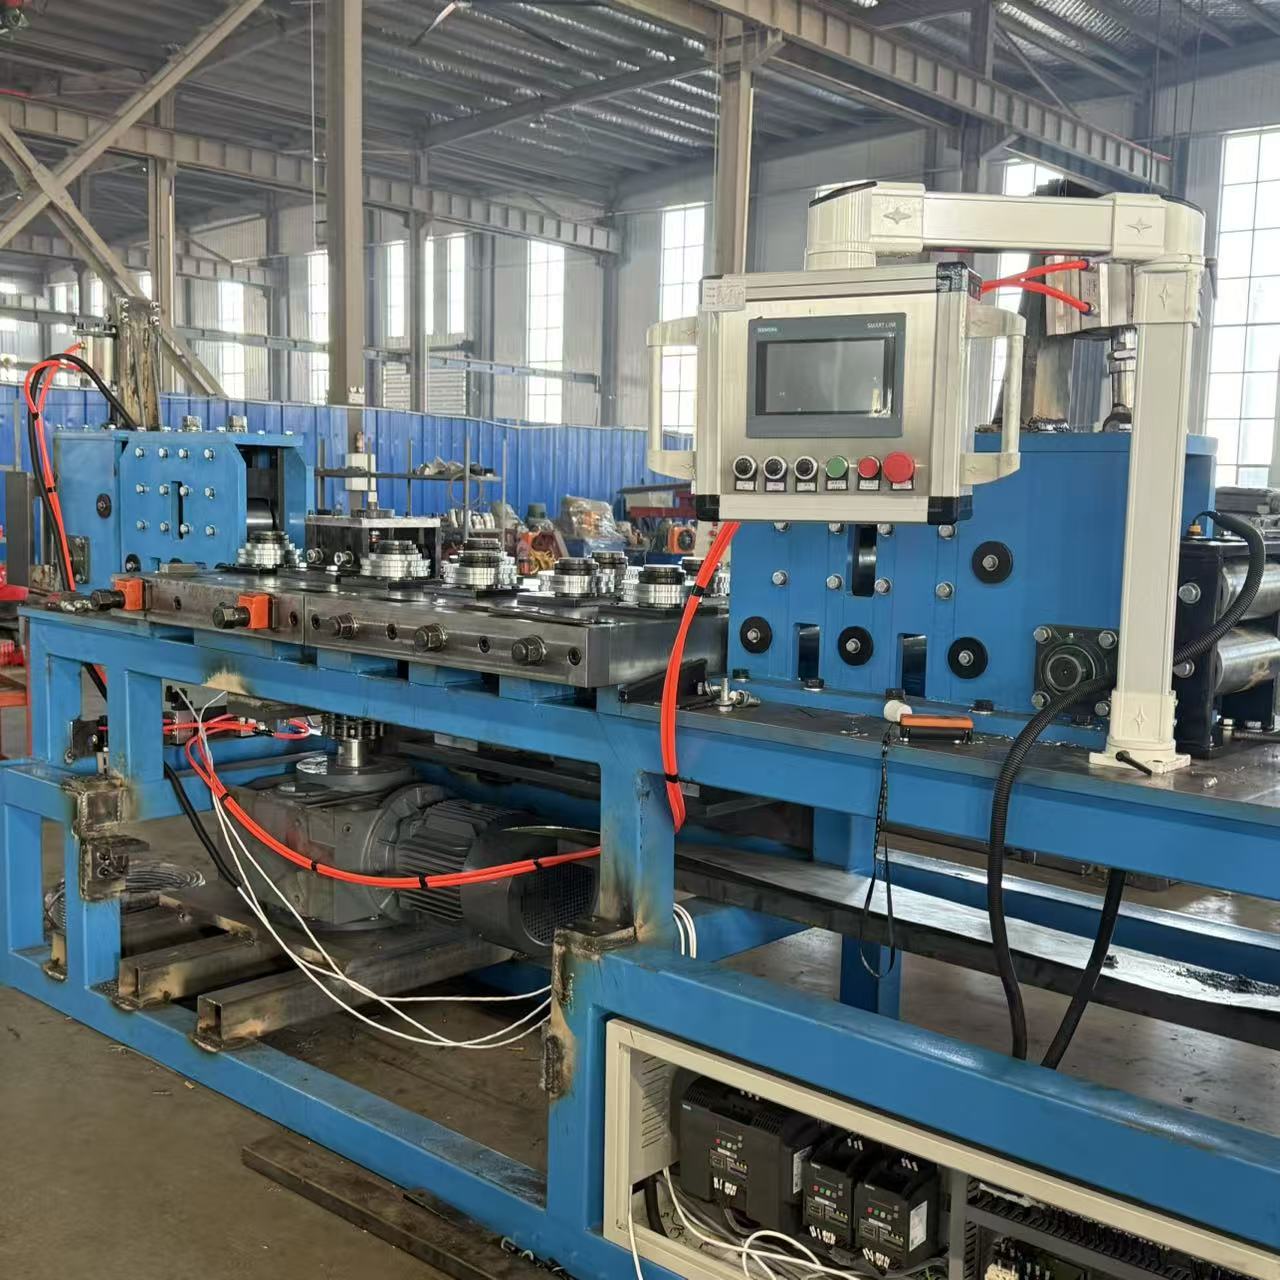
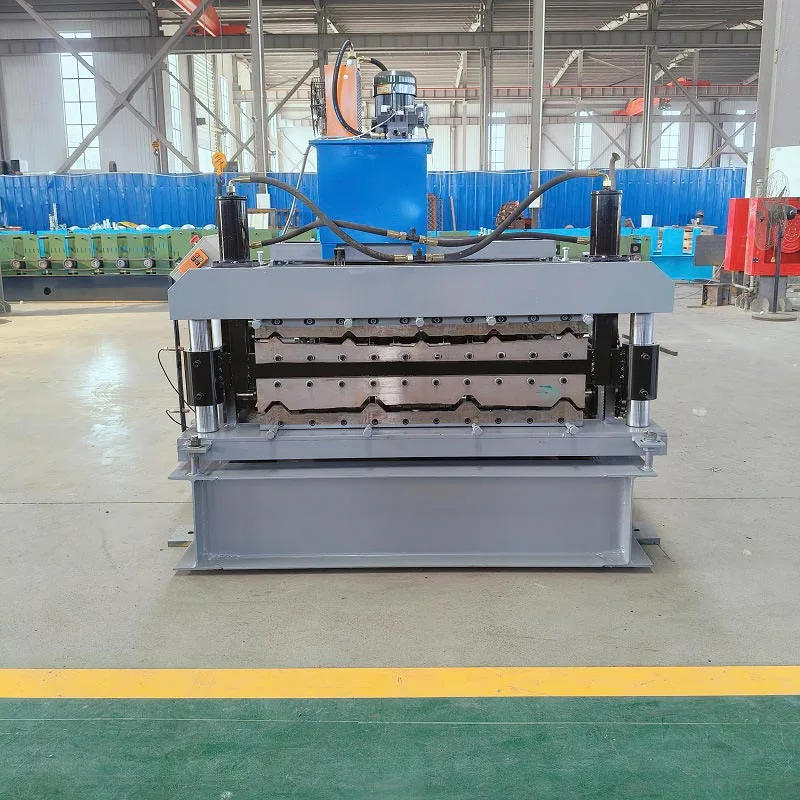
Maszyna „dwa w jednym” z lekkiej stali kilowej produkowana przez Parfu International Trading Co., Ltd. to zaawansowane urządzenie przemysłowe. Przeznaczony jest dla branży budowlanej. Maszyna ta produkuje dwa istotne elementy ram. Są to pionowe kołki i tory (zwane także prowadnicą górną i dolną lub stępką niebiańską i ziemną).
Tradycyjnie profile te wymagały dwóch oddzielnych maszyn. Ten nowy system dwa w jednym łączy w sobie obie funkcje. To
jest
bardzo wydajne i oszczędzające miejsce rozwiązanie. Maszyna „dwa w jednym” z lekkiej stali Keel tworzy te komponenty
zwinięty
taśmy stalowe ocynkowane. Działa z dużą precyzją i szybkością.
Ta maszyna jest niezbędna w nowoczesnych konstrukcjach z płyt kartonowo-gipsowych i lekkich konstrukcji stalowych. To
pomaga
utwórz szkielet ścian i sufitów. Zintegrowana konstrukcja stanowi znaczący krok naprzód w budownictwie
produkcja materiałów.
Szczegółowy opis
Maszyna „dwa w jednym” z lekkiej stali Keel to kompletny system do formowania rolek. To nie jest prosta maszyna. Proces
zaczyna się na rozwijarce (stoisku rozładunkowym). Jego zadaniem jest przytrzymanie zwoju surowca i płynne podawanie go do
linia produkcyjna.
O. To jest punkt wyjścia.
Mieści dużą cewkę surowca. Materiałem jest zazwyczaj taśma stalowa ocynkowana. Odwijak zasila
wsuwaj do maszyny płynnie i konsekwentnie. Często posiada mechanizm hamujący. Zapobiega to zwijaniu się cewki
rozwija się zbyt szybko.
B. Urządzenie prowadzące i poziomujące
To urządzenie koryguje krzywizny i usuwa skręcenia taśmy stalowej. Spłaszcza materiał przed formowaniem
proces. Jest to niezbędne do wytwarzania prostych i precyzyjnych produktów.
C. Rozwijak napędzany serwomechanizmem (opcjonalny, ale powszechny)
To wyrafinowany system karmienia. Wykorzystuje serwomotor do precyzyjnego sterowania. Ciągnie materiał
do przodu na dokładną długość. Jest to niezbędne w procesie cięcia na długość. Zapewnia to każdemu kołkowi i elementowi gąsienicy
ma tę samą określoną długość.
D. Główna stacja formowania walców
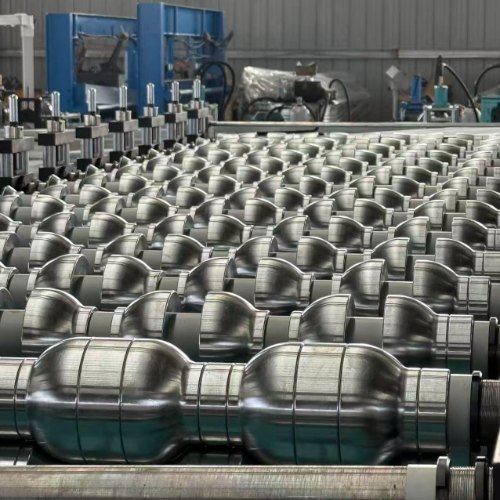
To jest serce maszyny. Składa się z szeregu klatek walcowniczych. Każdy stojak posiada komplet hartowanych
rolki stalowe (matryce). Kształt tych rolek jest specyficzny.
Pasek przechodzi przez każde kolejne stanowisko. Na każdym etapie rolki stopniowo wyginają stal. Kształtują to
do ostatecznego profilu. W przypadku maszyny „dwa w jednym” stanowisko to jest przeznaczone do formowania zarówno profili kołków, jak i torów.
E. Mechanizm przełączania profili
Jest to podstawowa cecha, która sprawia, że jest to „dwa w jednym”. To nie są dwie maszyny skręcone ze sobą. To jest ktoś inteligentny
systemu. Przełączanie można wykonać na dwa podstawowe sposoby:
Ręczna wymiana rolek: Operator fizycznie zmienia niektóre rolki na stacji formującej. Ta metoda jest
opłacalne. Jest odpowiedni dla fabryk, które nie muszą zbyt często zmieniać profili.
Przełączanie automatyczne/serwo: Jest to bardziej zaawansowany system. Maszyna wykorzystuje serwomotory do przesuwania niektórych rolek
i bez pozycji. Przełączenie odbywa się poprzez panel sterowania. Jest szybki i wymaga minimalnej pracy ręcznej.
To znacznie skraca przestoje pomiędzy seriami produkcyjnymi.
F. Jednostka wykrawająco-nacinająca
Kołki często wymagają otworów na przewody hydrauliczne i elektryczne. Tory mogą wymagać wycięć w celu połączenia lub wzmocnienia.
Urządzenie to wyposażone jest w stemple hydrauliczne lub pneumatyczne. Tworzy te otwory i nacięcia z dużą dokładnością.
Wzór wykrawania jest programowalny.
G. System cięcia
Po całkowitym uformowaniu profilu zostaje on przycięty na odpowiednią długość. Zwykle odbywa się to za pomocą szybkiego lotu hydraulicznego
przecinarka. Frez porusza się wraz z materiałem. Zapewnia czyste cięcie bez zadziorów. Następnie wraca do początku
pozycję dla następnego elementu. Długość cięcia ustawiana jest w systemie sterowania.
H. Stół wyjściowy i układarka
Gotowe kołki lub tory są transportowane z maszyny. Otrzymuje je tabela wyjściowa. Często automat
układarka liczy sztuki. Pakuje je w schludne stosy, co ułatwia obsługę i wysyłkę. To automatyzuje finał
etap procesu.
Parametry standardowe
Parametry maszyny „dwa w jednym” z lekkiej stalowej maszyny kilowej mogą się różnić w zależności od producenta i modelu. Oto typowe
dane techniczne:
Parametr
Zakres specyfikacji
Notatki
Grubość materiału
0,4 mm - 1,2 mm
Zwykle 0,5 mm, 0,6 mm, 0,8 mm w większości zastosowań.
Szerokość materiału
100 mm - 200 mm
Odnosi się to do szerokości cewki stalowej.
Wymiary gotowego produktu
- Głębokość kołka
50 mm - 150 mm
Typowe rozmiary: 50 mm, 75 mm, 100 mm, 150 mm.
- Szerokość toru
Pasuje do głębokości kołka
Tor został zaprojektowany tak, aby idealnie pasował do kołka.
Szybkość produkcji
15 - 45 metrów na minutę
Szybkość zależy od złożoności profilu i modelu maszyny.
Stanowiska do formowania rolek
18 - 25 stacji
Więcej stacji pozwala na płynniejsze i bardziej precyzyjne formowanie.
Główna moc silnika
10 KM - 25 KM
Zasila stacje formujące rolki.
System sterowania
PLC z ekranem dotykowym
Marki takie jak Siemens, Mitsubishi czy Allen-Bradley są powszechne.
Dokładność cięcia
± 0,5 mm
Bardzo wysoka precyzja dla stałych długości części.
Kluczowe zalety
Łączy w sobie dwie funkcje, ale wymaga mniej miejsca niż dwie oddzielne maszyny. Oznacza to mniejszą powierzchnię i
znacznie niższe koszty powierzchni, instalacji i utrzymania.
To jest jedna maszyna, a nie dwie. Oszczędza to znaczną przestrzeń na hali produkcyjnej.
Początkowa inwestycja jest niższa niż zakup dwóch oddzielnych maszyn.
Zmniejsza koszty energii elektrycznej i konserwacji.
Wysoka elastyczność i szybka zmiana:
Producenci mogą łatwo przełączać się między tworzeniem kołków i gąsienic.
Dzięki temu mogą szybko reagować na potrzeby rynku.
Automatyczne przełączanie zapewnia płynne i szybkie przełączanie. Dzięki temu przestoje są ograniczone do absolutnego minimum.
Najwyższa jakość produkcji:
Zintegrowana konstrukcja zapewnia idealne dopasowanie profili kołków i prowadnic. Efektem jest lepsze dopasowanie,
mocniejsza rama konstrukcyjna. Proces formowania na rolkach tworzy spójny produkt o wysokiej jakości.
Oszczędność pracy i łatwość obsługi:
Jedna maszyna wymaga tylko jednego lub dwóch operatorów. Zautomatyzowany proces zmniejsza zapotrzebowanie na wysoko wykwalifikowaną siłę roboczą
System sterowania PLC sprawia, że obsługa jest prosta i intuicyjna.
Zwiększona ogólna produktywność:
Cały proces, od zwoju po gotową paletę, to ciągła i wysoce zoptymalizowana podróż. Ta zintegrowana
podejście zapewnia znaczny wzrost ogólnej produktywności.
Wysokie prędkości i minimalne przestoje prowadzą do większej wydajności na zmianę.
Zwiększa to wydajność i rentowność producenta.
Scenariusze zastosowań
Ta maszyna „dwa w jednym” z lekkiej stali Keel specjalizuje się w produkcji podstawowych komponentów dla szeregu
systemy konstrukcyjne.
Wewnętrzne ściany działowe:
Zajmuje się produkcją słupków i torów do ścian nienośnych wewnątrz budynków. Stosowane są w biurach, hotelach,
szpitale i mieszkania mieszkalne.
Sufity podwieszane:
Wszechstronność maszyny obejmuje precyzyjne wytwarzanie głównych profili i kątowników ściennych do rusztu sufitu podwieszanego
systemy.
Lekka konstrukcja stalowa (LGSF):
W nowoczesnym budownictwie całe budynki wykonywane są z ram stalowych formowanych na zimno. Ta maszyna specjalizuje się w
produkcji ram ściennych niezbędnych do tych konstrukcji.
Producenci materiałów:
Głównymi użytkownikami są fabryki specjalizujące się w produkcji lekkich profili stalowych na potrzeby rynku budowlanego.
Dostarczają te materiały firmom budowlanym i dystrybutorom.
Przepływ pracy w produkcji
Działanie maszyny „dwa w jednym” z lekkiej stali Keel przebiega według jasnej, logicznej sekwencji.
Krok 1: Przygotowanie i konfiguracja
Umieść zwój z ocynkowanej stali na rozwijarce. Następnie operator musi bezpiecznie zablokować go w odpowiednim położeniu. The
przedni koniec taśmy podawany jest ręcznie przez prowadnicę do pierwszego stanowiska formującego. Na panelu sterowania
operator wybiera żądany profil (kołek lub szyna). Operator ustawia wymaganą długość, ilość i
wykrawanie szczegółów w celu skonfigurowania zadania.
Krok 2: Proces formowania rolkowego
Uruchamia się główny silnik. Rolki na każdej stacji zaczynają się obracać. Taśma stalowa jest przeciągana przez maszynę. To
przechodzi przez każdą stację formowania. Kształt jest stopniowo wyginany w końcowy kształt litery C (kołek) lub U (tor)
profil. Jeżeli maszyna posiada przełącznik automatyczny, odpowiednie rolki dopasowują się same do wybranego profilu.
Krok 3: Wykrawanie i nacinanie
Gdy uformowany profil przesuwa się do przodu, przechodzi pod jednostką wykrawającą. Stemple hydrauliczne opadają. Tworzą
precyzyjne otwory w środniku kołków lub nacięć w torach. Dzieje się to w ruchu ciągłym.
Krok 4: Przycięcie na długość
W pełni uformowany i wykrawany profil przechodzi do obszaru cięcia. Czujnik wykrywa przód profilu. The
rozwijacz serwo zapewnia podanie właściwej długości. Latająca piła do cięcia zaciska się na profilu. Porusza się
z tym. Brzeszczot wykonuje czyste, kwadratowe cięcie. Po zakończeniu cięcia piła automatycznie cofa się i
powraca do swojej dokładnej pozycji wyjściowej.
Krok 5: Wyjście i układanie
Gotowy kołek lub tor jest transportowany na stół wyjściowy. Automatyczny licznik śledzi produkcję i raz na jakiś czas
po osiągnięciu zadanej ilości, mechanizm układający formuje je w zgrabny pakiet. Ten pakiet jest wtedy gotowy
zapinanie i zdejmowanie.
Krok 6: Zmiana i powtórzenie
Przełączanie produktów jest proste: operator wybiera nowy profil na HMI. Maszyna albo dostosowuje się samodzielnie, albo
przeprowadza operatora przez zmianę. Następnie produkcja jest powtarzana dla nowej partii.
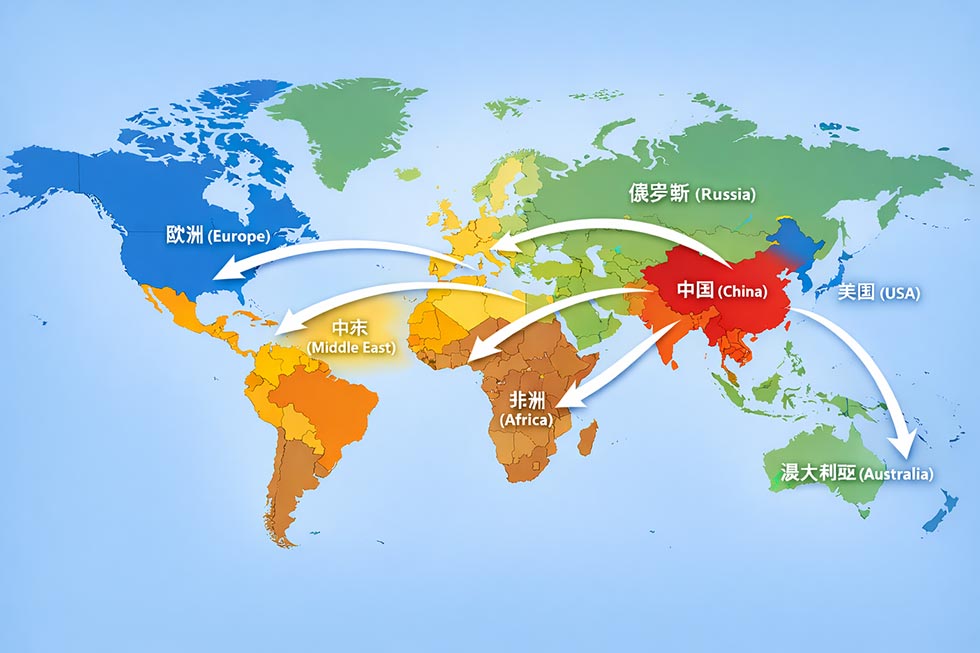
Więcej niż maszyna, maszyna „dwa w jednym” z lekką stalową maszyną kilową to strategiczne ulepszenie: niezrównana elastyczność, znacząca
redukcja kosztów i gwarancja wysokiej jakości. Automatyzując produkcję kołków i gąsienic, umożliwia producentom spotykanie się
globalnego popytu, co czyni ją ostateczną technologią do wydajnej produkcji lekkich ram stalowych.
Gorące Tagi: Lekka stalowa maszyna do stępki Maszyna „dwa w jednym”.
Wyślij zapytanie do Parfu, aby uzyskać informacje o cenach i projekcie maszyn do formowania rolek, maszyn do płyt warstwowych, akcesoriów do maszyn do formowania rolek. Gwarantujemy odpowiedź w ciągu 24 godzin.
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.Polityka prywatności