Produkty

Produkty

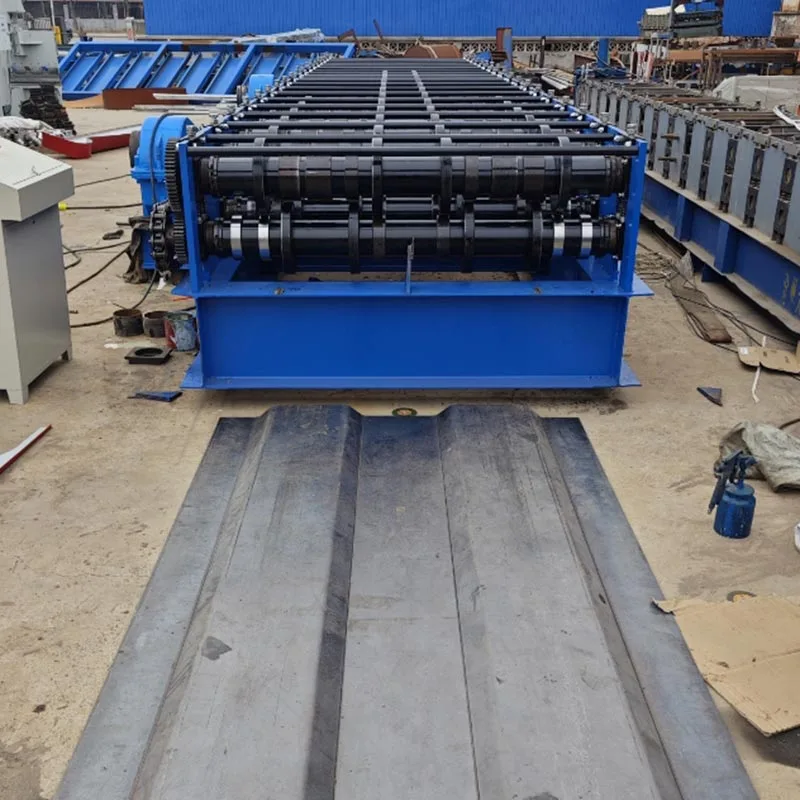
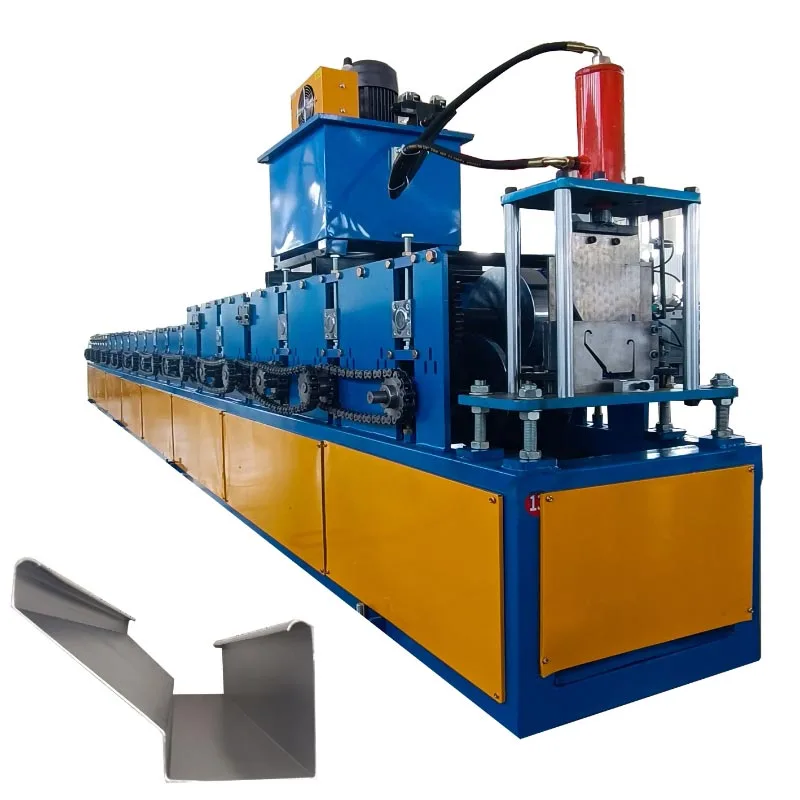
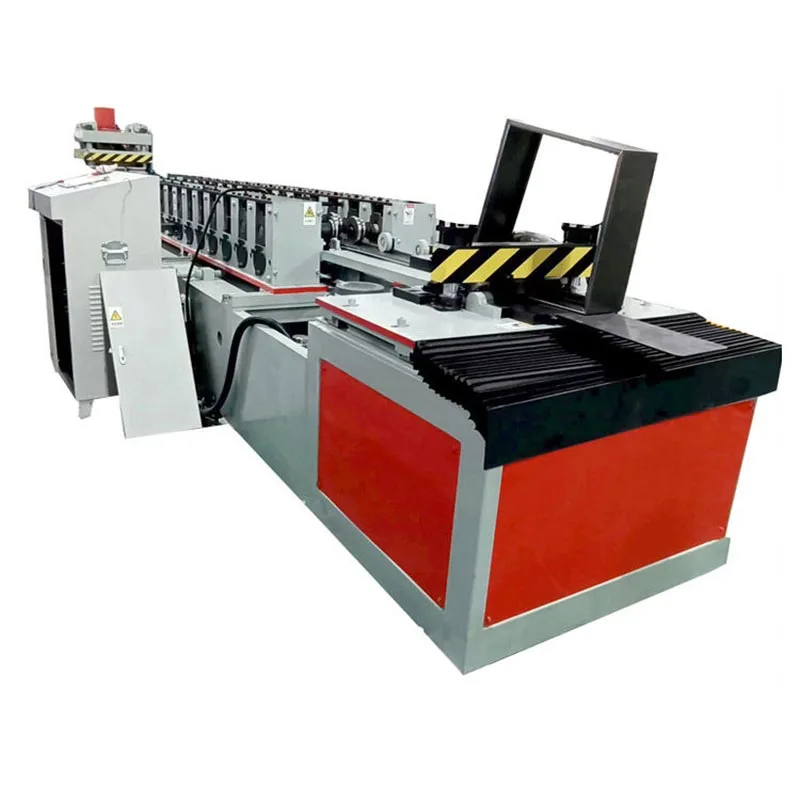
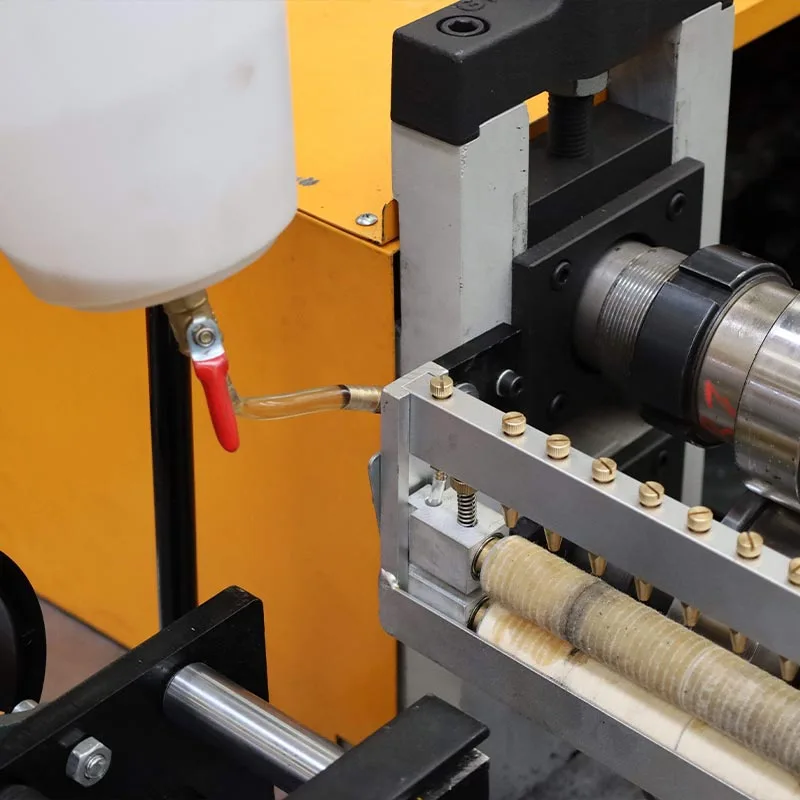
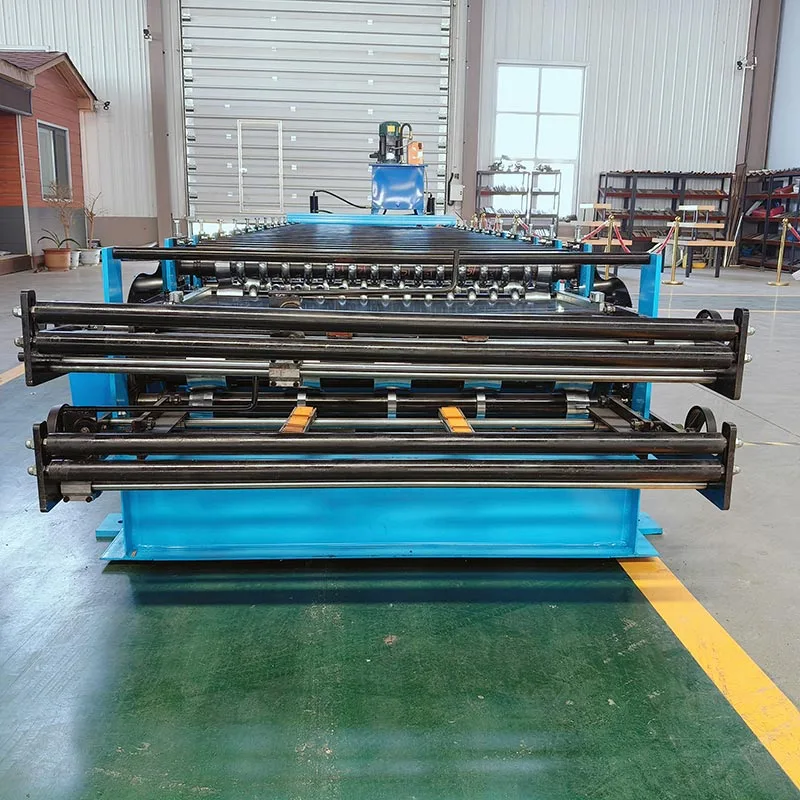
Maszyna do formowania walców stalowych napędzana skrzynią biegów
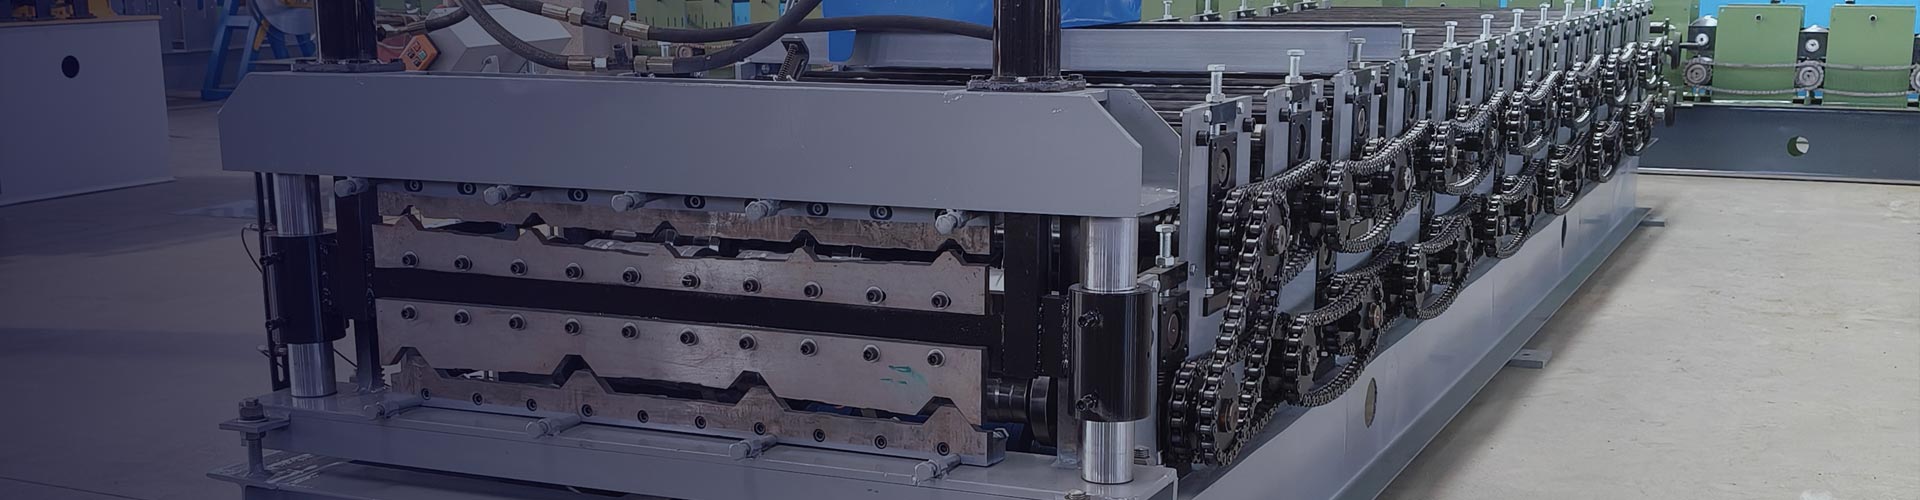
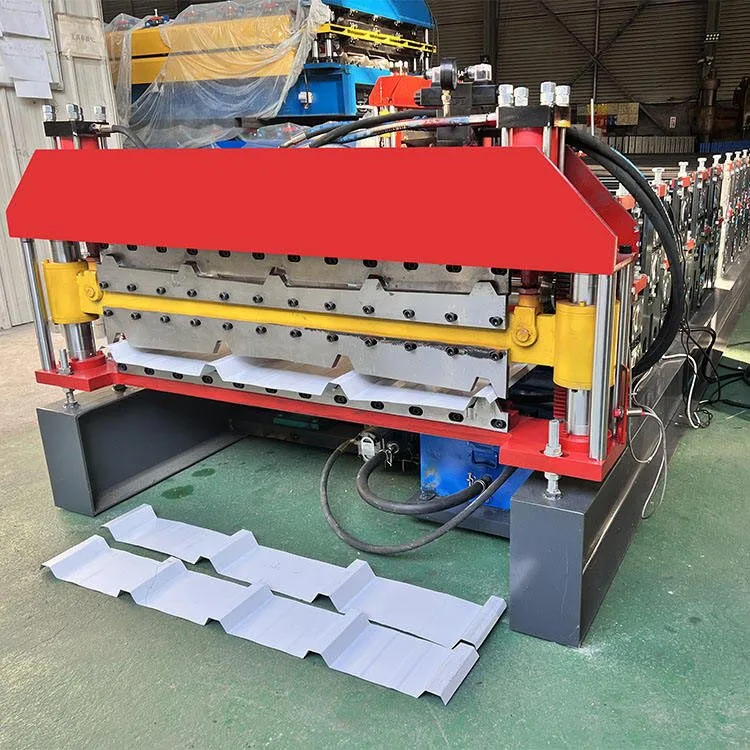
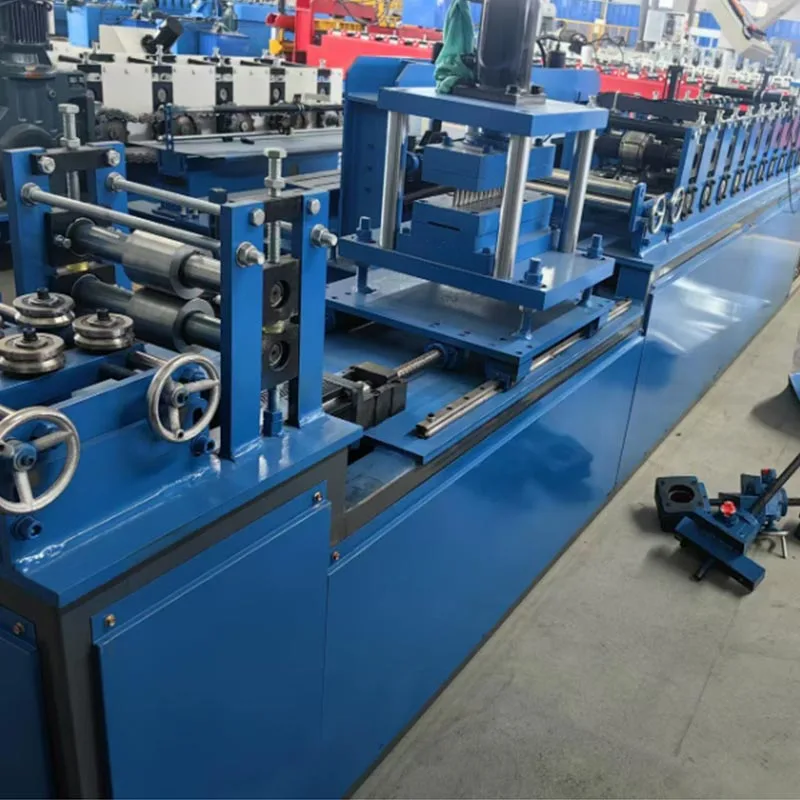
  • Maszyna do formowania walców stalowych napędzana skrzynią biegówMaszyna do formowania walców stalowych napędzana skrzynią biegów
  • Maszyna do formowania walców stalowych napędzana skrzynią biegówMaszyna do formowania walców stalowych napędzana skrzynią biegów
  • Maszyna do formowania walców stalowych napędzana skrzynią biegówMaszyna do formowania walców stalowych napędzana skrzynią biegów
  • Maszyna do formowania walców stalowych napędzana skrzynią biegówMaszyna do formowania walców stalowych napędzana skrzynią biegów

Maszyna do formowania walców stalowych napędzana skrzynią biegów

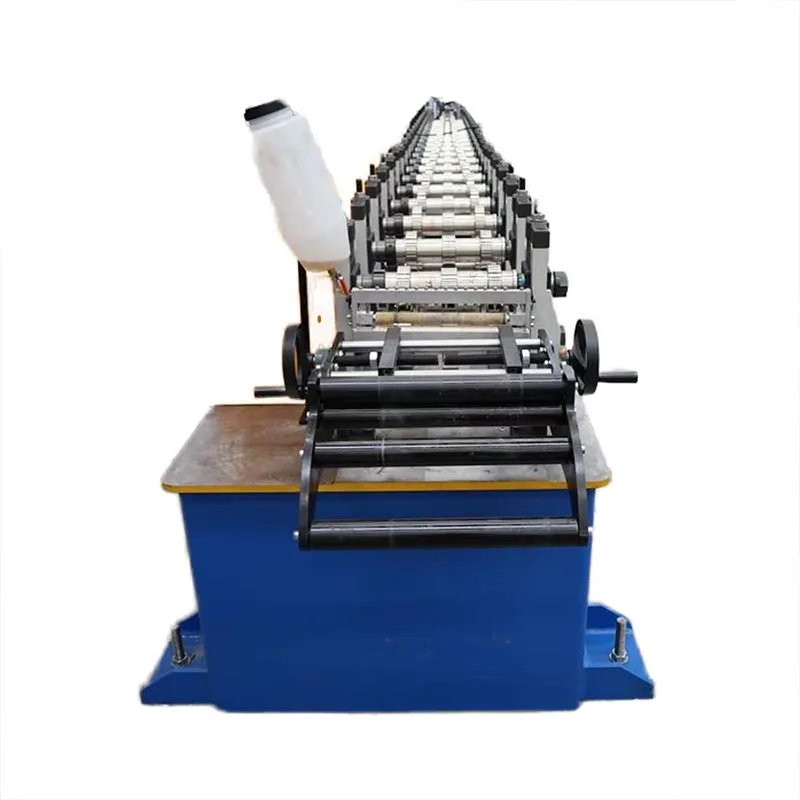
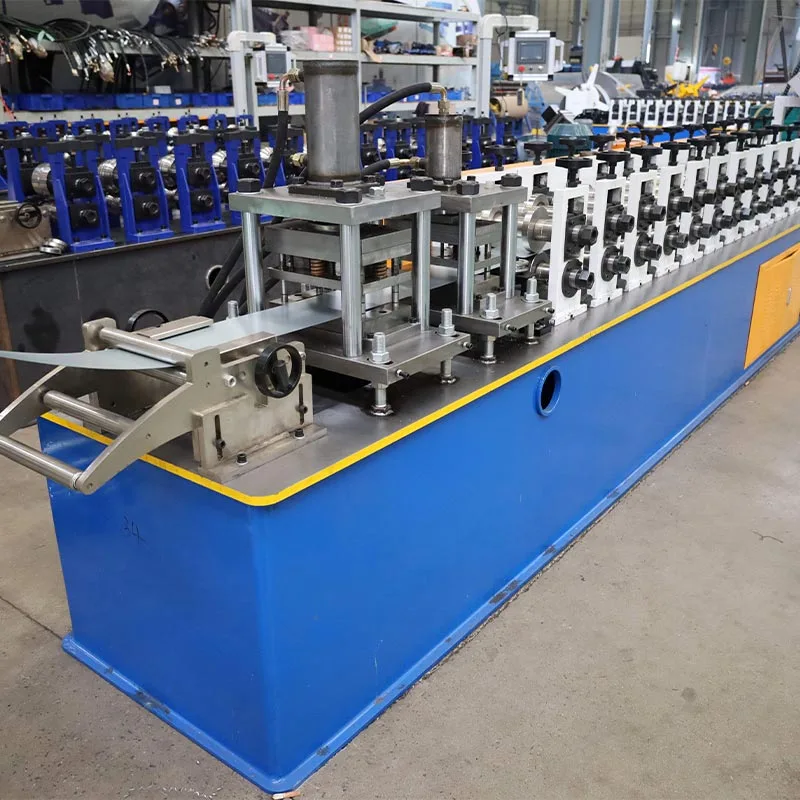
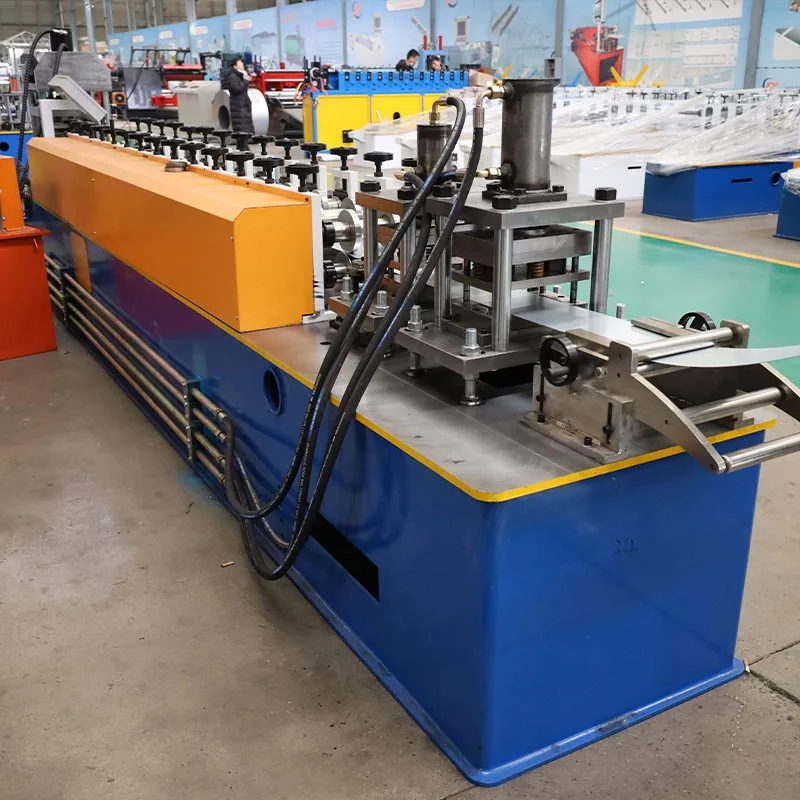
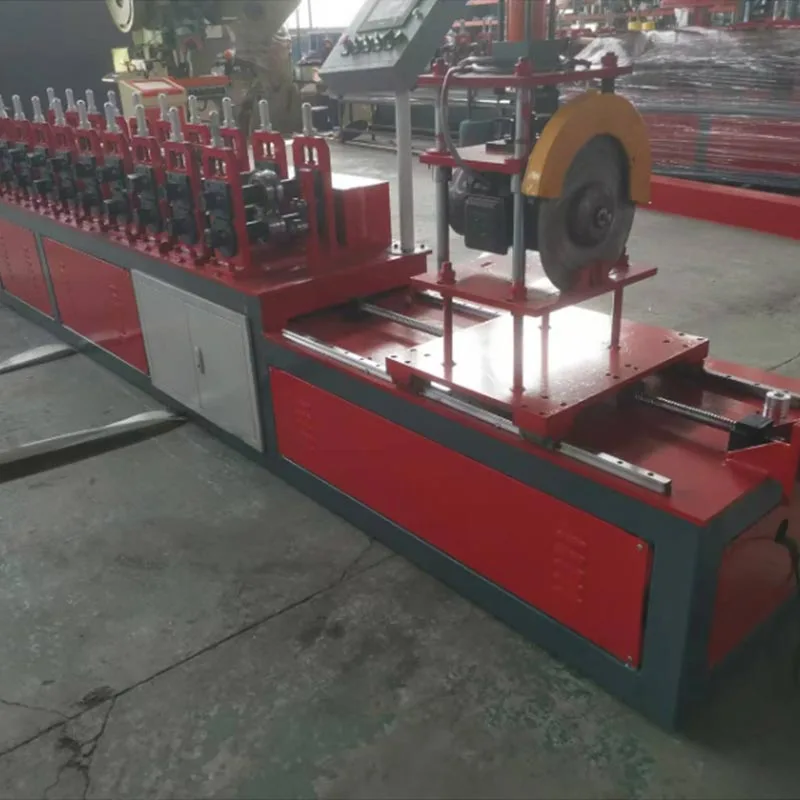
Maszyna do formowania walców stalowych napędzana skrzynią biegów, produkowana przez Parfu International Trading Co., Ltd. to potężna maszyna przemysłowa. Znajduje zastosowanie w budownictwie. Ta maszyna przetwarza surowe zwoje stali. Produkuje precyzyjne elementy konstrukcyjne. Części te nazywane są stalowymi kołkami, torami i kanałami.

Tworzą szkielet, czyli „kość smoka”, współczesnych budynków. Ta maszyna do formowania walców stalowych napędzana skrzynią biegów zmienia się budowa. Zastępuje powolną, ręczną pracę szybką, zautomatyzowaną produkcją.

Nazwa „Gear Box” pochodzi od podstawowego układu napędowego. System ten wykorzystuje hartowane przekładnie, aby zapewnić ogromną wytrzymałość, trwałość i płynna praca. Te maszyny do konstrukcji stalowych skrzyń biegów mogą pracować przez długi czas pod dużymi obciążeniami. Oni są głównymi filarami produkcji ram ze stali lekkiej (LGS).

Jak to działa?

Maszyna do formowania rolek stalowych napędzana skrzynią biegów to system formowania rolek. Kształtuje metal krok po kroku w sposób ciągły, zautomatyzowany proces. System ten bez zatrzymywania przetwarza surowiec w gotowe ramy.

A. Rozwijarka / rozwijarka

To jest punkt wyjścia. Wytrzymały rozwijacz utrzymuje dużą cewkę stali. Płynnie rozwija cewkę i podaje go do maszyny. Wiele rozwijarek jest wyposażonych w hamulec silnikowy. Zapewnia to spójne, kontrolowane napięcie karmić. Zapobiega niekontrolowanemu rozwinięciu się cewki.

B. Prowadnica podawania i jednostka poziomująca

Ta sekcja wprowadza pasek do maszyny i spłaszcza jego początkową krzywiznę. Tę krzywą należy usunąć, aby produkt końcowy jest prosty i dokładny wymiarowo.

C. Walcownia/stacja formująca

To jest serce maszyny. Składa się z szeregu sparowanych wałów tocznych. Na tych wałach, zaprojektowanych na zamówienie zamontowane są rolki formujące (lub matryce).

Formowanie progresywne: taśma stalowa przechodzi przez każdą parę rolek. Każda stacja wykonuje małą, przyrostową operację zginać. Kilka pierwszych stacji może zacząć marszczyć krawędzie. Kolejne stacje stopniowo składają metal w formie Kształt C, kształt U lub inny złożony profil.

Napęd skrzyni biegów: Każda para wałów w stacji formującej jest połączona z centralnym wałem napędowym. To połączenie jest wykonane poprzez solidną skrzynię biegów. Koła zębate blokują wszystkie rolki w doskonałej synchronizacji. Eliminuje to poślizg, gwarantując produkt spójny i wysokiej jakości.

D. Jednostka wykrawająco-nacinająca

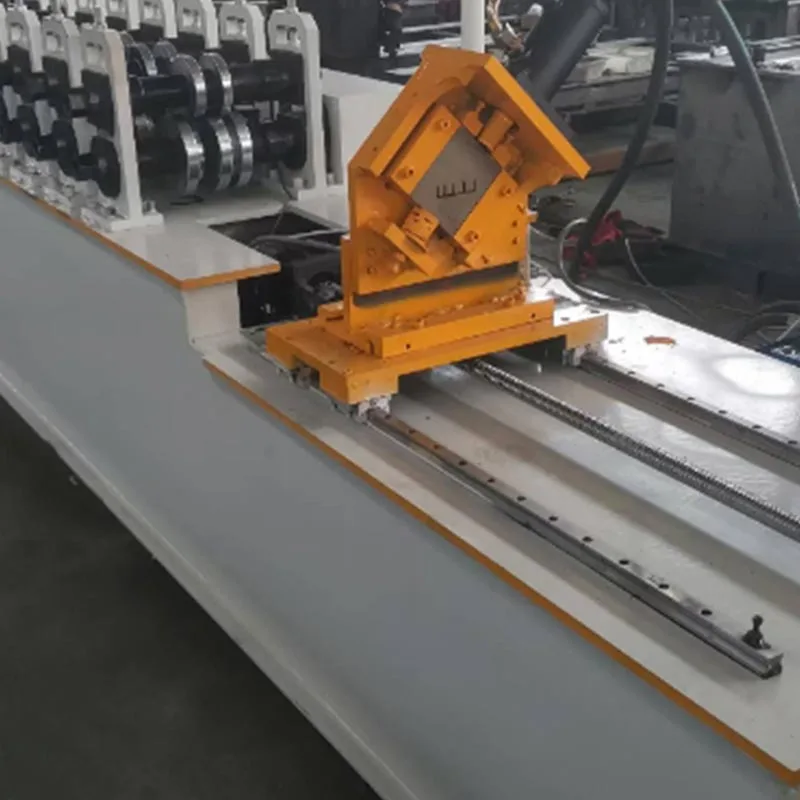
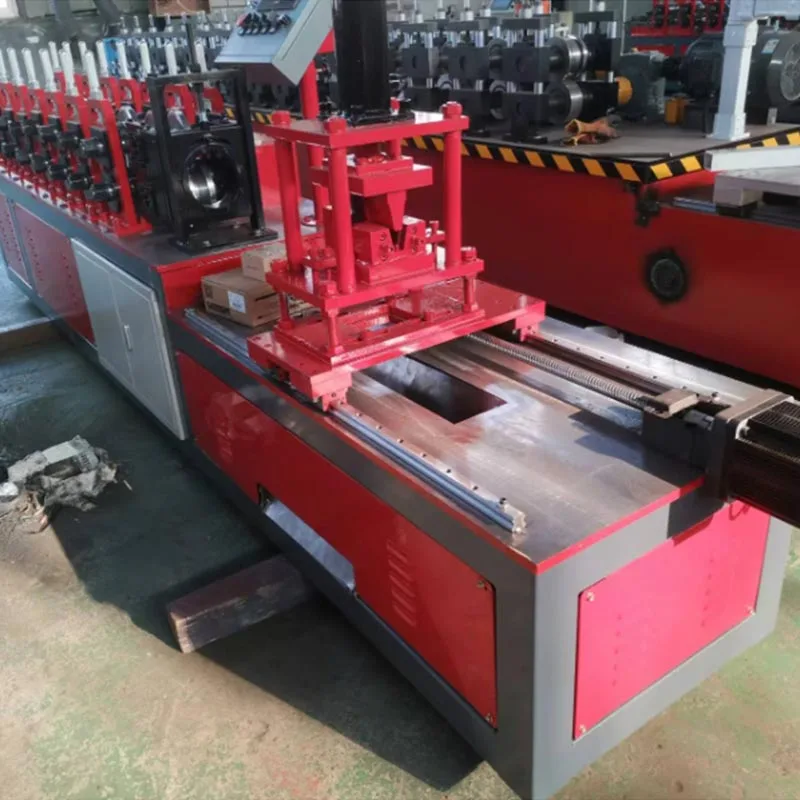
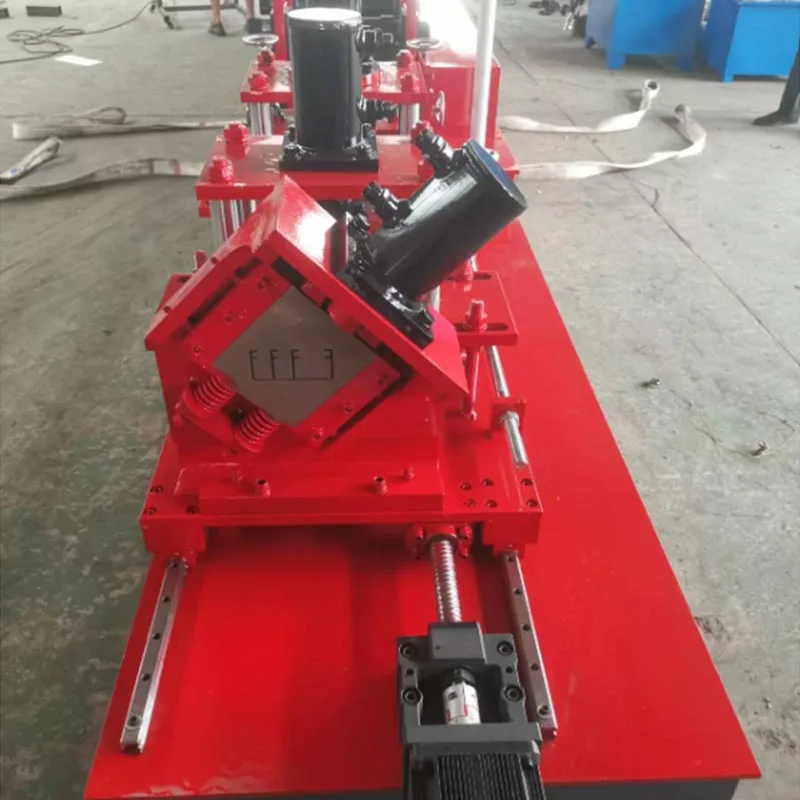
Ta maszyna do formowania walców stalowych napędzana skrzynią biegów często zawiera zintegrowaną stację wykrawania. Wykorzystuje napęd hydrauliczny lub serwo stemple do tworzenia otworów w środniku kołka. Dodaje to krytyczną funkcjonalność wykraczającą poza podstawowe kształtowanie. Te otwory służą do przewody elektryczne, rury hydrauliczne i kanały mechaniczne. Jednostki wycinające mogą wycinać sekcje na końcach szpilki. Pozwala to na łatwiejsze połączenie z torami lub innymi komponentami.

E. System cięcia

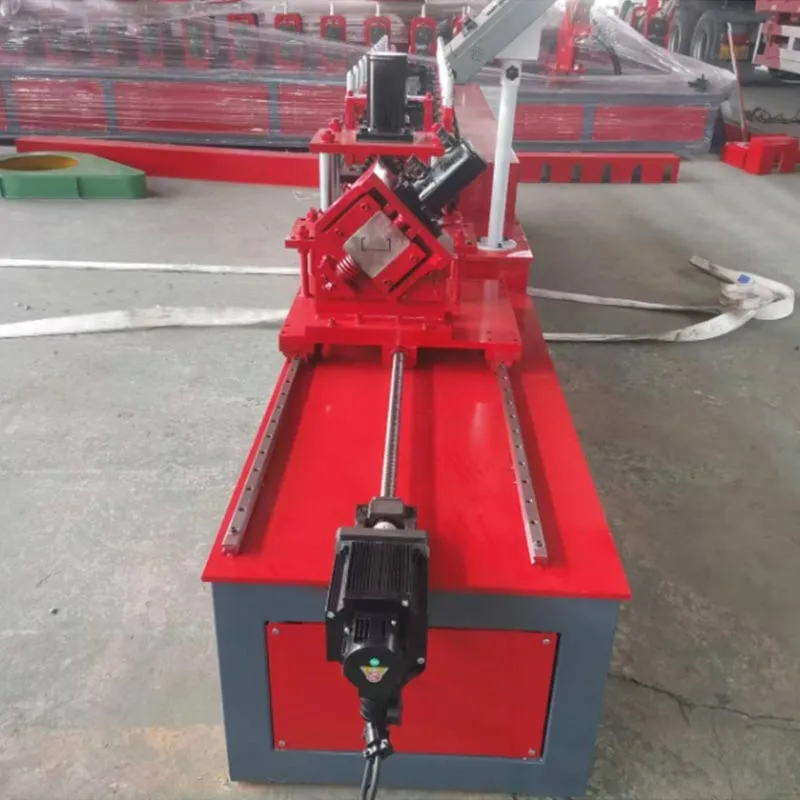
Po całkowitym uformowaniu stal jest cięta na odpowiednią długość. Odbywa się to za pomocą jednego z dwóch podstawowych systemów:

Flying Cut-Off: Jest to system o dużej prędkości. Zespół tnący porusza się synchronicznie z ruchomym profilem podczas ciąć. Następnie powraca do pozycji wyjściowej. Pozwala to na ciągłą produkcję bez zatrzymywania. Jest idealny dla wyjście o dużej głośności.

Odcięcie statyczne: Maszyna zatrzymuje się na krótko po każdym cięciu. Hydrauliczne nożyce lub piła dokładnie przecinają profil. To jest prostsze, solidne rozwiązanie, które jest nieco wolniejsze.

F. System sterowania (PLC i HMI)

Programowalny sterownik logiczny (PLC) to mózg maszyny. Operator korzysta z interfejsu człowiek-maszyna (HMI) ekran dotykowy do kontrolowania wszystkiego. Operator wprowadza parametry takie jak:

Typ profilu (np. kołek, szyna) 、 Żądana długość 、 Ilość 、 Wzór wykrawania i odstępy

PLC wykonuje te polecenia z dużą precyzją. Zarządza rozwijarką, rolkami, stemplami i obcinakiem.

G. Stół wyjściowy/stół wybiegowy

W końcowym etapie przycięte kawałki są transportowane z maszyny. Następnie są starannie ułożone i gotowe do łączenia i transportu.

Konwencjonalne parametry i specyfikacje

Podstawowe specyfikacje do rozważenia:

Grubość materiału (miernik): Określa możliwości maszyny na podstawie zakresu grubości stali, z którą jest kompatybilny zwykle od 0,4 mm do 2,0 mm (obejmujące średnicę od 25 do 12 mm).

Szerokość materiału: Ten parametr ustawia limit dla najgłębszego kołnierza sworznia. Na przykład kołek o średnicy 150 mm wymaga: cewka o szerokości około 300 mm.

Szybkość formowania: Wskazuje, ile metrów profilu jest produkowanych na minutę (mpm). Typowe prędkości wahają się od 15 do powyżej 45 m/min, na co bezpośrednio wpływa moc i konstrukcja maszyny.

Stacje rolkowe: Liczba etapów formowania bezpośrednio kształtuje precyzję produktu. Więcej stacji pozwala na płynniejsze, bardziej złożone profile. Podstawowe maszyny posiadają 12-16 stanowisk; zaawansowane modele mają 20 lub więcej.

Średnica i materiał wału: Wały muszą być mocne i sztywne. Wysokiej jakości maszyny wykorzystują solidny materiał o wysokiej zawartości węgla wały stalowe. Są one często hartowane i szlifowane, aby zapewnić precyzję i długą żywotność. Typowe średnice to 65 mm, 70 mm i 80mm.

Materiał rolek: Rolki formujące zapewniają wyjątkową odporność na zużycie, osiągniętą dzięki zastosowaniu wysokiej jakości stali stopowej (Cr12, Cr12MoV) i hartowanie do HRC 58-62.

Moc silnika głównego: Jest to moc silnika napędowego w kilowatach (kW), która określa moment obrotowy maszyny i zdolność do grubszych materiałów. Typowe wartości znamionowe wahają się od 5,5 kW do 22 kW lub więcej.

System sterowania: System sterowania składa się ze sterownika PLC (np. Siemens, Mitsubishi) i ekranu HMI.

Wydajność wykrawania: Wydajność jednostki wykrawającej, mierzona maksymalną liczbą otworów na minutę i liczbą wykrawaczy siła (tonaż).

Kluczowe zalety

Maszyna do formowania walców stalowych napędzana skrzynią biegów zapewnia znaczną przewagę nad ręczną produkcją i alternatywnym obramowaniem systemy.

Niezwykle wysoka wydajność: Jedna maszyna może w ciągu godziny wyprodukować setki metrów ram. Automatyzuje pracę kilkudziesięciu robotników fizycznych.

Najwyższa precyzja i spójność: każdy wyprodukowany egzemplarz jest identyczny. Eliminuje to błąd ludzki. Prowadzi do szybszy, łatwiejszy i dokładniejszy montaż na miejscu. Budynki stają się prostsze i prawdziwsze.

Niezwykła wytrzymałość i trwałość: Układ napędowy skrzyni biegów jest niezwykle wytrzymały. Przeznaczony jest do ciężkich, ciągłe użytkowanie w środowisku przemysłowym. Ma długą żywotność przy minimalnej konserwacji.

Duża elastyczność: Zmieniając zestaw rolek („forma rolki”), ta sama maszyna może wytwarzać różne profile. Producent może szybko przejść od wytwarzania kołków do torów lub ościeży. Zwiększa to ogromną wszechstronność produkcji.

Znacząca redukcja kosztów: Początkowa inwestycja jest równoważona przez znaczny zwrot. Maszyna radykalnie się obniża koszty pracy, ogranicza straty materiałów i przyspiesza realizację projektu, zwiększając ogólną rentowność.

Większe bezpieczeństwo: Automatyzacja zmniejsza potrzebę dotykania przez pracowników ostrych blach za pomocą narzędzi. To obniża ryzyko skaleczeń, nadwyrężeń i innych obrażeń w warsztacie.

Podstawowe scenariusze użycia

Te maszyny do formowania walców stalowych napędzanych skrzynią biegów są niezbędne w każdej operacji związanej z lekkimi konstrukcjami stalowymi.

Budowa budynków mieszkalnych: Maszyny te są powszechnie używane do produkcji komponentów do wnętrz i ściany zewnętrzne, belki stropowe i więźby dachowe w budynkach mieszkalnych i wielorodzinnych.

Budownictwo komercyjne: Ta maszyna jest idealna do produkcji komponentów do wewnętrznych przegród, rusztów sufitowych i zewnętrzne ściany osłonowe w budynkach komercyjnych, takich jak biura, hotele, szpitale i szkoły.

Budownictwo przemysłowe: Do budowy magazynów, fabryk i innych dużych obiektów przemysłowych, gdzie są długie wymagane są rozpiętości i czyste linie.

Zakłady produkcyjne ze stali formowanej na zimno (CFS): Są to główni klienci. Firma specjalizuje się w produkcja prefabrykowanych paneli ściennych, kratownic i innych elementów dla budownictwa.

Budownictwo modułowe i prefabrykowane: jest to rozwijająca się dziedzina. Precyzja wykonania elementów maszynowych jest doskonała do budowy modułowej wykonywanej poza terenem budowy, gdzie panele są budowane w fabryce i montowane na miejscu.

Przepływ pracy w produkcji

Proces od surowca do gotowego produktu to usprawniony, ciągły przepływ.

Krok 1: Zamawianie i programowanie

Operator przekazuje całą specyfikację zamówienia – w tym wymiary profili, długość, ilość i wykrawanie wzorce — z zamówienia bezpośrednio do sterownika PLC maszyny za pomocą ekranu HMI.

Krok 2: Ładowanie materiału

Gdy wózek widłowy załaduje zwój na rozwijarkę, operator podaje koniec wiodący przez jednostkę poziomującą i w pierwsze rolki formujące.

Krok 3: Konfiguracja maszyny (wymiana rolki – jeśli jest wymagana)

Przejście na inny profil wymaga od operatora wymiany rolek formujących na wałach – jest to proces, który stanowi najbardziej czasochłonny etap wymiany waluty. Nowoczesne maszyny starają się, aby proces ten był jak najszybszy możliwe.

Krok 4: Proces formowania i wykrawania

Operator uruchamia maszynę. Rozwijarka podaje taśmę stalową. Podczas kształtowania jednostka wykrawająca jednocześnie tworzy zaprogramowane otwory.

Krok 5: Przycięcie na długość

W pełni uformowany i wycięty profil dociera do układu tnącego. Latający system odcinania porusza się wraz z profilem, wykonuje czyste cięcie i powraca do pozycji wyjściowej. Proces jest ciągły.

Krok 6: Wyjście i układanie

Gotowe elementy są transportowane, układane w stosy, pakowane i etykietowane, dzięki czemu są gotowe do wysyłki.

Krok 7: Kontrola jakości

Aby zagwarantować stałą jakość, pracownicy przeprowadzają okresowe kontrole wymiarów, kształtu i rozmieszczenia otworów specyfikacje. Zapewnia to ciągłą kalibrację maszyny i zgodność ze standardami.

Gearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming Machine

Gorące Tagi: Maszyna do formowania walców stalowych napędzana skrzynią biegów
Wyślij zapytanie
Informacje kontaktowe
Wyślij zapytanie do Parfu, aby uzyskać informacje o cenach i projekcie maszyn do formowania rolek, maszyn do płyt warstwowych, akcesoriów do maszyn do formowania rolek. Gwarantujemy odpowiedź w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.Polityka prywatności
OdrzucićPrzyjąć