Produkty

Produkty

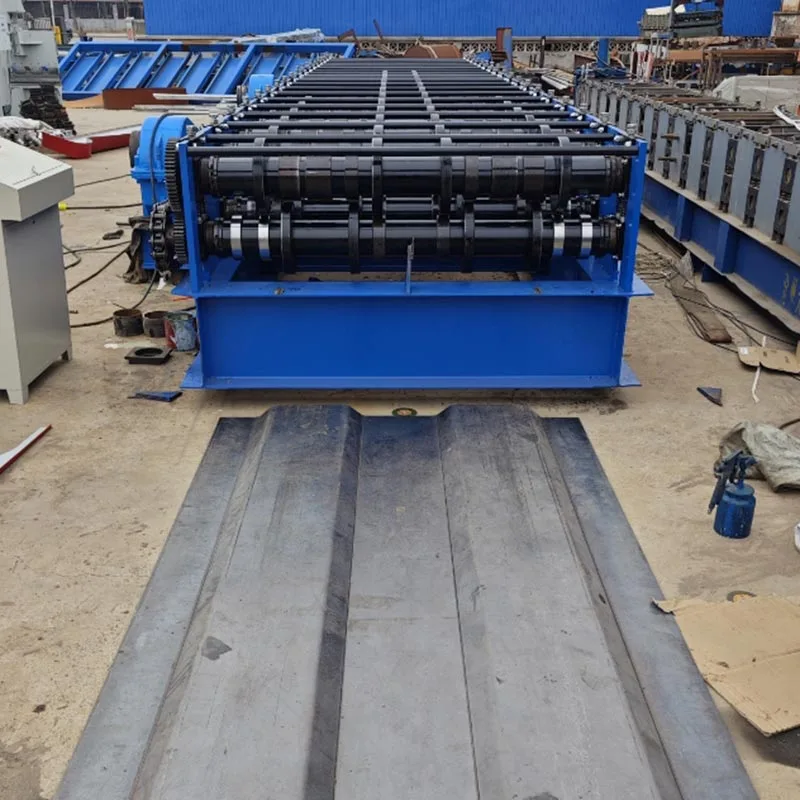
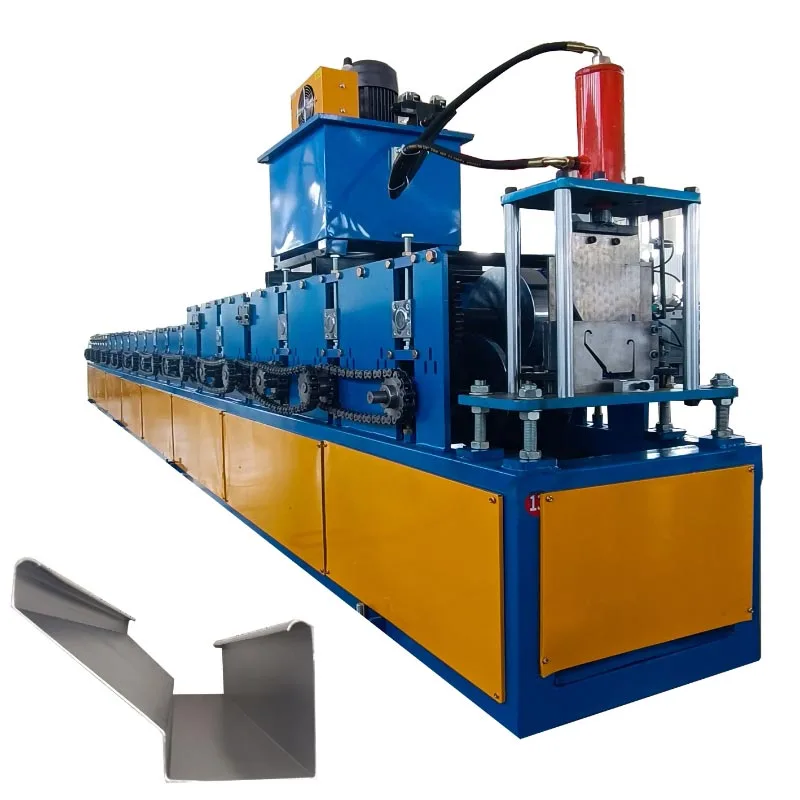
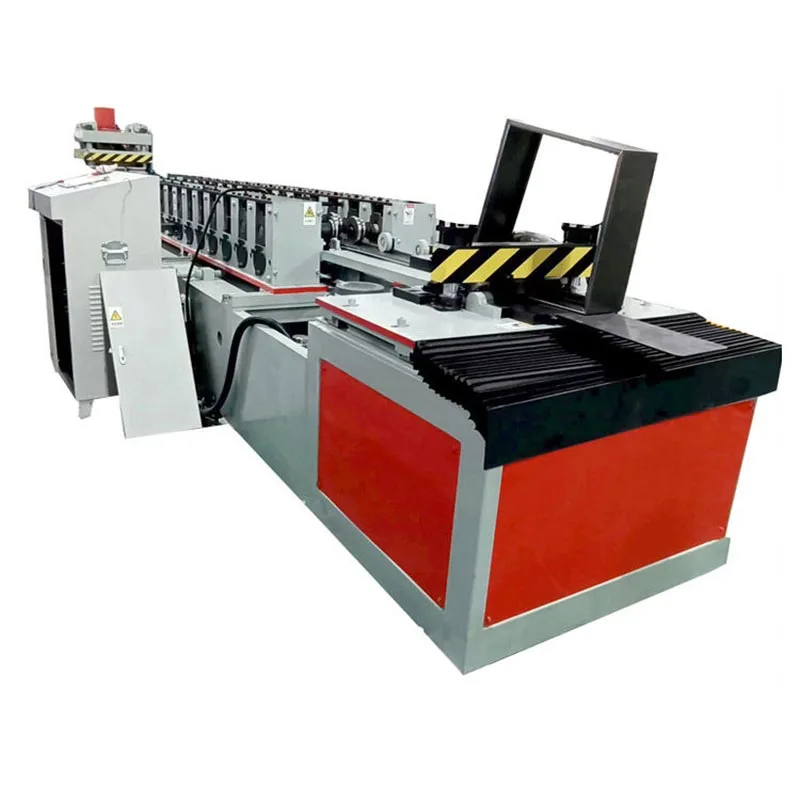
Maszyna do formowania walców stalowych o średnicy 38–50 mm
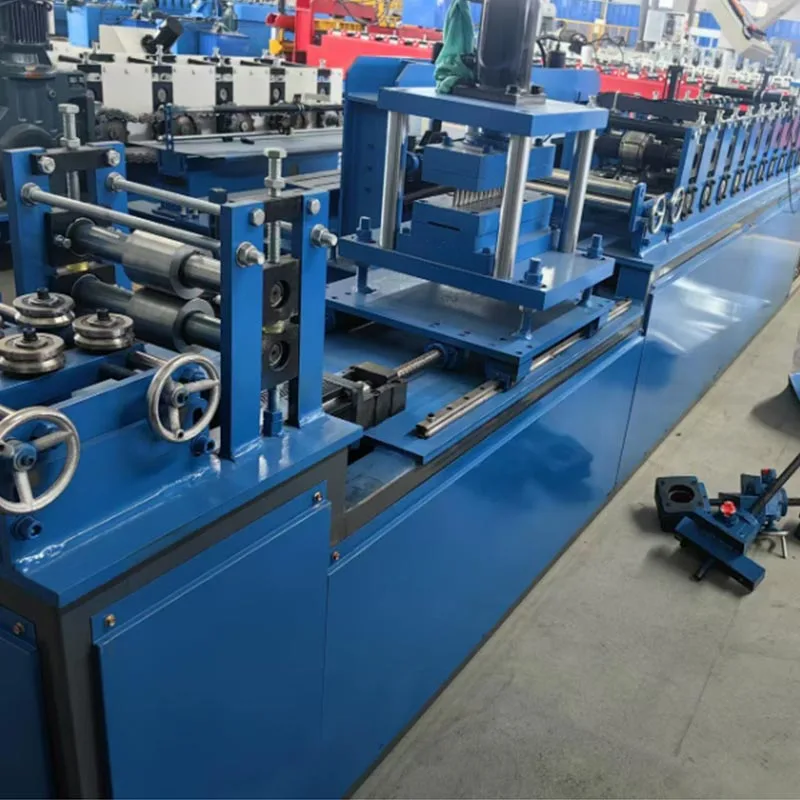
  • Maszyna do formowania walców stalowych o średnicy 38–50 mmMaszyna do formowania walców stalowych o średnicy 38–50 mm
  • Maszyna do formowania walców stalowych o średnicy 38–50 mmMaszyna do formowania walców stalowych o średnicy 38–50 mm
  • Maszyna do formowania walców stalowych o średnicy 38–50 mmMaszyna do formowania walców stalowych o średnicy 38–50 mm
  • Maszyna do formowania walców stalowych o średnicy 38–50 mmMaszyna do formowania walców stalowych o średnicy 38–50 mm

Maszyna do formowania walców stalowych o średnicy 38–50 mm

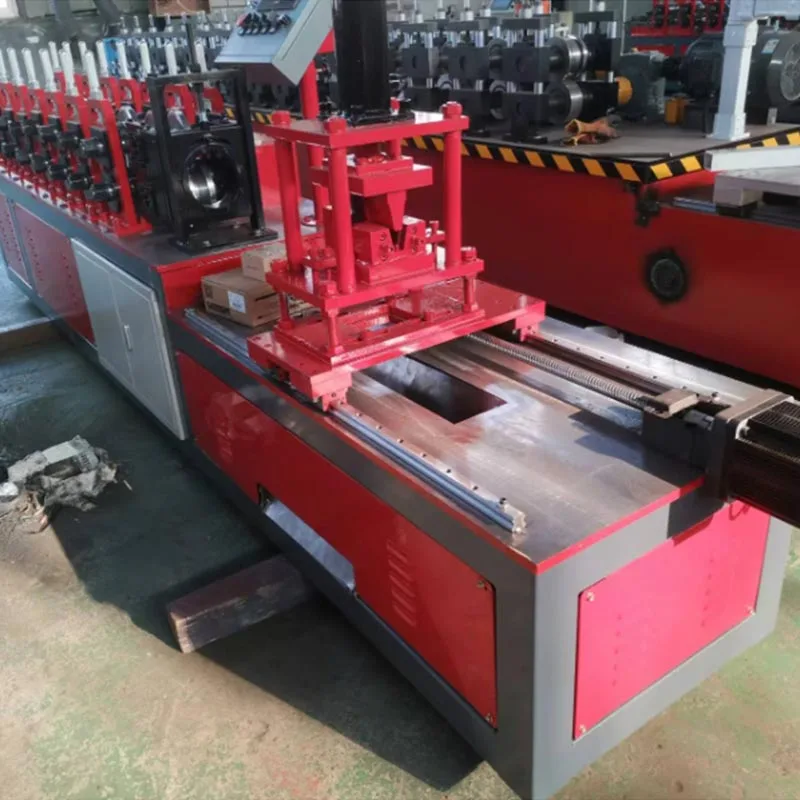
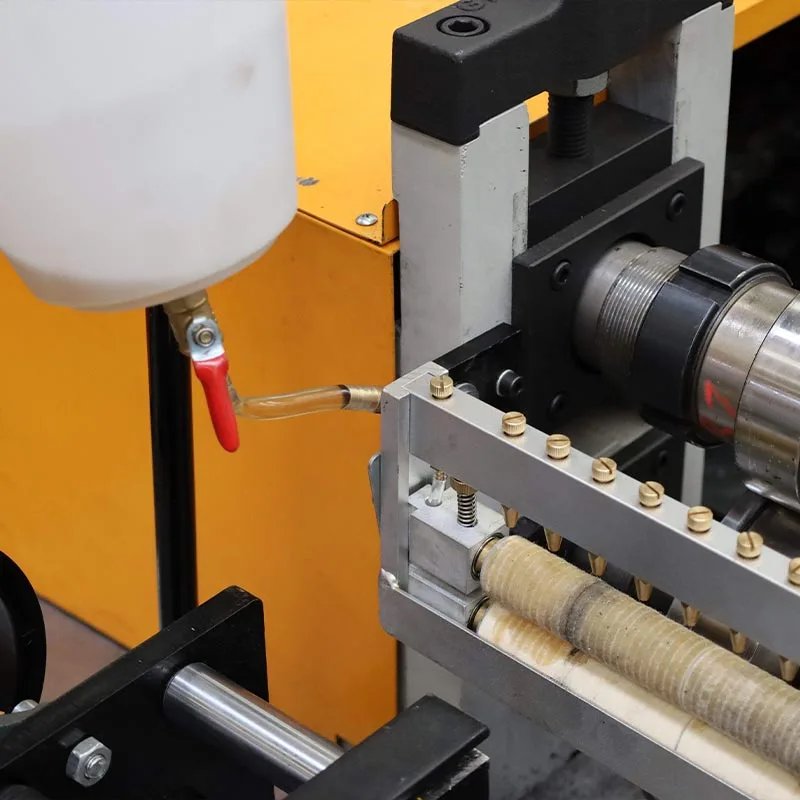
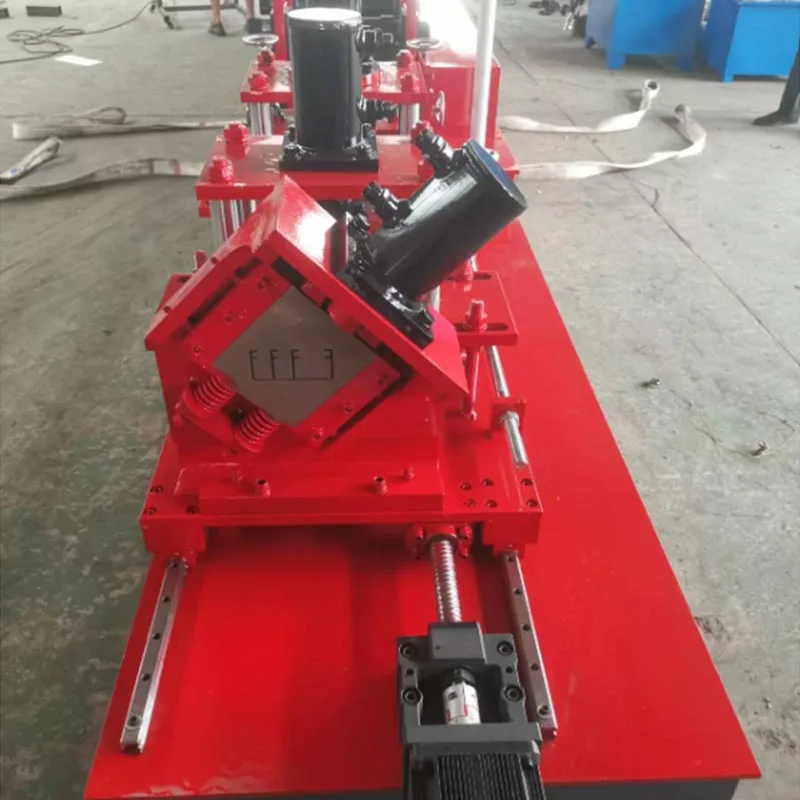
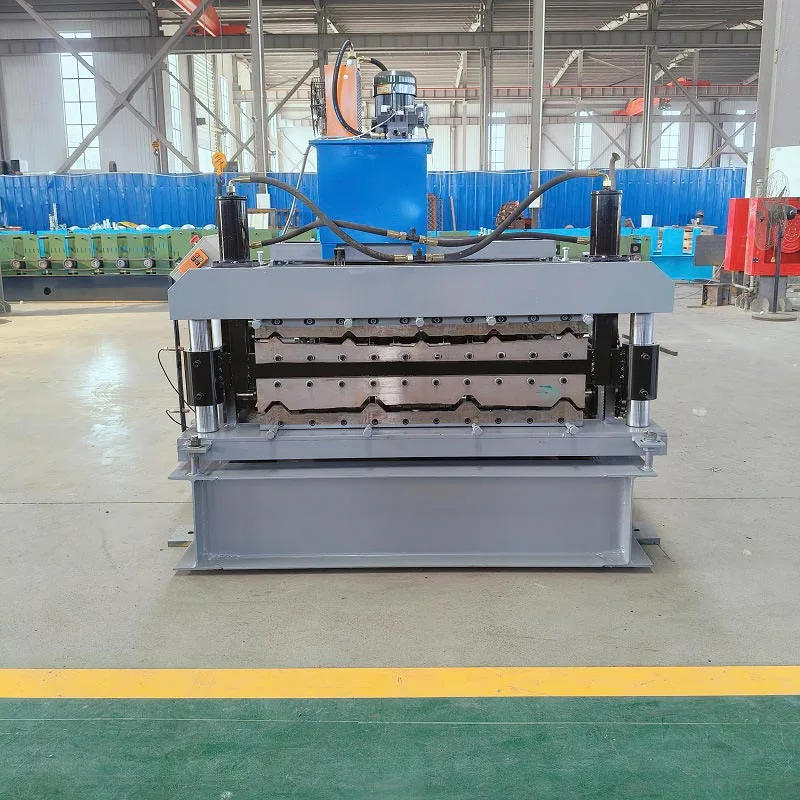
Maszyna do formowania walców stalowych o średnicy 38–50 mm, produkowana przez Parfu International Trading Co., Ltd., jest wyspecjalizowanym urządzeniem przemysłowym. Przeznaczony jest do zautomatyzowanej, ciągłej produkcji szkieletów budynków. Ramy te wykonane są ze stali formowanej na zimno. Maszyna przetwarza surowe kręgi stalowe. Przekształca je w precyzyjne elementy konstrukcyjne o dużej wytrzymałości.

Ta specyficzna maszyna do formowania ram z lekkiej stali za pomocą lekkiej maszyny do formowania walców ze stali o grubości 38–50 mm skupia się na „głównej kości”. w budownictwie jest to również znane jako „kołek C” lub „kołek kanałowy”. Jest to główny pionowy lub poziomy element światłomierza stalowa rama. Oznaczenie „38-50” odnosi się do głębokości środnika kołka. Oznacza to, że produkuje kołki o wysokości środnika od 38 milimetrów do 50 milimetrów. Środnik jest płaską środkową częścią kołka w kształcie litery C.

W sercu nowoczesnej konstrukcji lekkiej konstrukcji stalowej (LSS), ta lekka stalowa maszyna do konstrukcji szkieletowych o średnicy głównej 38-50 Bone Equipment automatyzuje produkcję bezbłędnych, identycznych komponentów – zapewniając jakość i przyspieszając projekt dostawa.

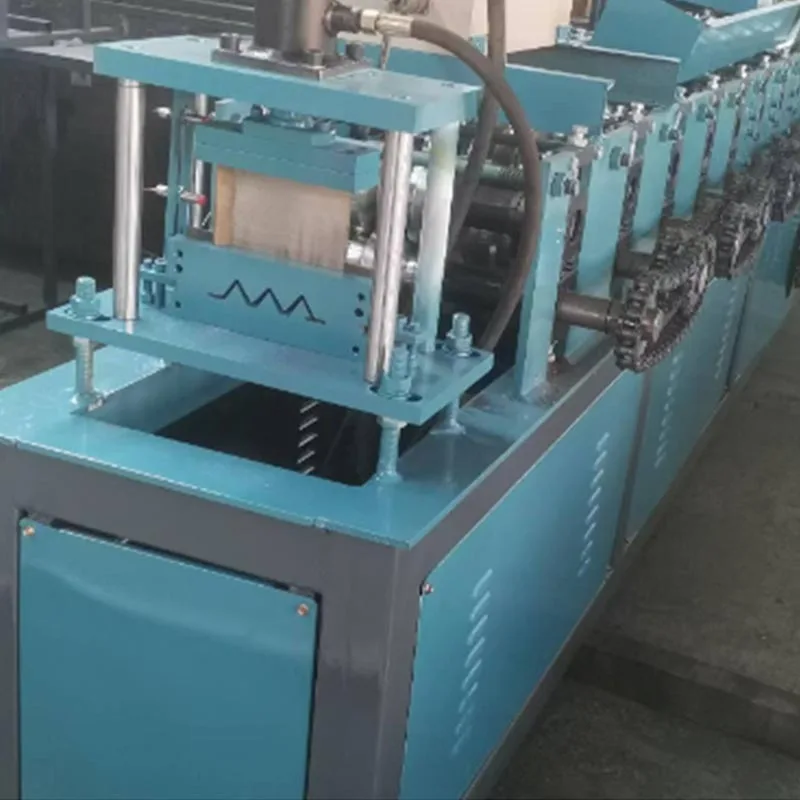
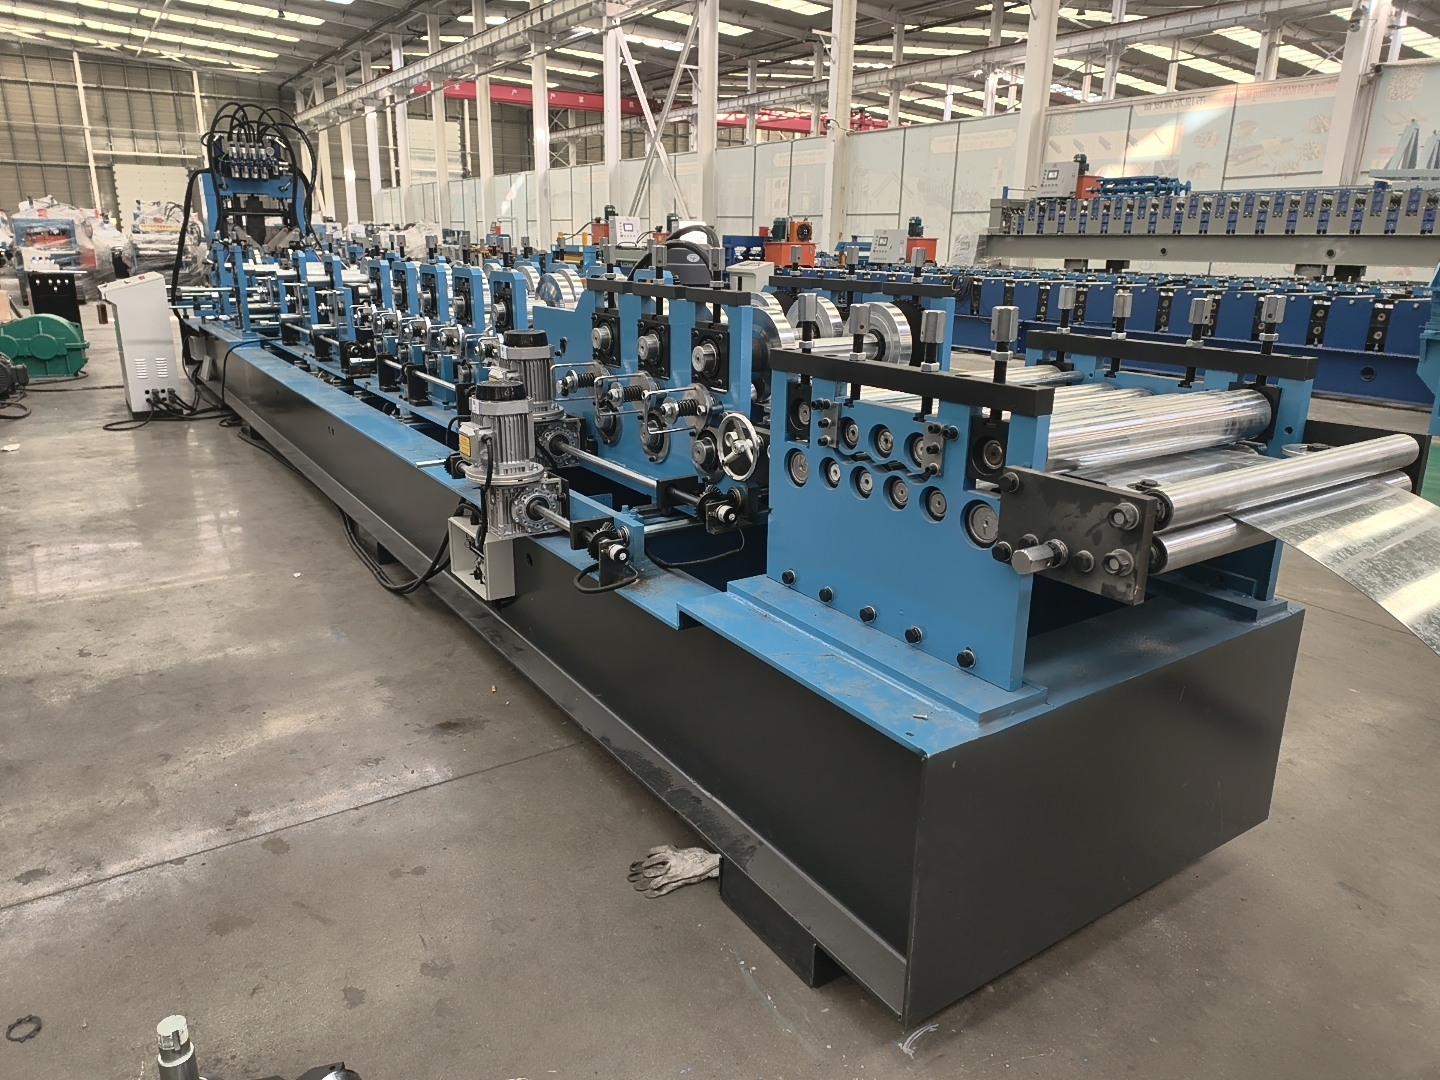
Ta lekka stalowa maszyna do kadrowania poprzez 38-50 głównych urządzeń kostnych jest systemem do formowania rolkowego. Maszyna jest skonfigurowany jako długa, tandemowa linia wielu stanowisk roboczych. Taka konfiguracja umożliwia bezproblemową, ciągłą i wysoką wydajność zautomatyzowany przepływ pracy od początku do końca.

Podstawowe komponenty

Rozwijarka / rozwijarka: Cały proces produkcyjny opiera się na stacji rozwijającej, która zapewnia bezbłędny start. Zaprojektowane dla maksymalnej niezawodności zabezpiecza ciężką cewkę, płynnie podaje materiał i zapewnia precyzyjną kontrolę napięcia aby zapobiec defektom. Gwarantuje to spójny i nieprzerwany przepływ materiału, przygotowując grunt pod optymalną linię wydajność.

Przewodnik podawczy: Ta sekcja prowadzi płaską taśmę stalową. Idealnie wyrównuje go do wejścia w pierwsze formowanie stacja. Precyzja jest tutaj kluczem do prostego i dokładnego produktu końcowego.

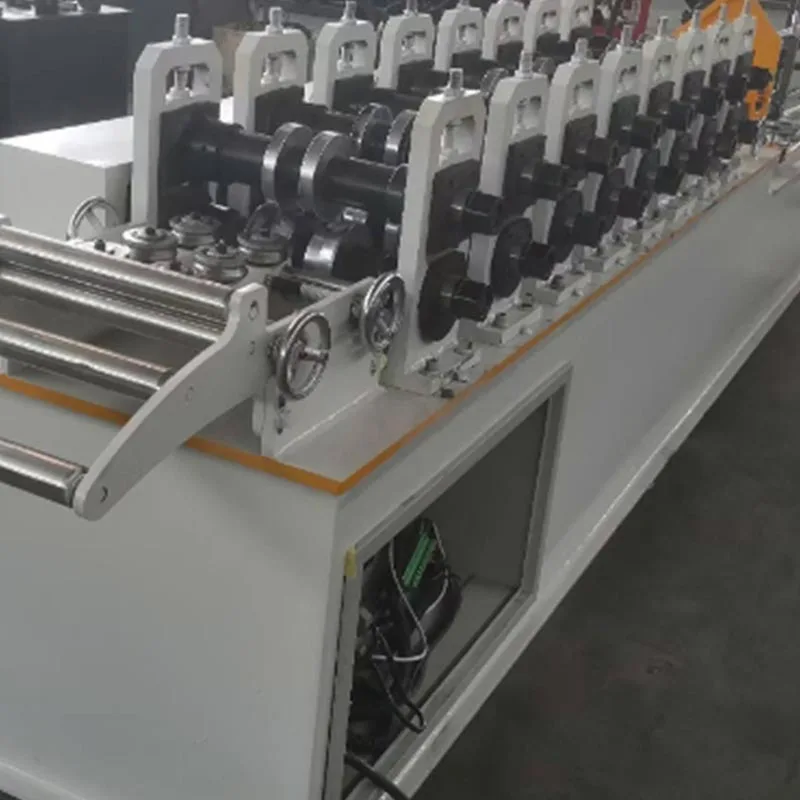
Stacje do formowania rolek: Proces formowania jest stopniowy. Duża liczba stacji (18-22) sprawia, że każdy zakręt jest mały i kontrolowane. Rezultatem jest gładki, precyzyjny i wysokiej jakości profil C.

Całkowita liczba stanowisk (zwykle 18-22) decyduje o gładkości i precyzji końcowego profilu.

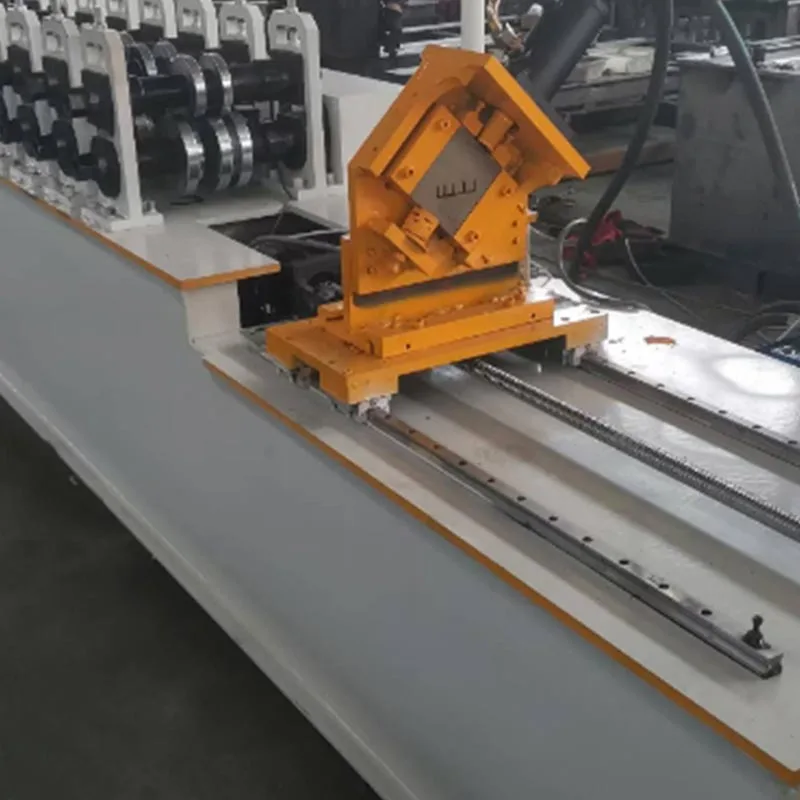
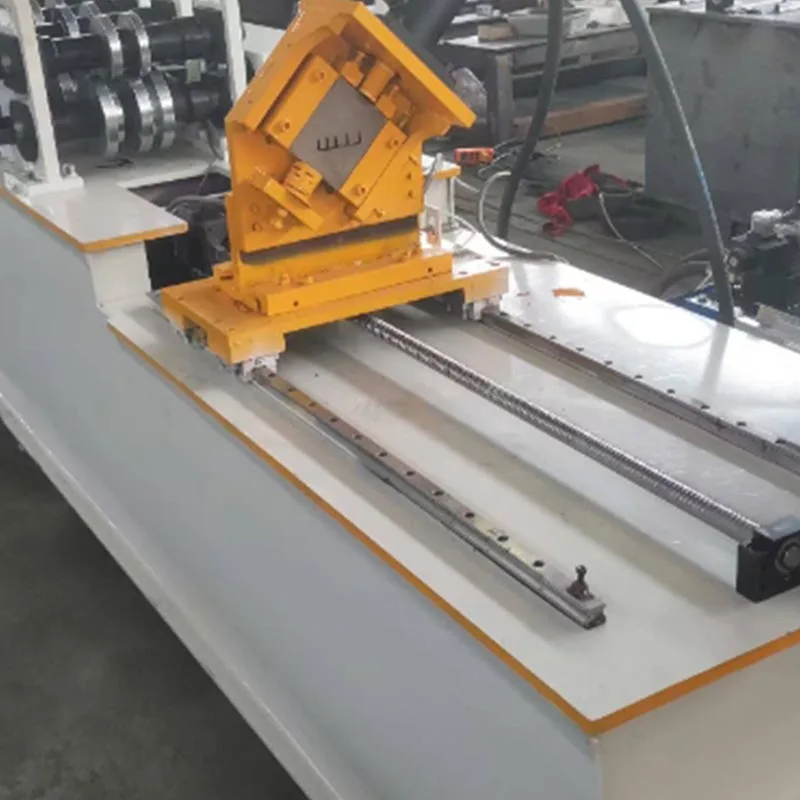
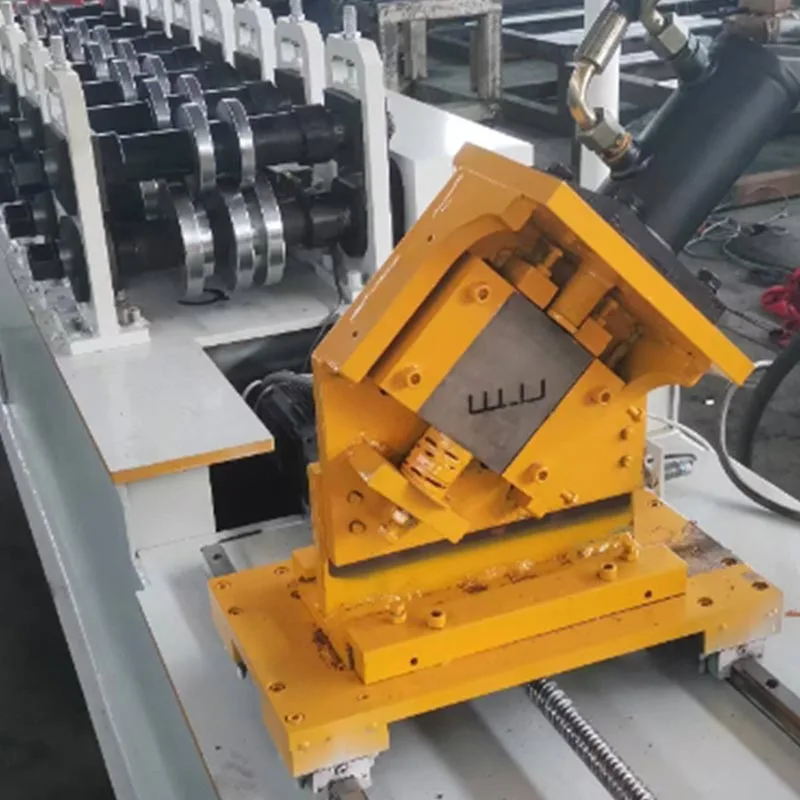
Jednostka wykrawająca i nacinająca: Jest to podsystem krytyczny. Zwykle znajduje się po wstępnym formowaniu etapy. Stemple hydrauliczne lub serwomotorowe tworzą otwory w środniku kołka. Te otwory są przeznaczone na przewody elektryczne okablowanie, rury hydrauliczne i usługi mechaniczne. Mogą również tworzyć wycięcia do łączenia torów lub innych kołków. Urządzenie to jest w pełni programowalne.

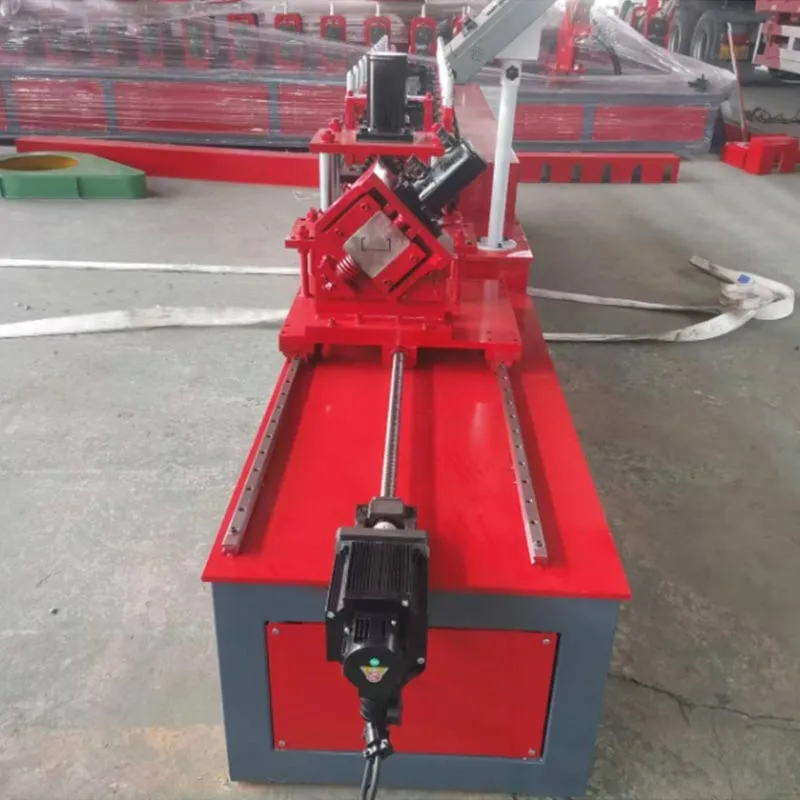
System cięcia: Po całkowitym uformowaniu kołka jest on przycinany na wymaganą długość. Stosowane są dwa główne typy:

Flying Cut Off: Najbardziej wydajna metoda, precyzyjnie synchronizuje się z poruszającym się paskiem, zapewniając czyste cięcia przy pełnej prędkości produkcyjnej, eliminując przestoje i umożliwiając ciągłą, szybką pracę.

Odcięcie stacjonarne: ekonomiczny wybór wykorzystujący metodę zatrzymania i cięcia. Wolniejszy, ale wysoce niezawodny, służy jako pragmatyczne rozwiązanie dla maszyn o standardowych obciążeniach lub środowisk produkcyjnych o niższych prędkościach.

System sterowania (PLC i HMI): Cała maszyna jest zarządzana przez programowalny sterownik logiczny (PLC). Operator współdziała z systemem poprzez interfejs człowiek-maszyna (HMI), zwykle ekran dotykowy. Tutaj wprowadza dane operatora wszystkie parametry. Obejmuje to długość kołka, ilość oraz położenie i rodzaj otworów. System jest inteligentny i przyjazny dla użytkownika.

Tabela wyjściowa / Tabela wybiegów: Tutaj kończy się linia produkcyjna. Przychodzą gotowe kołki C, są starannie ułożone i gotowe przewieziono na plac budowy.

Jakie są cechy tego produktu?

Zastosowanie tej lekkiej maszyny do formowania walców ze stali o średnicy 38–50 mm zapewnia korzyści transformacyjne tradycyjne metody.

Niezwykle wysoka wydajność produkcji: Działając z dużą prędkością, produkuje setki metrów kołków na godzinę. Wydajność ta znacznie przewyższa jakąkolwiek metodę ręczną. Zapewnia szybkie i stałe dostawy materiałów do każdego projektu oś czasu.

Najwyższa precyzja i spójność: każdy wyprodukowany kołek jest identyczny. Tolerancje wymiarowe są niezwykle duże ciasno. Eliminuje to błędy ludzkie i zmienność. Prowadzi to do szybszego, łatwiejszego i dokładniejszego montażu na miejscu. Nie ma żadnych niedopasowań ani zmarnowanych materiałów.

Znaczące oszczędności materiałów: Nasza zaawansowana technologia produkcji zapewnia najwyższą efektywność kosztową materiałów. To zajmuje się odpadami w sposób całościowy, minimalizując odpady powstałe w wyniku cięcia i wykrawania, jednocześnie zapobiegając błędom. Ta zintegrowana Metoda gwarantuje optymalną alokację zasobów, zapewniając wykorzystanie pełnego potencjału materiałów.

Niezwykła elastyczność i możliwość dostosowania: ta lekka stalowa maszyna do kadrowania poprzez 38-50 głównych urządzeń kostnych łączy elastyczność z pełną personalizacją. Z łatwością przełącza się między profilami i można go programować specyficzne wzory wykrawania, dzięki czemu idealnie nadaje się do realizacji unikalnych projektów architektonicznych.

Mniejsze koszty pracy i zależność od umiejętności: Automatyzacja zapewnia więcej niż tylko oszczędności; buduje strategię korzyść. Zmniejsza to zależność od dużego, wyspecjalizowanego zespołu. Chroni to Twoją działalność przed zmiennym rynkiem pracy i zapewnia przewidywalność.

Zwiększona wytrzymałość konstrukcyjna: Proces formowania na zimno wzmacnia stal poprzez utwardzanie przez zgniot zwiększając jego granicę plastyczności w krytycznych punktach zgięcia. Wynik jest jasny: doskonała siła i ulepszenie trwałość w porównaniu z konwencjonalnym cięciem i spawaniem.

Integracja z oprogramowaniem BIM i CAD: Nowoczesne maszyny mogą bezpośrednio importować pliki projektowe. Mogą pobierać dane z Oprogramowanie do modelowania informacji o budynku (BIM) lub projektowania wspomaganego komputerowo (CAD). To tworzy płynną całość przepływ pracy z postaci cyfrowej na fizyczną. To dodatkowo zmniejsza liczbę błędów i oszczędza czas.

Aplikacja

Ta maszyna do formowania walców stalowych o średnicy 38–50 mm jest wszechstronna. Obsługuje szeroką gamę sektory budowlane.

Budownictwo mieszkaniowe: System ten jest idealnym rozwiązaniem przy budowie domów, kamienic i niskich budynków kompleksy apartamentowe. Umożliwia sprawne wykonanie całego szkieletu konstrukcyjnego, w tym ścian, podłóg, i więźby dachowe.

Budynki komercyjne: Służy do biur, sklepów detalicznych, hoteli i szkół. Otwarta przestrzeń sieciowa w stadninach jest Idealny do ukrycia rozbudowanych instalacji elektrycznych i hydraulicznych w ścianach i sufitach.

Budynki przemysłowe: Nadaje się do magazynów, fabryk i centrów logistycznych. Struktury te często korzystają duże rozpiętości i wymagają mocnego, trwałego szkieletu.

Wewnętrzne ściany działowe: W przypadku wnętrz komercyjnych i biurowych potrzebne są nienośne ściany działowe uniwersalny. Nasze systemy bezpośrednio odpowiadają na to zapotrzebowanie, umożliwiając szybką i precyzyjną produkcję całego niezbędnego metalu kołki i tory, znacznie usprawniając harmonogram wykończenia i zmniejszając koszty pracy.

Renowacja i budownictwo modułowe: To właśnie ta precyzja umożliwia niezawodne wykonanie kompletnej ściany panele w środowisku fabrycznym, które są następnie transportowane na plac budowy w celu szybkiego i bezproblemowego zakończenia montaż.

Przebieg procesu produkcyjnego

Operacja jest usprawnionym, sekwencyjnym procesem.

Krok 1: Ładowanie materiału. Wózek widłowy lub dźwig umieszcza zwój ocynkowanej taśmy stalowej na rozwijarce. Wolny koniec cewki jest podawany do prowadnicy wejściowej.

Krok 2: Ustawianie parametrów. Dzięki intuicyjnemu interfejsowi HMI obsługa systemu jest prosta. Jest to operacja typu „ustaw i zapomnij”. Zdefiniuj parametry. Resztę załatwia maszyna, zapewniając precyzję bez zarzutu.

Krok 3: Formowanie rolkowe. Maszyna została uruchomiona. Taśma stalowa przechodzi przez stanowiska formowania walców. Przy każdym stacji, jest stopniowo wyginany z płaskiego paska do ostatecznego profilu w kształcie litery C.

Krok 4: Wykrawanie i nacinanie. Profil jest ustawiony. Jednostka dziurkująca zostaje aktywowana. Dostarcza każdą dziurę i wycinaj z precyzją. Błędy ręczne są eliminowane. Zapewniona jest kompatybilność komponentów.

Krok 5: Przycięcie na długość. Stadnina idzie do przodu. Przecinarka dopasowuje się do swojej prędkości. Wykonano czyste cięcie. Przecinarka natychmiast się resetuje. Linia produkcyjna nigdy się nie zatrzymuje. Wydajność jest maksymalna.

Krok 6: Wyjście i układanie. Gotowe kołki C opuszczają linię. Przechodzą do tabeli wyjściowej. Następnie są one układane w stosy lub zebrane. Ostatnim krokiem jest pakowanie i wysyłka.

Konwencjonalne parametry techniczne

Parametr Opis / Wartość
Typ profilu Stud C (kanał U), ewentualnie także U-Track
Zakres wysokości sieci 38 mm do 50 mm (lub 1,5" do 2")
Szerokość kołnierza Zwykle od 35 mm do 75 mm, w zależności od projektu
Grubość materiału 0,4 mm do 1,2 mm (grubość 20–12)
Szerokość surowca Około 100mm do 200mm (w zależności od ostatecznych wymiarów profilu)
Stanowiska do formowania rolek 18 do 22 stacji
Moc napędu Silnik główny 7,5 kW do 15 kW (10 KM do 20 KM)
Siła uderzenia Agregat hydrauliczny, 3 kW do 5,5 kW
Metoda cięcia Szybkie odcięcie w locie z napędem hydraulicznym lub serwo
Szybkość produkcji 15 do 30 metrów na minutę (około 50 - 100 stóp na minutę)
System sterowania Przemysłowy sterownik PLC z kolorowym ekranem dotykowym HMI
Dokładność Tolerancja długości: ±0,5 mm do ±1,0 mm
Główna masa maszyny Około 3000 do 5000 kg


38-50mm Light Gauge Steel Stud Roll Forming Machine38-50mm Light Gauge Steel Stud Roll Forming Machine38-50mm Light Gauge Steel Stud Roll Forming Machine38-50mm Light Gauge Steel Stud Roll Forming Machine

Gorące Tagi: Maszyna do formowania walców stalowych o średnicy 38–50 mm
Wyślij zapytanie
Informacje kontaktowe
Wyślij zapytanie do Parfu, aby uzyskać informacje o cenach i projekcie maszyn do formowania rolek, maszyn do płyt warstwowych, akcesoriów do maszyn do formowania rolek. Gwarantujemy odpowiedź w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.Polityka prywatności
OdrzucićPrzyjąć