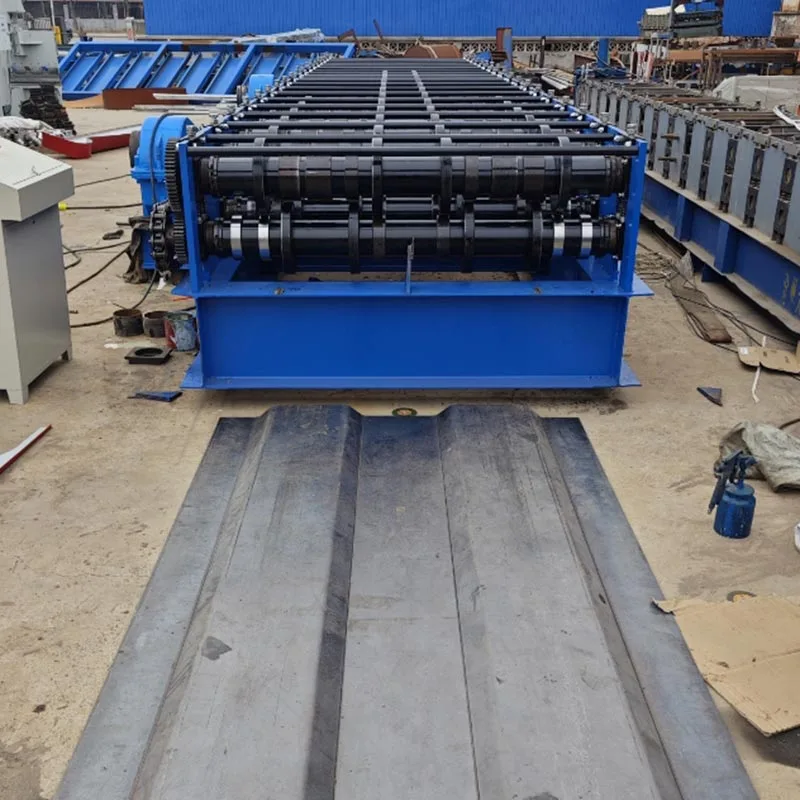
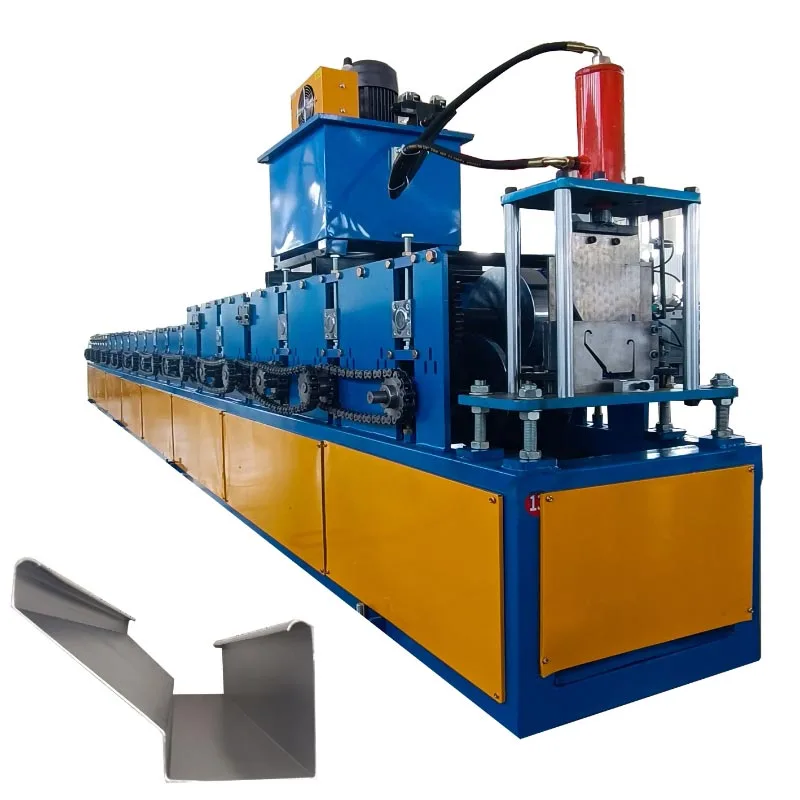
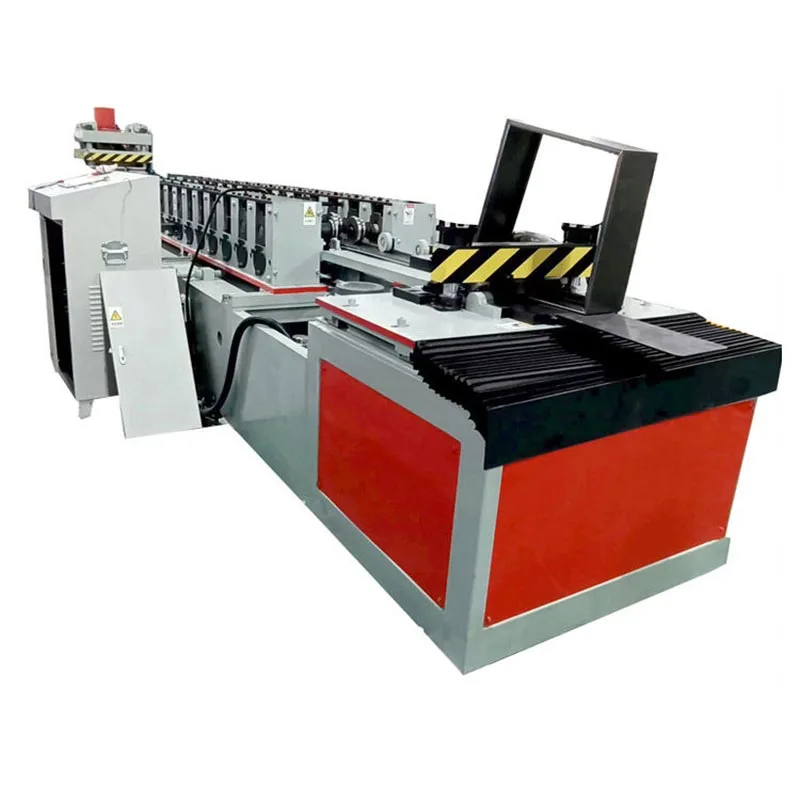
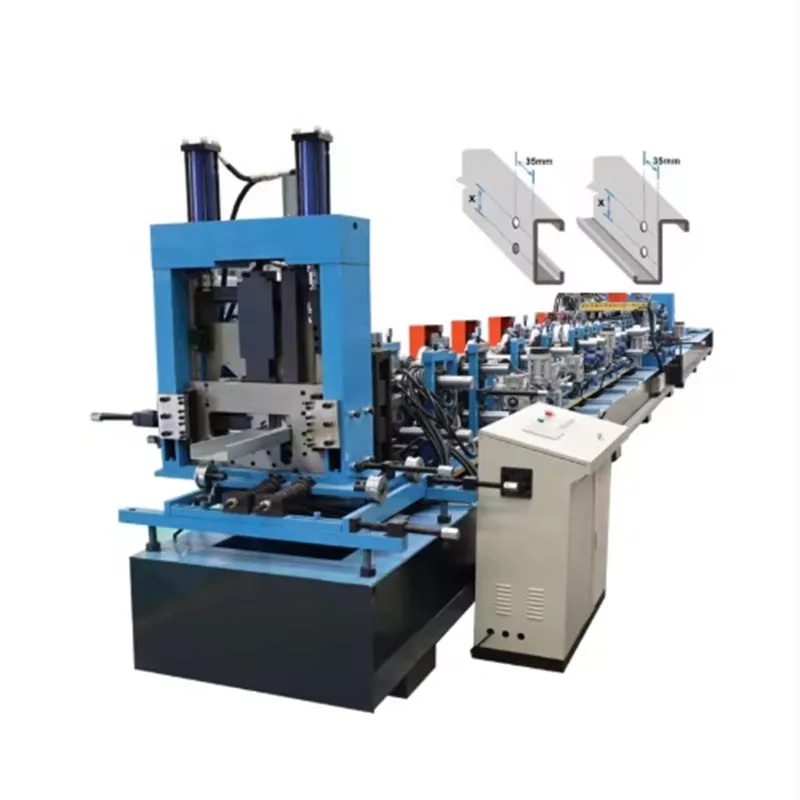
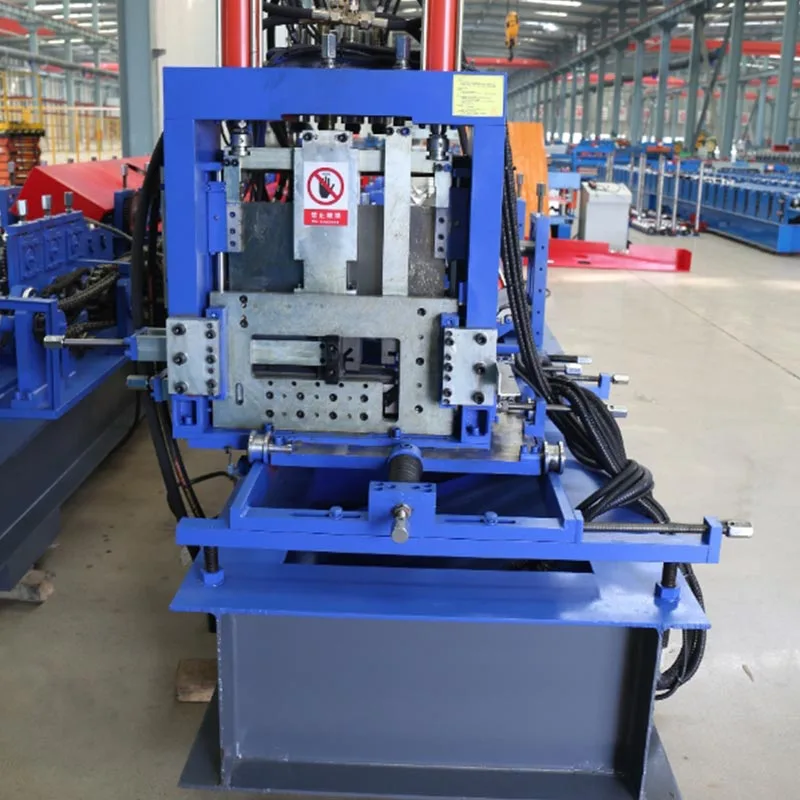
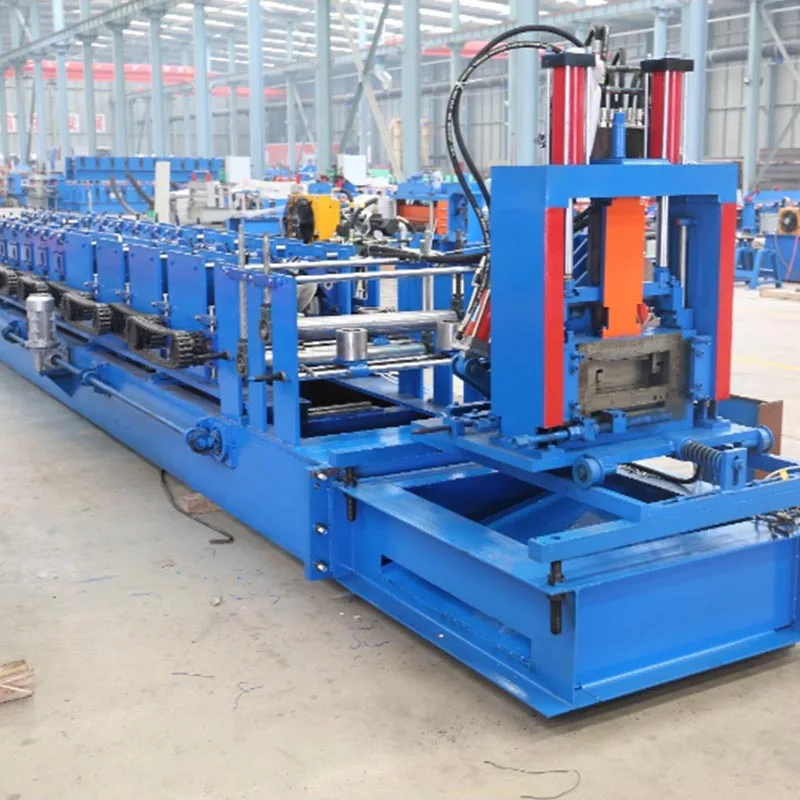
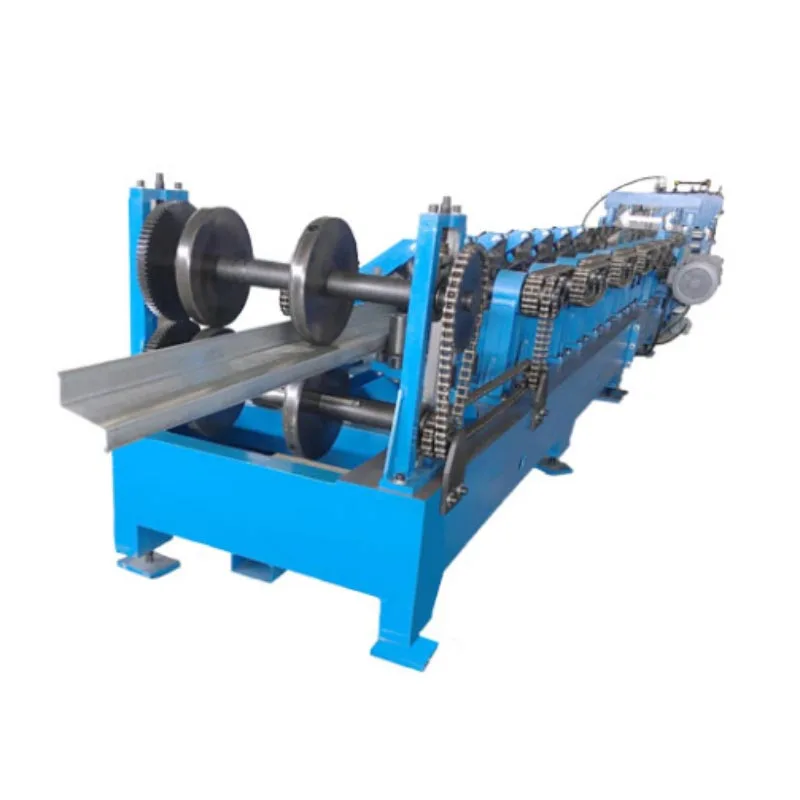
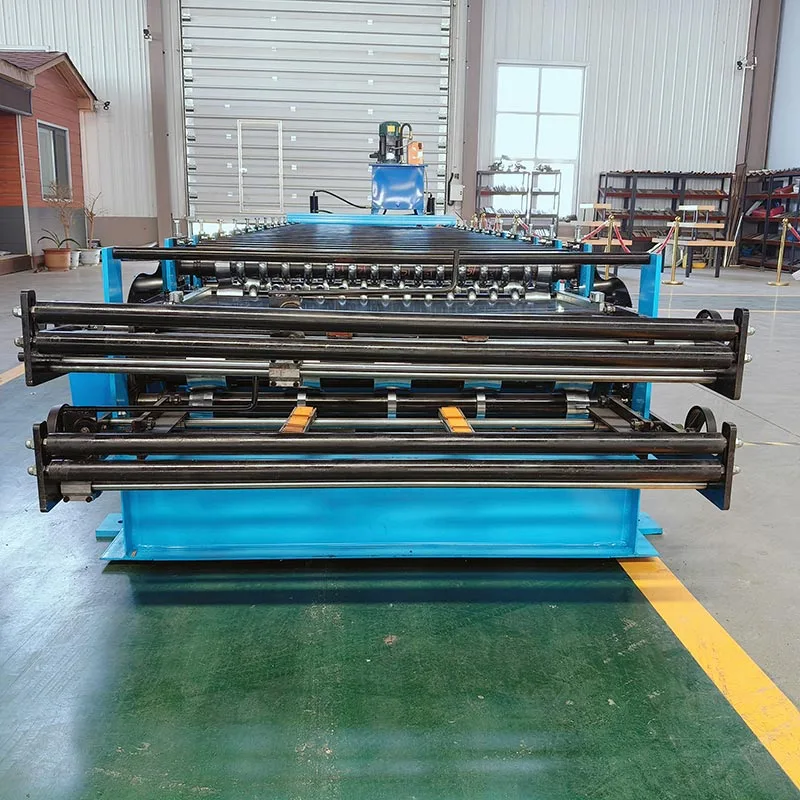
Maszyna do formowania rolek płatwi typu kasetowego Sigma
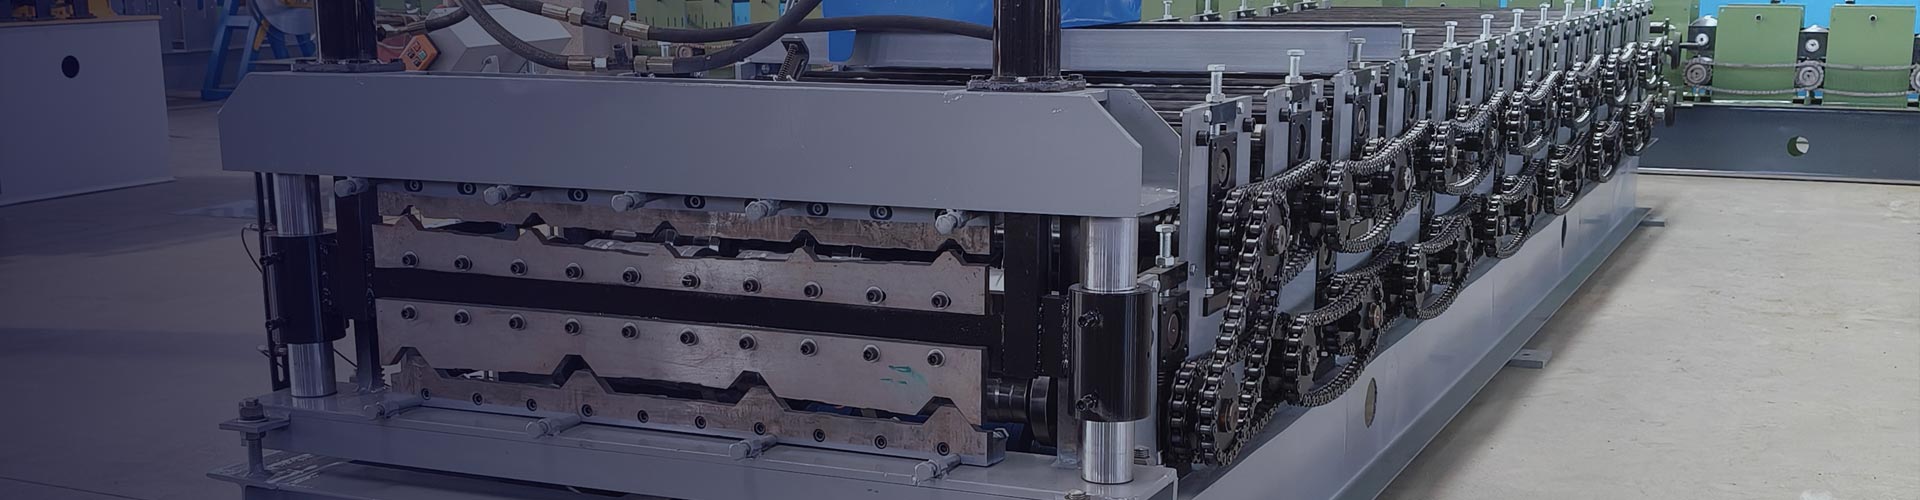
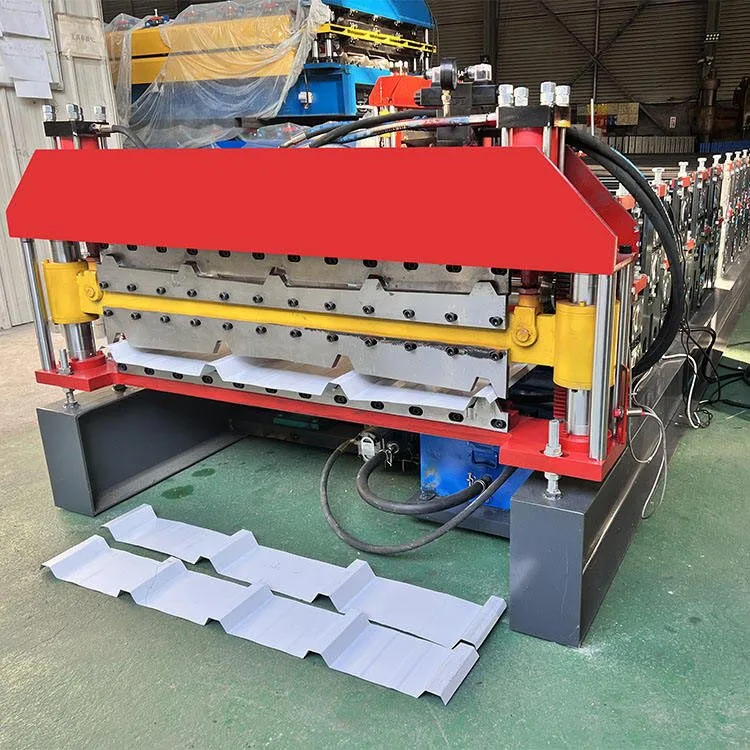
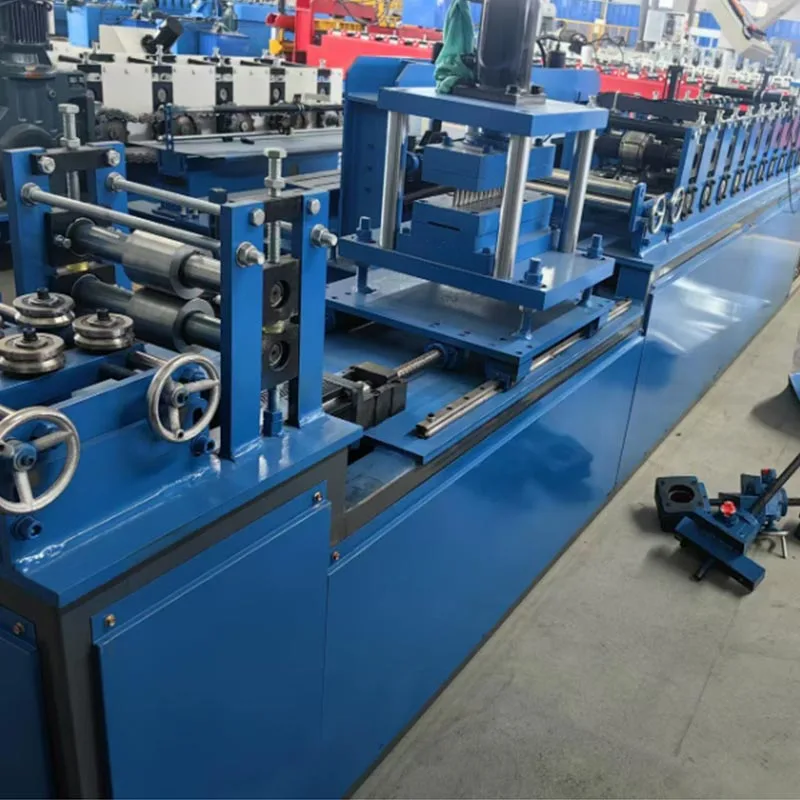
Ta maszyna do formowania rolek płatwi Sigma typu kasetowego, wyprodukowana przez Parfu International Trading Co., Ltd., umożliwia masową produkcję profili kasetowych – krytycznego elementu nowoczesnych konstrukcji stalowych.
Płatew jest uformowana z pojedynczego paska stali. Jest walcowany na zimno
w specyficzny, zamknięty kształt. Kształtem przypomina kasetę lub sekcję skrzynkową z wąskim otworem. Ten projekt
zapewnia wyjątkową wytrzymałość konstrukcyjną i wszechstronność.
Nazwa „sigma” pochodzi od profilu płatwi. Wyglądem przypomina grecką literę Sigma (Σ). Ten profil jest znany
ze względu na dużą nośność. Jest to preferowany wybór w przypadku solidnych ram budynków.
Ta maszyna do formowania płatwi typu kasetowego Sigma automatyzuje cały proces formowania. Przekształca płaską cewkę
stal w gotową płatew o wysokiej wytrzymałości. Proces jest szybki, precyzyjny i wydajny. To kamień węgielny nowoczesności
warsztaty obróbki metali.
Kluczowe cechy i parametry standardowe
Konstrukcja jest sztywna i wytrzymała. Gwarantuje długoterminową dokładność działania.
Stacje do formowania rolek:
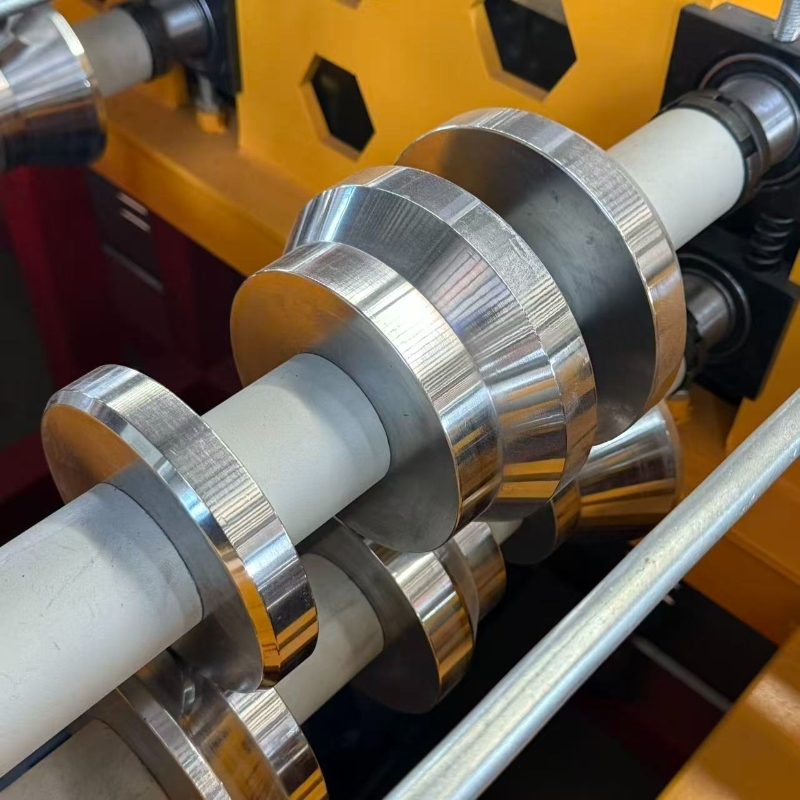
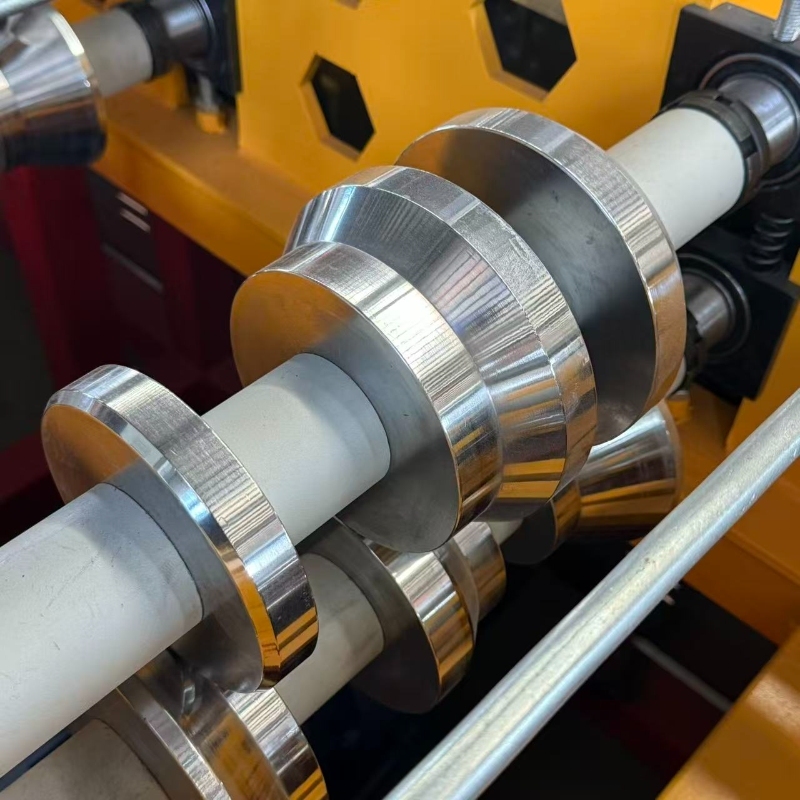
Te maszyny do formowania płatwi typu kasetowego Sigma mają od 18 do 24 stanowisk formujących. Dzięki większej liczbie stacji
proces formowania staje się płynniejszy. Staje się też bardziej precyzyjny. Prowadzi to również do większej precyzji. Powoduje to
produkt wyższej jakości z mniejszymi naprężeniami szczątkowymi.
Każde stanowisko wyposażone jest w walce ze stali hartowanej stopowej. Rolki są precyzyjnie obrobione, aby stopniowo kształtować
metal.
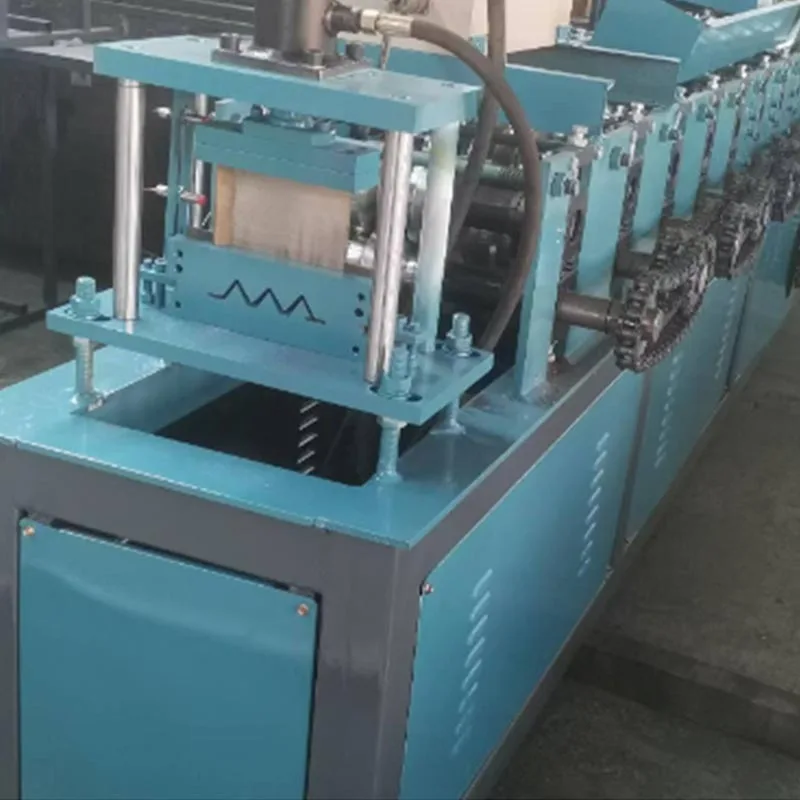
Konstrukcja „kasety” często obejmuje jednostkę do wstępnego dziurkowania. Urządzenie to wycina przed sobą otwory w płaskiej stalowej taśmie
powstaje. Otwory te przeznaczone są na śruby i wkręty podczas budowy.
Układ napędowy:
Mocny silnik napędza maszynę. Typowe opcje zasilania to 15 KM, 20 KM lub 30 KM. Wybór zależy od
grubość materiału i prędkość produkcji.
Przekładnia przekazuje moc do wszystkich stacji formujących jednocześnie. Zapewnia to doskonałą synchronizację.
System sterowania:
Nowoczesny sterownik PLC pełni rolę mózgu maszyny. Umożliwia łatwą konfigurację. Upraszcza także obsługę.
Ekran dotykowy HMI umożliwia operatorowi kontrolowanie kluczowych funkcji. Mogą wprowadzać dane produkcyjne, ustawiać długości i
monitoruj stan w czasie rzeczywistym.
Maszyna do formowania płatwi typu kasetowego Sigma jest wyposażona w precyzyjny enkoder, który steruje
długość cięcia, gwarantując dokładność każdej płatwi.
Specyfikacja materiału:
Grubość materiału: 1,5 mm do 3,0 mm. Modele o dużej wytrzymałości mogą wytrzymać grubość do 4,0 mm.
Szerokość materiału: Szerokość przychodzącej cewki wynosi zwykle od 200 mm do 300 mm. To zależy od ostatecznego rozmiaru pliku
płatew sigma.
Granica plastyczności: znamionowa do 550 MPa.
Wydajność produkcyjna:
Szybkość produkcji: Prędkość robocza: 15–25 m/min.
Podstawa regulacji: złożoność profilu i grubość materiału.
Długość cięcia: Długość cięcia można ustawić według potrzeb. Standardowa minimalna długość wynosi około 1,5 metra. Maksymalnie
długość jest praktycznie nieograniczona.
Sprzęt pomocniczy:
Odwijak: obowiązkowy element utrzymujący ciężką stalową cewkę. Podaje materiał do maszyny do formowania rolek
płynnie.
Stół prowadzący podawczy: Prowadzi taśmę dokładnie do pierwszego stanowiska formującego.
Przenośnik po cięciu: ten system chroni płatwie przed zarysowaniami, przenosząc je z dala od frezu. To także
umożliwia schludne układanie.
Jakie są cechy tego produktu?
Ta maszyna do formowania rolek płatwi Sigma typu kasetowego jest bardziej wydajna niż tradycyjne metody. To również przewyższa
inne profile płatwi.
Doskonała wytrzymałość konstrukcyjna:
Konstrukcja typu kasetowego tworzy zamkniętą sekcję. Daje to znacznie większy moment bezwładności. Może wspierać
większe obciążenia na większych rozpiętościach w porównaniu do płatwi C lub Z.
Wytrzymałość ta pozwala na większe rozstawy pomiędzy podporami dachowymi. Prowadzi to do oszczędności materiału i czystości
wygląd architektoniczny.
Doskonała wydajność produkcji:
Maszyna do formowania płatwi typu kasetowego Sigma działa w sposób ciągły. Produkuje gotowe płatwie w jednym kawałku
przejść. Eliminuje to wiele etapów obsługi.
Wysoka prędkość produkcji oznacza, że duże zamówienia można szybko zrealizować. Znacząco zwiększa wydajność warsztatu.
Niezrównana precyzja i spójność:
Każda wyprodukowana płatew jest identyczna. Proces formowania na rolkach zapewnia od początku doskonałą dokładność wymiarową
metr do końca.
Ta spójność upraszcza cały proces budowy. Konstruktorzy mogą być pewni, że każdy element będzie pasował
doskonale.
Oszczędność materiałów i efektywność kosztowa:
Maszyna wykorzystuje cewkę ze stali surowej. Jest to bardziej opłacalne niż zakup
wstępnie uformowane sekcje.
Płatew sigma zmniejsza całkowity koszt projektu. Wysoki stosunek wytrzymałości do masy oznacza, że do jego wykonania potrzeba mniej stali
ta sama praca strukturalna.
Elastyczność operacyjna:
Dzięki szybkiej wymianie rolek niektóre maszyny mogą produkować płatwie o różnych rozmiarach. Dzięki temu pojedyncza linia produkcyjna może
służyć wielu projektom.
Sterownik PLC może przechowywać setki różnych receptur produktów. Przełączanie między zadaniami jest szybkie i proste.
Zintegrowane wykrawanie wstępne:
Oferuje kluczową przewagę w zakresie wydajności i precyzji. Otwory wycina się przed uformowaniem płatwi. To
Wstępne wykrawanie eliminuje późniejsze wolniejsze i mniej dokładne wiercenie.
Ta funkcja pozwala zaoszczędzić ogromną ilość czasu i pracy na placu budowy.
Bezpieczeństwo i łatwość obsługi:
Nowoczesne maszyny posiadają kompleksowe zabezpieczenia. Należą do nich przyciski zatrzymania awaryjnego, osłony zabezpieczające i usterka
systemy detekcyjne.
Zautomatyzowany system sterowania wymaga minimalnej interwencji operatora. Zmniejsza to ryzyko błędu ludzkiego.
Podstawowe zastosowania i przypadki użycia
Płatwie produkowane przez tę maszynę do formowania płatwi typu kasetowego Sigma są wszechstronne. Są stosowane w szerokim zakresie
zakres projektów budowlanych.
Budynki przemysłowe i handlowe:
Jest to najczęstsze zastosowanie. Płatwie Sigma stanowią główne konstrukcje nośne dachów i ścian magazynów,
fabryki i duże sklepy detaliczne.
Ich duża nośność idealnie nadaje się do podtrzymywania ciężkich blach dachowych i izolacji.
Konstrukcje o dużej rozpiętości:
Stanowią idealny wybór do dużych, otwartych konstrukcji, takich jak hangary lotnicze, hale sportowe i centra wystawowe.
Budynki Rolnicze:
Budynki gospodarcze, takie jak stodoły i szopy, korzystają z solidności płatwi sigma. Wytrzymują duże obciążenia
przechowywane zboże lub sprzęt.
Podłogi na antresoli:
Płatwie Sigma służą do budowy antresol w magazynach i zakładach przemysłowych. Zapewniają mocne i
stabilna konstrukcja. Tworzy to dodatkową przestrzeń do przechowywania lub biura.
Konstrukcje wsporcze dla paneli słonecznych:
Boom na energię odnawialną opiera się na płatwiach sigma. Stanowią one podstawowy szkielet dużych farm fotowoltaicznych
instalacje na dachu.
Proces formowania rolek: przewodnik krok po kroku
Transformacja zwoju w gotową płatew jest ciągłą, zautomatyzowaną sekwencją.
Krok 1: Ładowanie cewki
Proces rozpoczyna się od stalowej cewki na rozwijarce. W zależności od ciężaru cewki, prosty trzpień lub
używany jest zespół silnikowy.
Krok 2: Prostowanie i karmienie
Aby zapewnić idealną płaskość, pasek przechodzi przez urządzenie poziomujące. Ten krok usuwa wszelkie krzywe i zagięcia
proces zwijania.
Krok 3: Dziurkowanie wstępne (opcjonalne, ale powszechne)
Następnie jednostka wykrawająca wykonuje otwory w dokładnie zaprogramowanych odstępach czasu. Rozstaw jest kontrolowany przez sterownik PLC. To
to najskuteczniejszy etap dodania tych funkcji.
Krok 4: Proces formowania rolkowego
Płaski, dziurkowany pasek wchodzi teraz do formy do walcowania. Proces kształtowania rozpoczyna się na pierwszym stanowisku.
Metal stopniowo formuje swój kształt, przechodząc przez maszynę. Każde stanowisko wykonuje drobne, precyzyjne zadanie
zginać.
Idealną, pozbawioną naprężeń formę uzyskuje się w powolnym i kontrolowanym procesie, który zapobiega również zmęczeniu materiału.
Krok 5: Przycięcie na długość
Gdy płatew jest w pełni uformowana, nadal przesuwa się do przodu. Koder śledzi dokładną długość, która minęła.
Po osiągnięciu zadanej długości sterownik PLC wysyła sygnał. Aktywuje się hydrauliczny system wyłączania w locie.
Zespół tnący porusza się z tą samą prędkością co płatew. Zapewnia czyste cięcie bez zadziorów, bez zatrzymywania
linia produkcyjna. Następnie nóż powraca do pozycji początkowej.
Krok 6: Wyjście i układanie
Przycięta płatew jest wyładowywana na przenośnik wyjściowy.
Po zebraniu przez automatyczną układarkę lub pracowników gotowe płatwie są pakowane w wiązki i przygotowywane do wysyłki.
Ta maszyna do formowania płatwi typu kasetowego Sigma wyznacza nowy standard jako podstawa nowoczesnej architektury. To
łączy niezrównaną inżynierię mechaniczną z inteligentnym, cyfrowym sercem.
Zapewnia trzy kluczowe zalety: wytrzymałość, precyzję i opłacalność. Dzięki temu idealnie sprawdza się w dzisiejszych czasach
projekty przemysłowe o wysokim standardzie. Możliwość płynnego uwzględnienia etapów prefabrykacji, takich jak wykrawanie,
znacznie przyspiesza termin budowy.
Inwestycja ta jest strategiczną decyzją, która określa przyszłość firmy. Buduje kluczowe możliwości wolumenu,
jakość i konkurencyjność. Jest to bez wątpienia podstawowy atut dla myślących przyszłościowo producentów.
Gorące Tagi: Maszyna do formowania rolek płatwi typu kasetowego Sigma
Wyślij zapytanie do Parfu, aby uzyskać informacje o cenach i projekcie maszyn do formowania rolek, maszyn do płyt warstwowych, akcesoriów do maszyn do formowania rolek. Gwarantujemy odpowiedź w ciągu 24 godzin.
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.Polityka prywatności