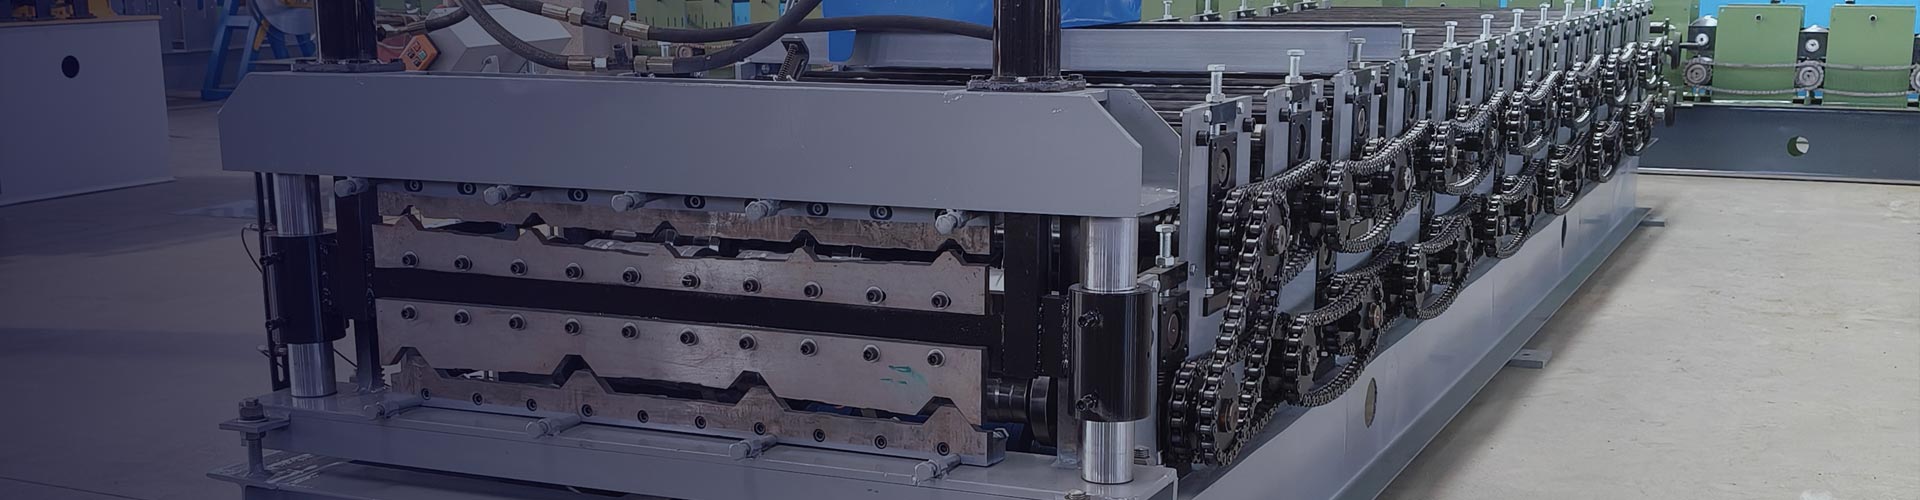
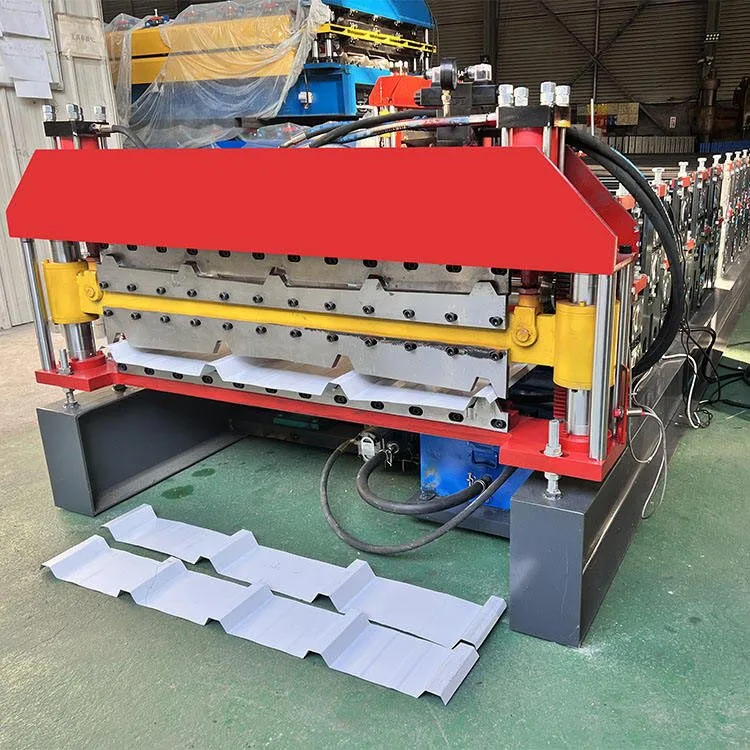
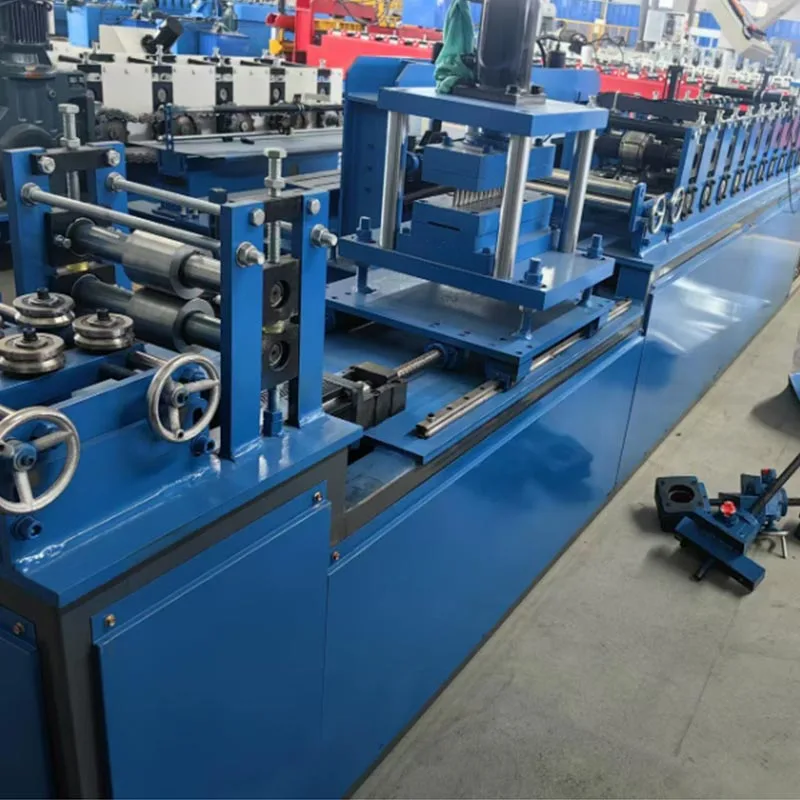
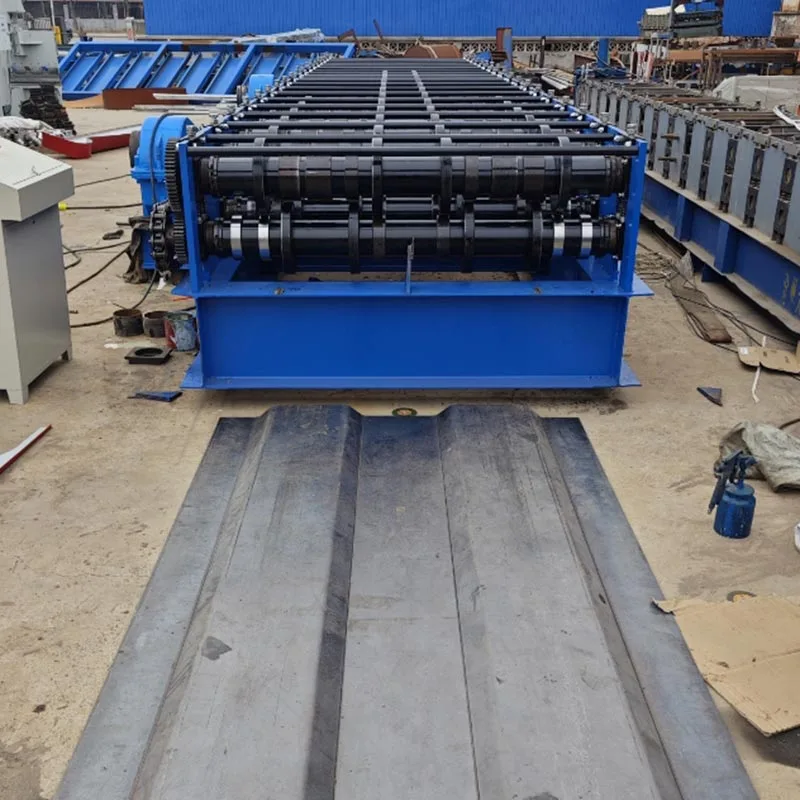
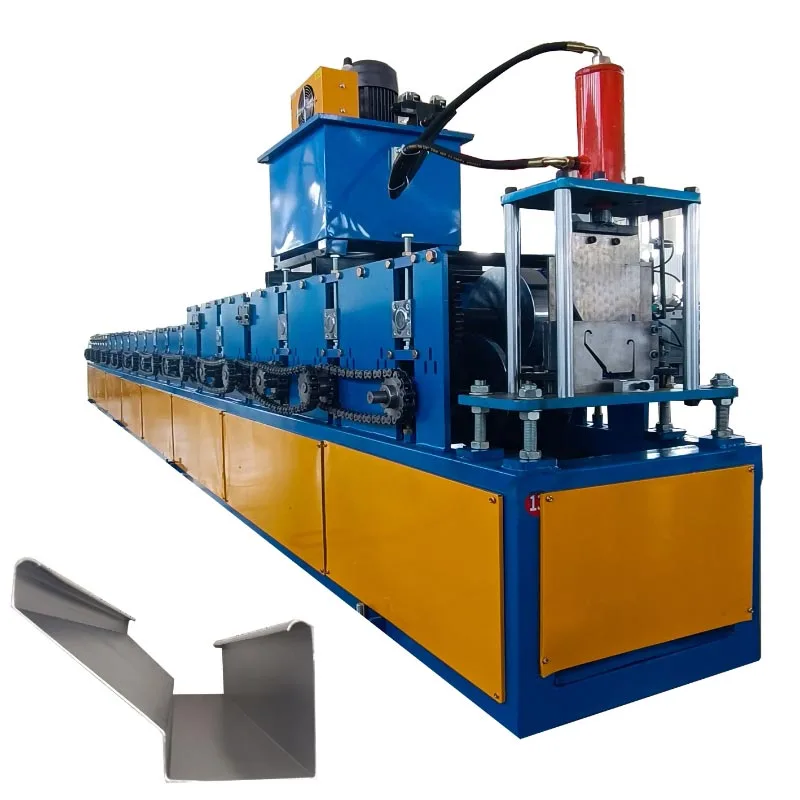
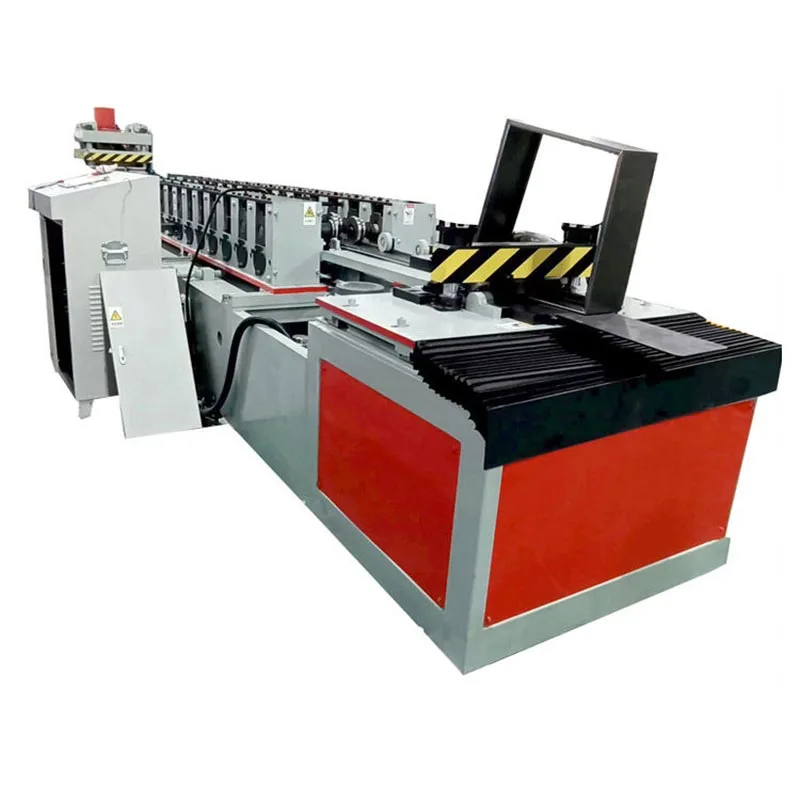
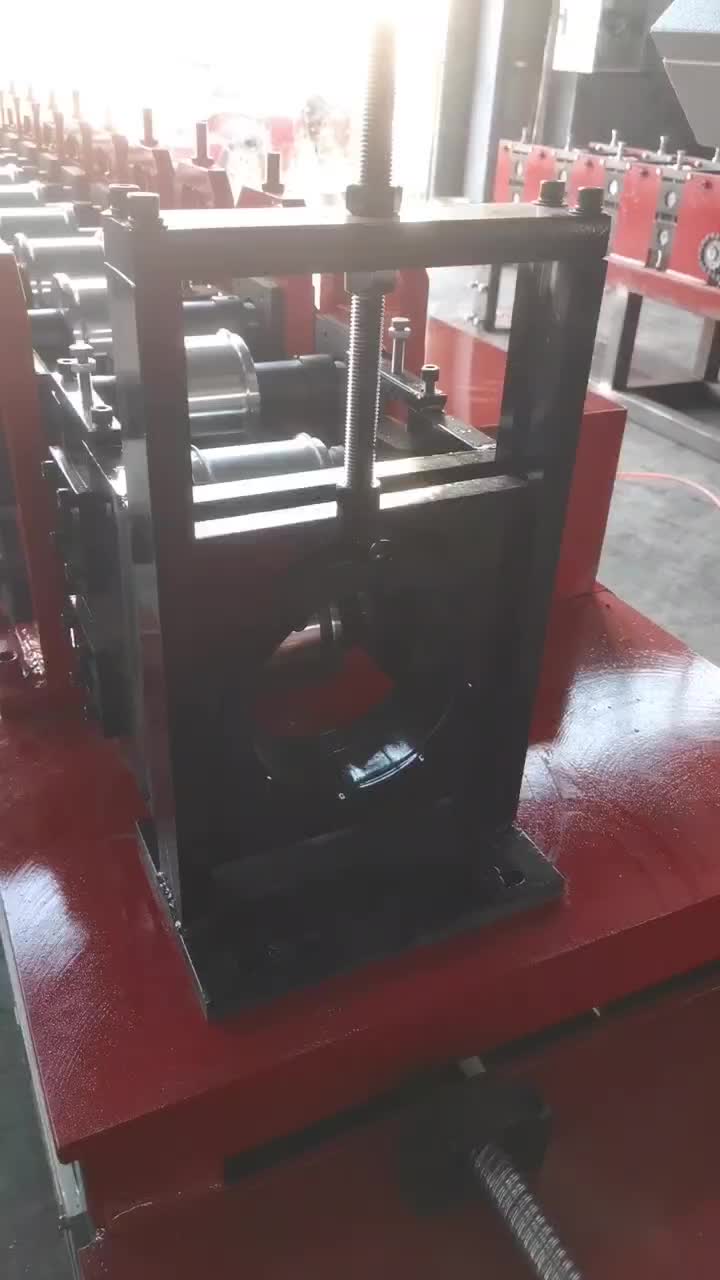
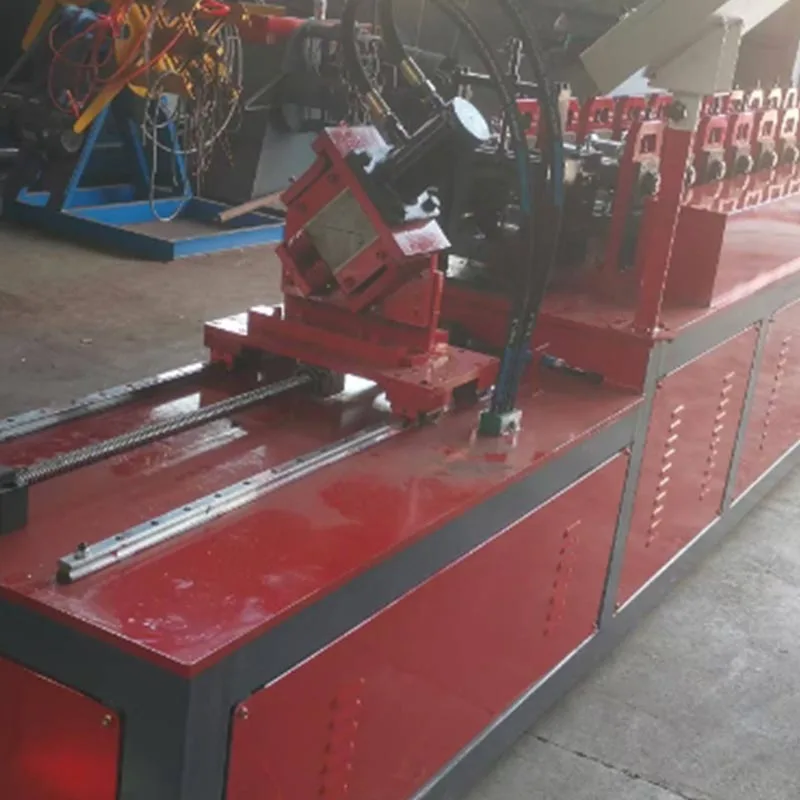
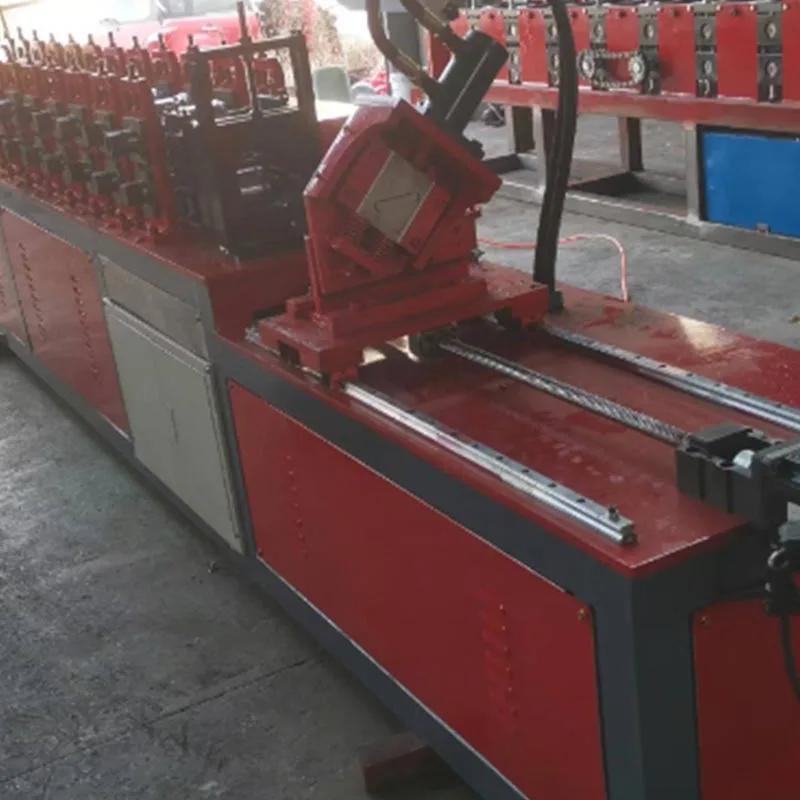
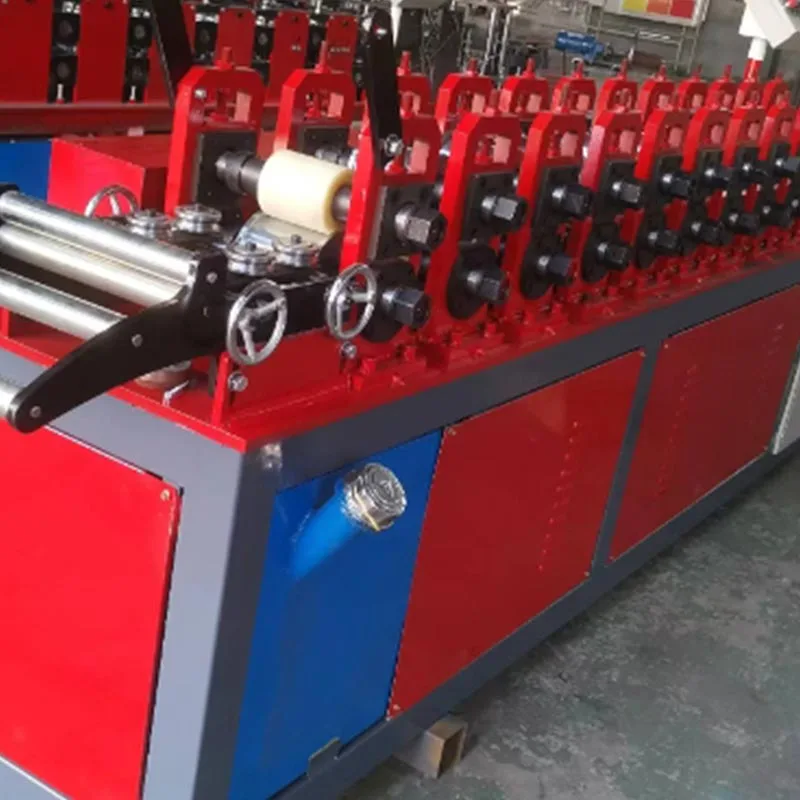
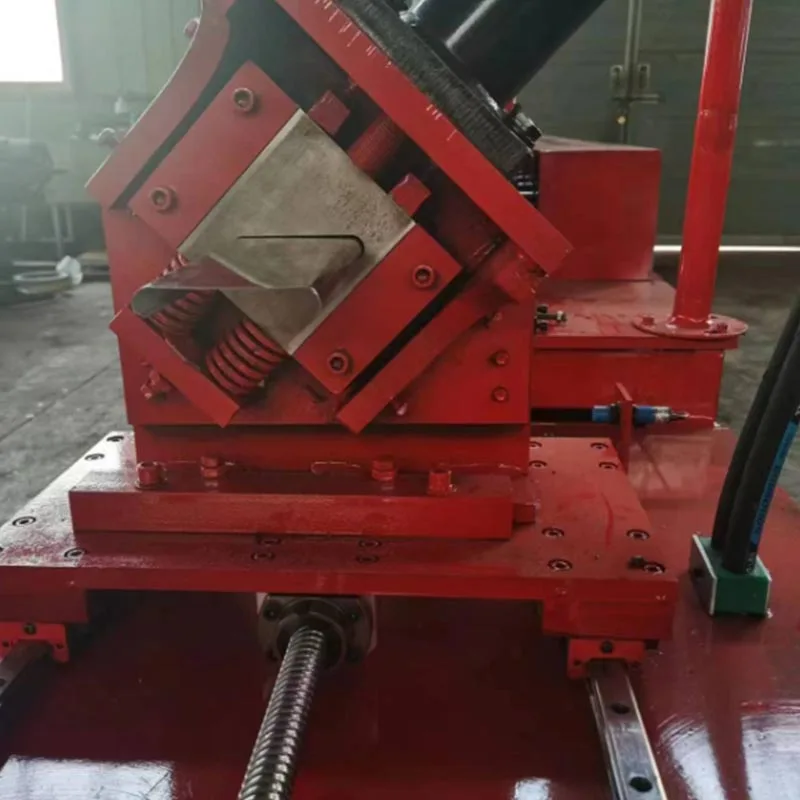
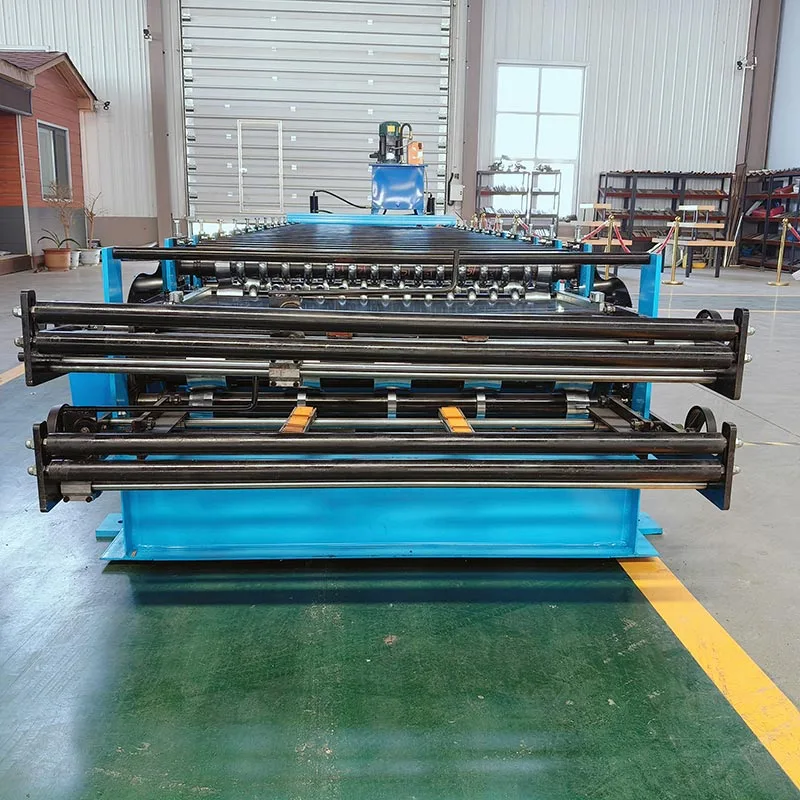
Reklamowa maszyna do formowania na zimno blachy stalowej
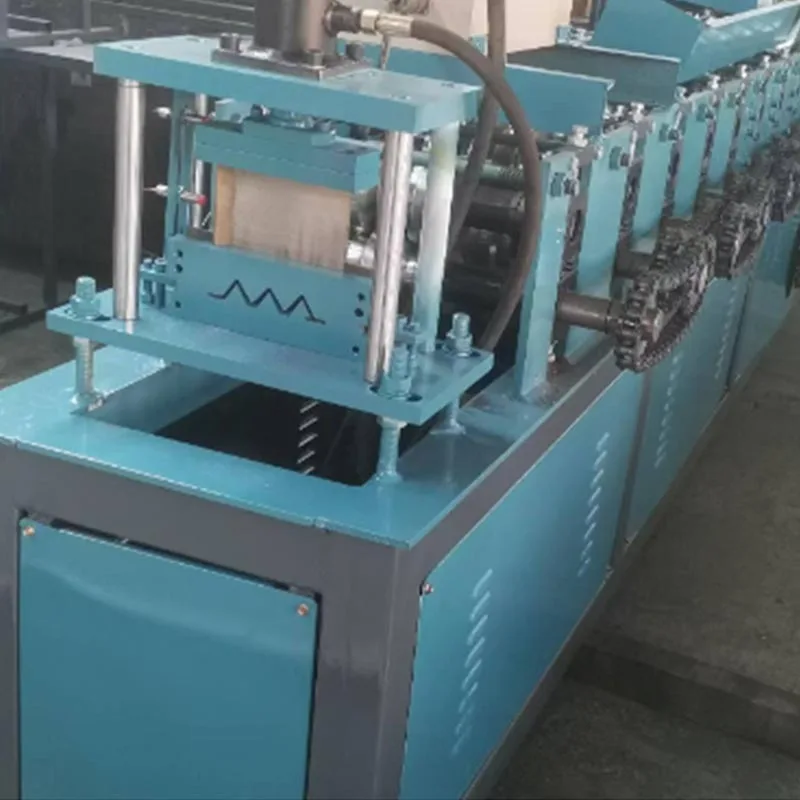
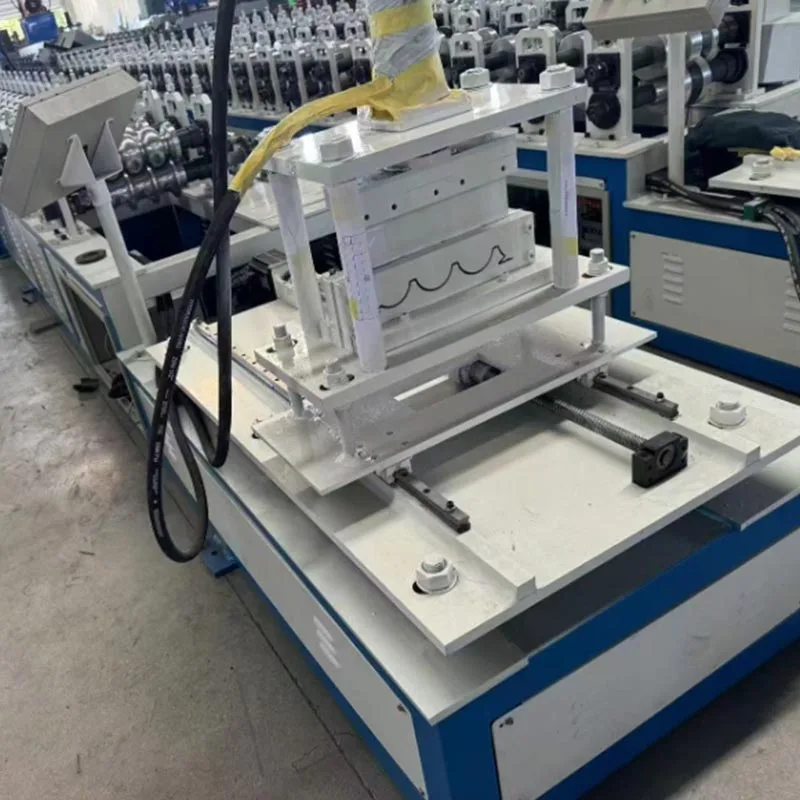
Ta reklamowa maszyna do formowania na zimno blachy stalowej jest przeznaczona do formowania na zimno. Jest to specjalistyczny sprzęt przemysłowy. Jej celem jest masowa produkcja stalowych blach węzłowych. Płytki te są również znane jako płytki łączące lub płytki paznokciowe. Są niezbędnymi elementami w budownictwie. Stosowane są przede wszystkim do łączenia elementów drewnianych. Tworzy to mocne i stabilne konstrukcje.
Maszyna do formowania na zimno blachy stalowej reklamowej przekształca płaską, zwiniętą taśmę stalową w gotowy klin
talerze. Odbywa się to poprzez proces formowania na zimno. Jest to proces niezwykle wydajny i precyzyjny. To jest kręgosłup
nowoczesnej produkcji kratownic i ram. Dzięki tej maszynie produkcja
osiąga spójność. Zyskuje także na szybkości i wysokiej jakości.
Podstawowe przypadki użycia i zastosowania
Wydajność maszyny do formowania na zimno blachy węzłowej reklamowej ma kluczowe znaczenie w kilku sektorach.
Produkcja wiązarów dachowych i podłogowych: Jest to główne zastosowanie. Tutaj blachy węzłowe łączą się z pojedynczym drewnem
członkowie. Razem tworzą mocną trójkątną ramę. Rama ta skutecznie rozkłada ciężar,
zapewniając krytyczne wsparcie dla dachów i podłóg. Wzmacniają podłogi. Są kluczowym elementem wszystkich rodzajów
budynki.
Konstrukcja szkieletowa drewniana: Duże drewniane ramy budynków i mostów wykorzystują wytrzymałe blachy węzłowe. Te talerze
połączyć belki i słupki. Tworzą solidne, często estetycznie wyeksponowane konstrukcje.
Prefabrykowane konstrukcje drewniane: rozwój domów prefabrykowanych i modułowych opiera się na tej technologii. Pozwalają na to blachy węzłowe
do szybkiego i dokładnego montażu paneli ściennych, kaset podłogowych i sekcji dachowych w ustawieniu fabrycznym.
Produkcja palet: W przypadku palet o dużej wytrzymałości czasami stosuje się blachy węzłowe. Wzmacniają narożniki i łączenia. To
zwiększa nośność i żywotność palety.
Meble i stolarka: Meble o dużej wytrzymałości, takie jak regały komercyjne lub stoły warsztatowe, mogą mieć mniejszy klin
płyty do wzmocnienia.
Konwencjonalne parametry techniczne
Dane techniczne maszyny do formowania na zimno stalowej blachy węzłowej reklamowej mogą się różnić w zależności od producenta i potrzeb klienta.
Jednak standardowe parametry dają jasny obraz jego możliwości.
Materiał do przetwarzania:
Typ: Niskowęglowa taśma stalowa walcowana na zimno (SPCC, Q235) lub stal ocynkowana.
Typowa grubość: 0,8 mm do 2,0 mm. Niektóre modele do dużych obciążeń wytrzymują grubość do 3,0 mm.
Szerokość cewki: Zwykle od 100 mm do 400 mm. Zależy to od ostatecznego rozmiaru talerza.
Zdolność produkcyjna
Szybkość formowania: 15 do 40 metrów na minutę. Przekłada się to na dużą liczbę talerzy na minutę.
Wydajność produkcyjna: Może wyprodukować tysiące płyt na zmianę. Zależy to od rozmiaru płyty i prędkości.
Stacja Formowania
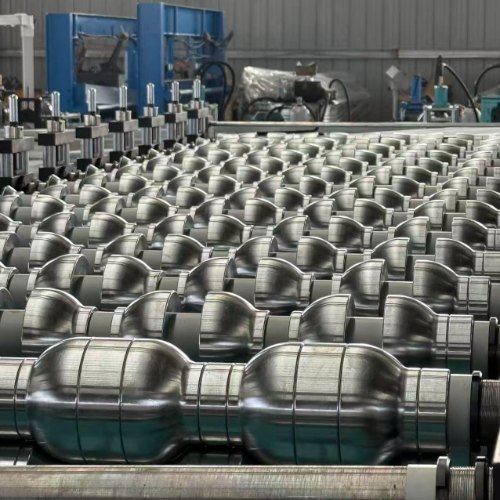
Liczba rolek: Zwykle od 10 do 20 zestawów rolek formujących. Liczba zależy od konstrukcji płytki
złożoność.
Materiał rolki: wysokowęglowa stal chromowa (GCr15) lub stopowa stal narzędziowa. Są one hartowane i szlifowane na lustro
zakończyć. Zapewnia to trwałość i gładką powierzchnię produktu.
Układ napędowy
Moc: Silnik główny ma zazwyczaj moc od 7,5 kW do 15 kW. Zapewnia to niezbędny moment obrotowy.
Skrzynia biegów: Hartowane skrzynie biegów połączone wytrzymałym wałem napędowym. Dzięki temu wszystkie stacje obracają się idealnie
synchronizacja.
Funkcje: Kontrola prędkości, liczenie produkcji, diagnostyka usterek i monitorowanie systemu.
System wykrawania
Metoda: Bardzo precyzyjna hydrauliczna lub mechaniczna jednostka wykrawająca. Jest zintegrowany z linią formowania rolek.
Funkcja: Tworzy zęby paznokciowe oraz niezbędne otwory w płytce. Wzór jest dostosowywany za pomocą dziurkacza
i zestaw matryc.
System cięcia
Typ: hydrauliczny lub serwo system odcinania w locie.
Funkcja: Tnie uformowany w sposób ciągły profil na precyzyjne, indywidualne długości. Długość cięcia wynosi
programowalne na HMI.
Jakie są zalety i cechy tej maszyny?
Maszyna ta oferuje znaczną przewagę nad przestarzałymi metodami produkcyjnymi, takimi jak ręczne wykrawanie lub
prasa krawędziowa jednostanowiskowa.
Wysoka wydajność produkcji: Jest to proces ciągły. Maszyna bez przerwy rozwija, formuje, dziurkuje i tnie. To
skutkuje masową produkcją. Znacznie przewyższa jakąkolwiek metodę ręczną lub półautomatyczną.
Doskonała spójność i jakość: proces ten gwarantuje spójność każdej blachy węzłowej. Zapewnia precyzję
kształt, wysokość zęba i wymiary. Błąd ludzki jest eliminowany. Ostatecznie buduje to mocniejszą i bardziej niezawodną konstrukcję
struktury.
W pełni zautomatyzowana praca: po skonfigurowaniu i zasileniu materiałem w zwojach maszyna działa automatycznie. Wymaga
minimalna interwencja operatora. Zazwyczaj jeden operator może zarządzać wieloma maszynami. Oszczędza to koszty pracy.
Oszczędność materiału: Stosowanie zwiniętej taśmy stalowej jest bardzo wydajne. Generuje bardzo mało złomu w porównaniu do cięcia
z blachy. Proces jest zoptymalizowany pod kątem minimalizacji odpadów. Zmniejsza to koszty surowców.
Niskie koszty operacyjne: Reklamowa maszyna do formowania na zimno blachy stalowej jest zasilana elektrycznie. Ma
kilka części eksploatacyjnych poza okazjonalnym smarowaniem. Jego wysoka trwałość oznacza długą i niską żywotność
koszty utrzymania na wyprodukowaną jednostkę.
Elastyczność i personalizacja: Maszyna jest zaprojektowana dla określonego profilu płyty. Można to jednak dostosować. Przez
zmieniając rolki formujące, można wykonać różne kształty. Dzięki zamianie zestawów stempli i matryc powstają nowe projekty
możliwe. Daje to producentom elastyczność w obsłudze różnorodnych rynków.
Zwiększone bezpieczeństwo w miejscu pracy: proces jest w pełni zamknięty i zautomatyzowany. Formowanie i wykrawanie z dużą prędkością są
w pełni zautomatyzowany. Operatorzy są fizycznie oddzieleni od tych niebezpiecznych etapów. Z założenia jest to fizyczna separacja
drastycznie zmniejsza ryzyko wypadków i obrażeń.
Szczegółowy opis maszyny i komponentów
Maszyna jest systemem zintegrowanym. Łączy w sobie kilka kluczowych
komponenty.
1. Rozwijarka i jednostka podająca
To jest punkt wyjścia. Trzyma ciężki zwój stalowej taśmy. Maszyna wykorzystuje trzpień do bezpiecznego trzymania
cewka. Następnie mechanizm wypłaty odwija metalowy pasek. Proces jest płynny i spójny. Urządzenie napinające jest
również używany. Dzięki temu cewka nigdy nie rozwinie się w niekontrolowany sposób.
2. Prowadnica wejściowa i urządzenie poziomujące
Taśma stalowa z kręgu może mieć lekkie zagięcia lub zagięcia. Ta sekcja wprowadza pasek do maszyny. To
często posiada zestaw rolek poziomujących. Rolki te spłaszczają pasek. Zapewnia to wejście idealnie płaskiego materiału
część formująca. Ma to kluczowe znaczenie dla jakości produktu końcowego.
3. Główna stacja formowania rolek
Ta sekcja jest sercem maszyny. Jest to seria stojaków. Każdy stojak posiada precyzyjne rolki górne i dolne. The
zmiany profili rolek na każdej stacji. Metalowy pasek jest stopniowo wyginany do ostatecznego, złożonego kształtu.
4. Zintegrowana jednostka wykrawająca
Umieszczona w obrębie stanowisk formowania lub tuż za nimi, jednostka ta tworzy cechy definiujące płytę. Hydraulika
zasilacz napędza głowicę wykrawającą. Stosowany jest specjalnie zaprojektowany zestaw stempli i matryc. Jednym lub kilkoma uderzeniami uderza
wzór ostrych, wystających zębów gwoździ i wszelkich dużych otworów serwisowych. Synchronizacja z ruchem
pasek jest precyzyjny.
5. System odcięcia serwa w locie:
Uformowany i wycięty profil jest teraz ciągłą wstęgą. System odcięcia zaciska się na tym ruchomym profilu. To
porusza się synchronicznie z profilem. Następnie cięcie wykonuje ostrze napędzane hydraulicznie lub serwo. Jest czysto i
bez zadziorów. Długość jest wstępnie ustalona. Następnie zacisk zostaje zwolniony. Następnie zespół tnący powraca do punktu początkowego
pozycja. Dzięki temu „latającemu” cięciu produkcja nigdy nie zwalnia.
6. Szafa sterownicza i panel HMI
PLC pełni rolę mózgu maszyny. Koordynuje każdy ruch. Silnik napędowy, zespół wykrawający i odcinający
system działa w doskonałej synchronizacji. Dokładnie wykonują jego polecenia.
Ekran dotykowy HMI służy jako centralny interfejs sterowania. Za jego pośrednictwem operatorzy wprowadzają wszystkie ustawienia produkcyjne,
uruchomić lub zatrzymać maszynę i monitorować system pod kątem potencjalnych usterek.
7. Przenośnik wyjściowy
Krótki przenośnik lub stół układający odbiera gotowe płyty. Pozwala to na schludne zbieranie. Zapobiega powstawaniu stosów
od formowania. Chroni również gotowe produkty przed uszkodzeniem na wyjściu.
Proces przepływu pracy w produkcji
Cała operacja jest cyklem ciągłym. Został zoptymalizowany pod kątem maksymalnej wydajności.
Krok 1: Ładowanie
Operator ładuje nową cewkę stali na rozwijarkę. Następnie nawleka się przedni koniec paska. Jest karmione
poprzez przewodnik wejściowy. Wchodzi na pierwszy zestaw rolek formujących.
Krok 2: Konfiguracja i programowanie
Operator wprowadza szczegóły zadania na ekranie HMI. Obejmuje to wielkość produkcji. Zawiera także
wymagana długość cięcia płyt.
Krok 3: Rozpoczęcie procesu formowania
Uruchamia się główny silnik napędowy. Wyciąga taśmę stalową z cewki. Pasek przechodzi przez prowadnicę wejściową. To jest
spłaszczone i przygotowane do formowania.
Krok 4: Stopniowe formowanie kształtu
Pasek wchodzi na pierwsze stanowisko formujące. Rolki wykonują wstępne, delikatne zagięcie. Następnie przechodzi na drugą trybunę.
Rolki dodatkowo udoskonalają kształt. Proces ten powtarza się na każdej stacji. Płaski metal ulega stopniowej przemianie.
Wymaga ostatecznego profilu blachy węzłowej. Materiał nie rozciąga się i nie jest cienki.
Krok 5: Jednoczesne wykrawanie
Częściowo uformowany profil dociera do zespołu wykrawającego. Maszyna synchronizuje potężny skok stempla. Setki
zębów paznokci zostaje wybitych w jednej akcji. Dzieje się tak, gdy materiał się porusza.
Krok 6: Precyzyjne cięcie
W pełni uformowany i wytłoczony profil przesuwa się w obszar odcięcia. Zaciska się na nim latający system odcinania. To
dokładnie odpowiada prędkości profilu. Następnie wykonuje precyzyjne, kwadratowe cięcie. Gotowa blacha węzłowa spada na
przenośnik wyjściowy.
Krok 7: Powtórzenie i zebranie
Maszyna działa dalej. Tworzy jedną identyczną płytkę za drugą. Gotowe talerze przesuwają się na koniec
linia. Są gotowe do odbioru. Po tym czasie talerze są gotowe do pakowania. Są wysyłane bezpośrednio do kratownicy
producenci.
Reklamowa maszyna do formowania na zimno blachy węzłowej jest arcydziełem inżynierii przemysłowej. To
przekształca prostą cewkę ze stali. Staje się krytycznym elementem konstrukcyjnym. Osiąga się to dzięki niezrównanemu
prędkość. Zapewnia najwyższą dokładność. Działa z niezwykłą wydajnością.
Dla każdego producenta kratownic lub konstrukcji drewnianych ta maszyna jest czymś więcej niż tylko nabytkiem. To podstawa
wymóg utrzymania konkurencyjności. Gwarantuje produkcję bezpiecznych i niezawodnych łączników konstrukcyjnych. To
gwarantuje również, że są one opłacalne. Te złącza są niezbędne — dosłownie pomagają budować nasz świat.
Gorące Tagi: Reklamowa maszyna do formowania na zimno blachy stalowej
Wyślij zapytanie do Parfu, aby uzyskać informacje o cenach i projekcie maszyn do formowania rolek, maszyn do płyt warstwowych, akcesoriów do maszyn do formowania rolek. Gwarantujemy odpowiedź w ciągu 24 godzin.
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.Polityka prywatności